内孔精加工方案对比:刮削滚光与珩磨的工艺边界及验收重点
内孔精加工方案不能只看最终粗糙度,也不能简单地把“刮削滚光”和“珩磨”理解为可以互相替换的两种设备。前道孔的直线度与圆柱度、材料状态、加工余量、孔型结构、批量节...
了解详情
咨询热线
+86 13181368988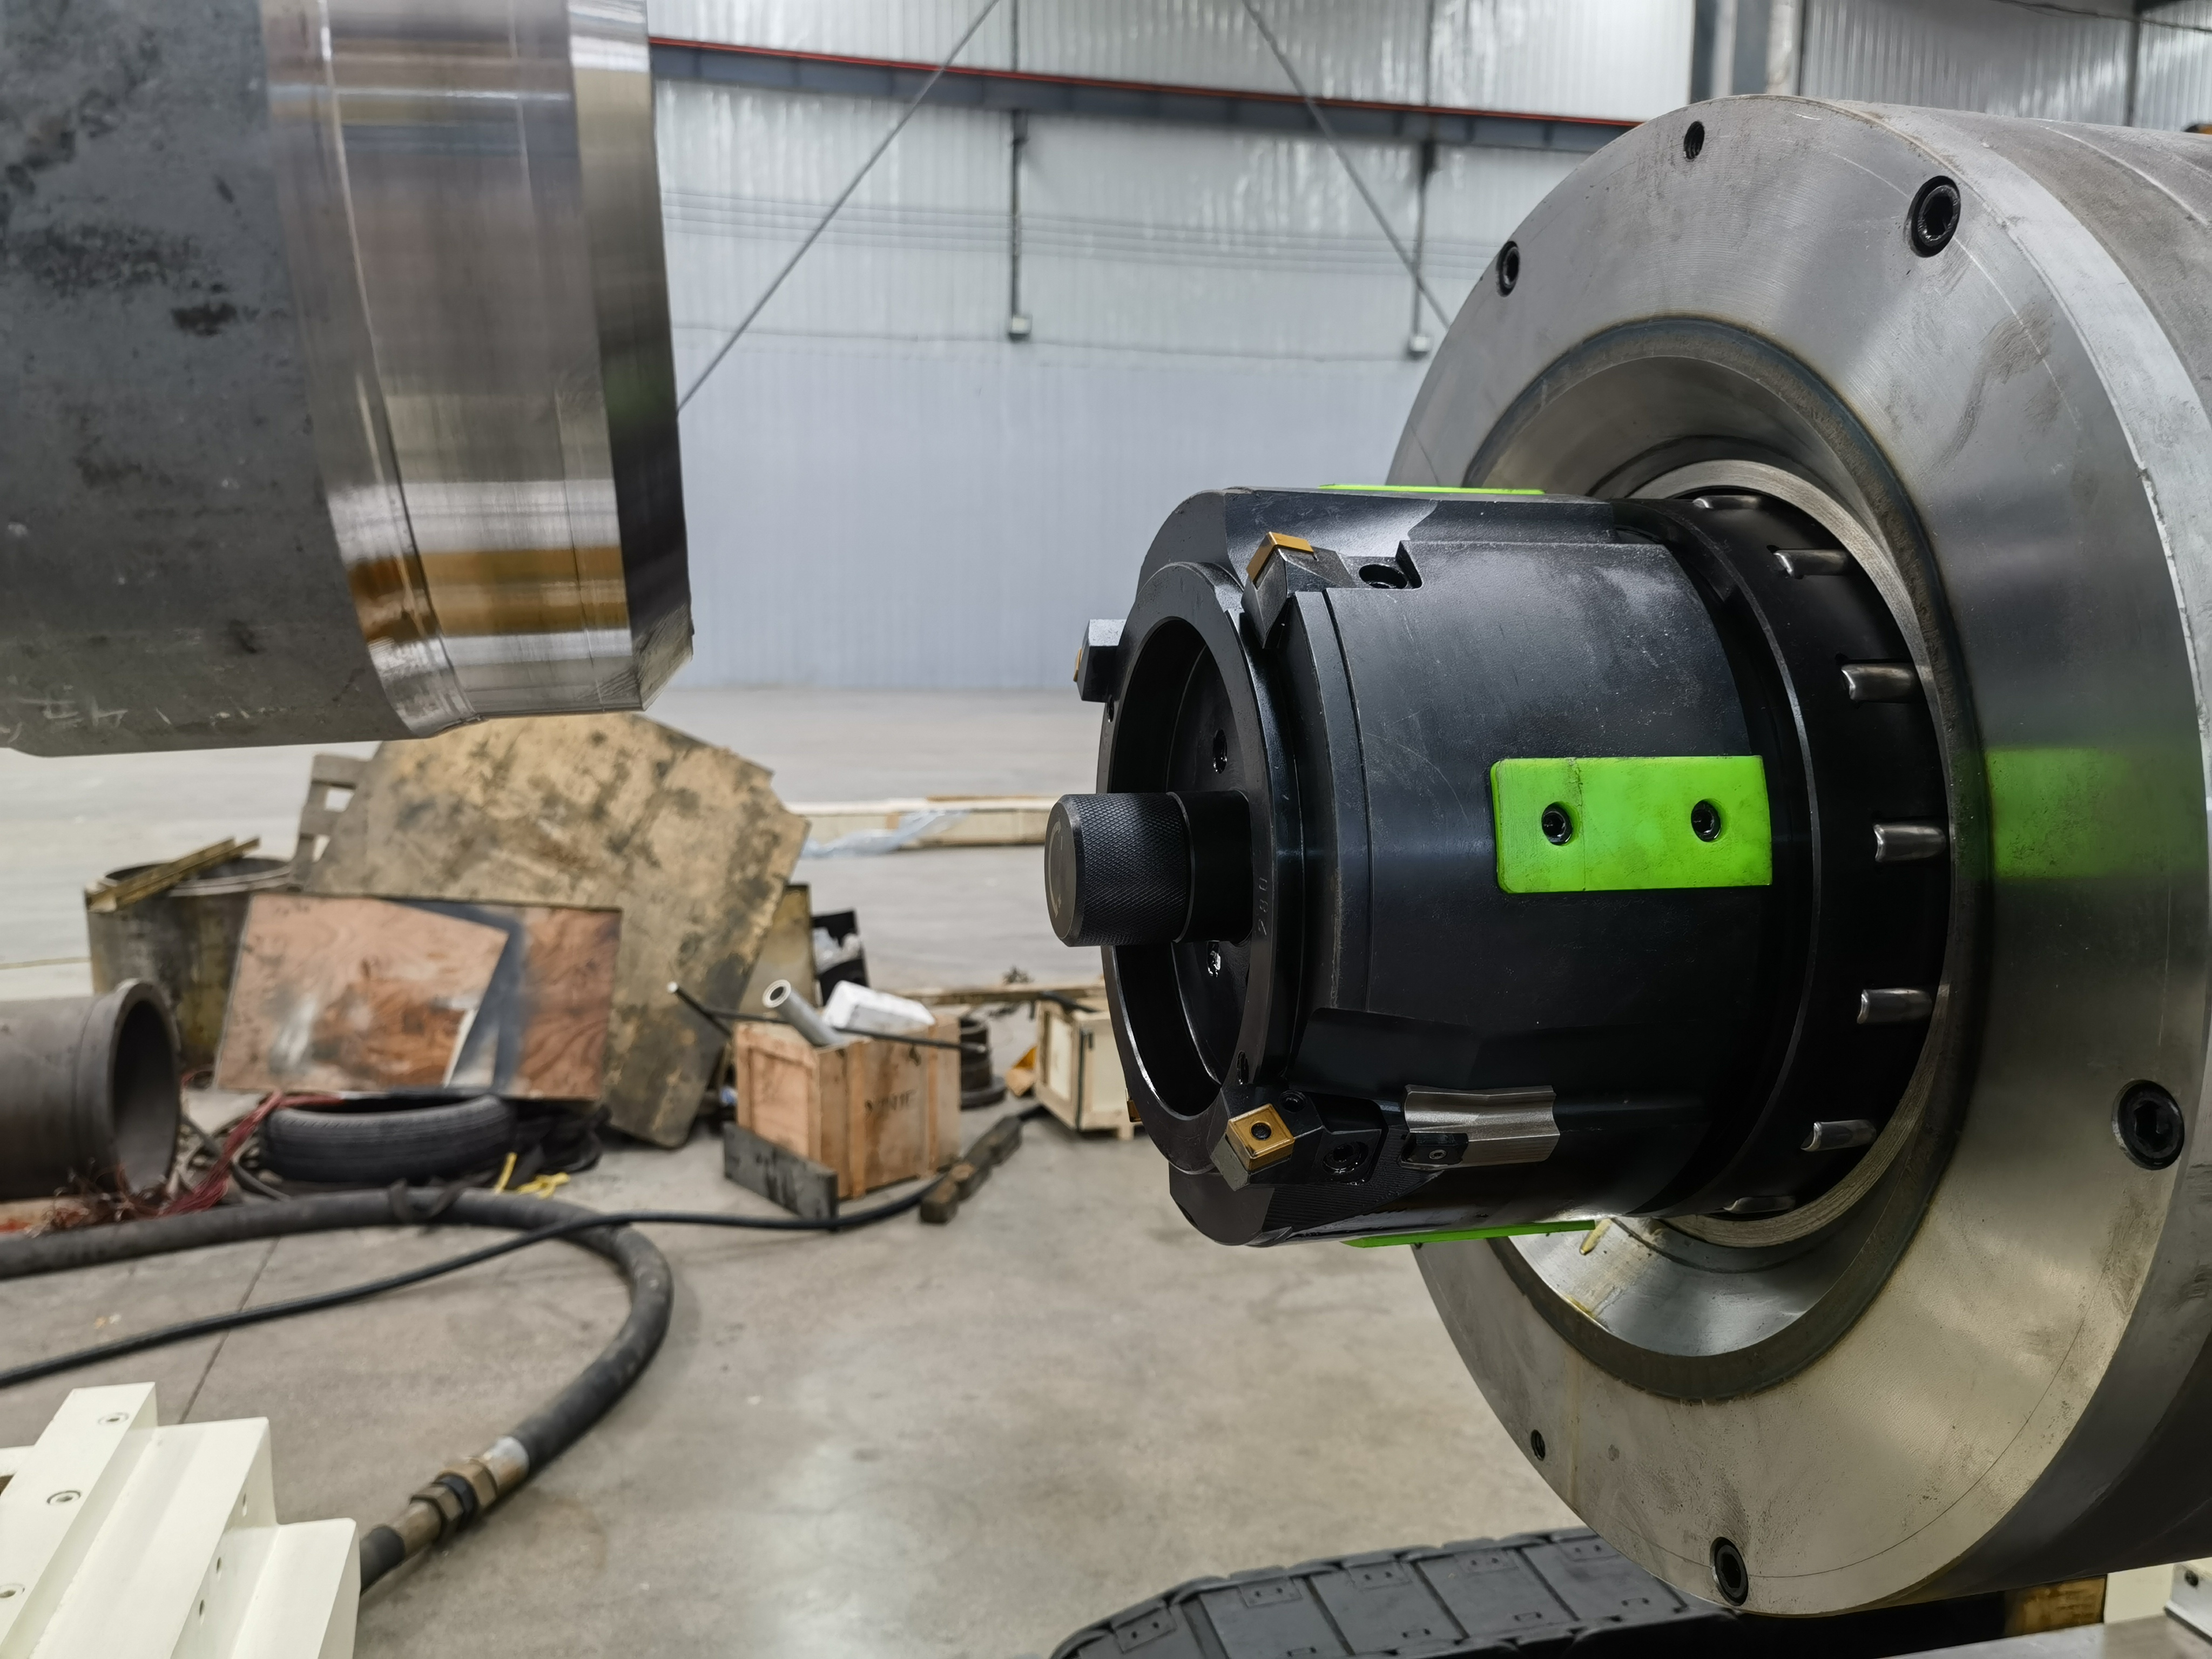
内孔精加工方案不能只看最终粗糙度,也不能简单地把“刮削滚光”和“珩磨”理解为可以互相替换的两种设备。前道孔的直线度与圆柱度、材料状态、加工余量、孔型结构、批量节...
了解详情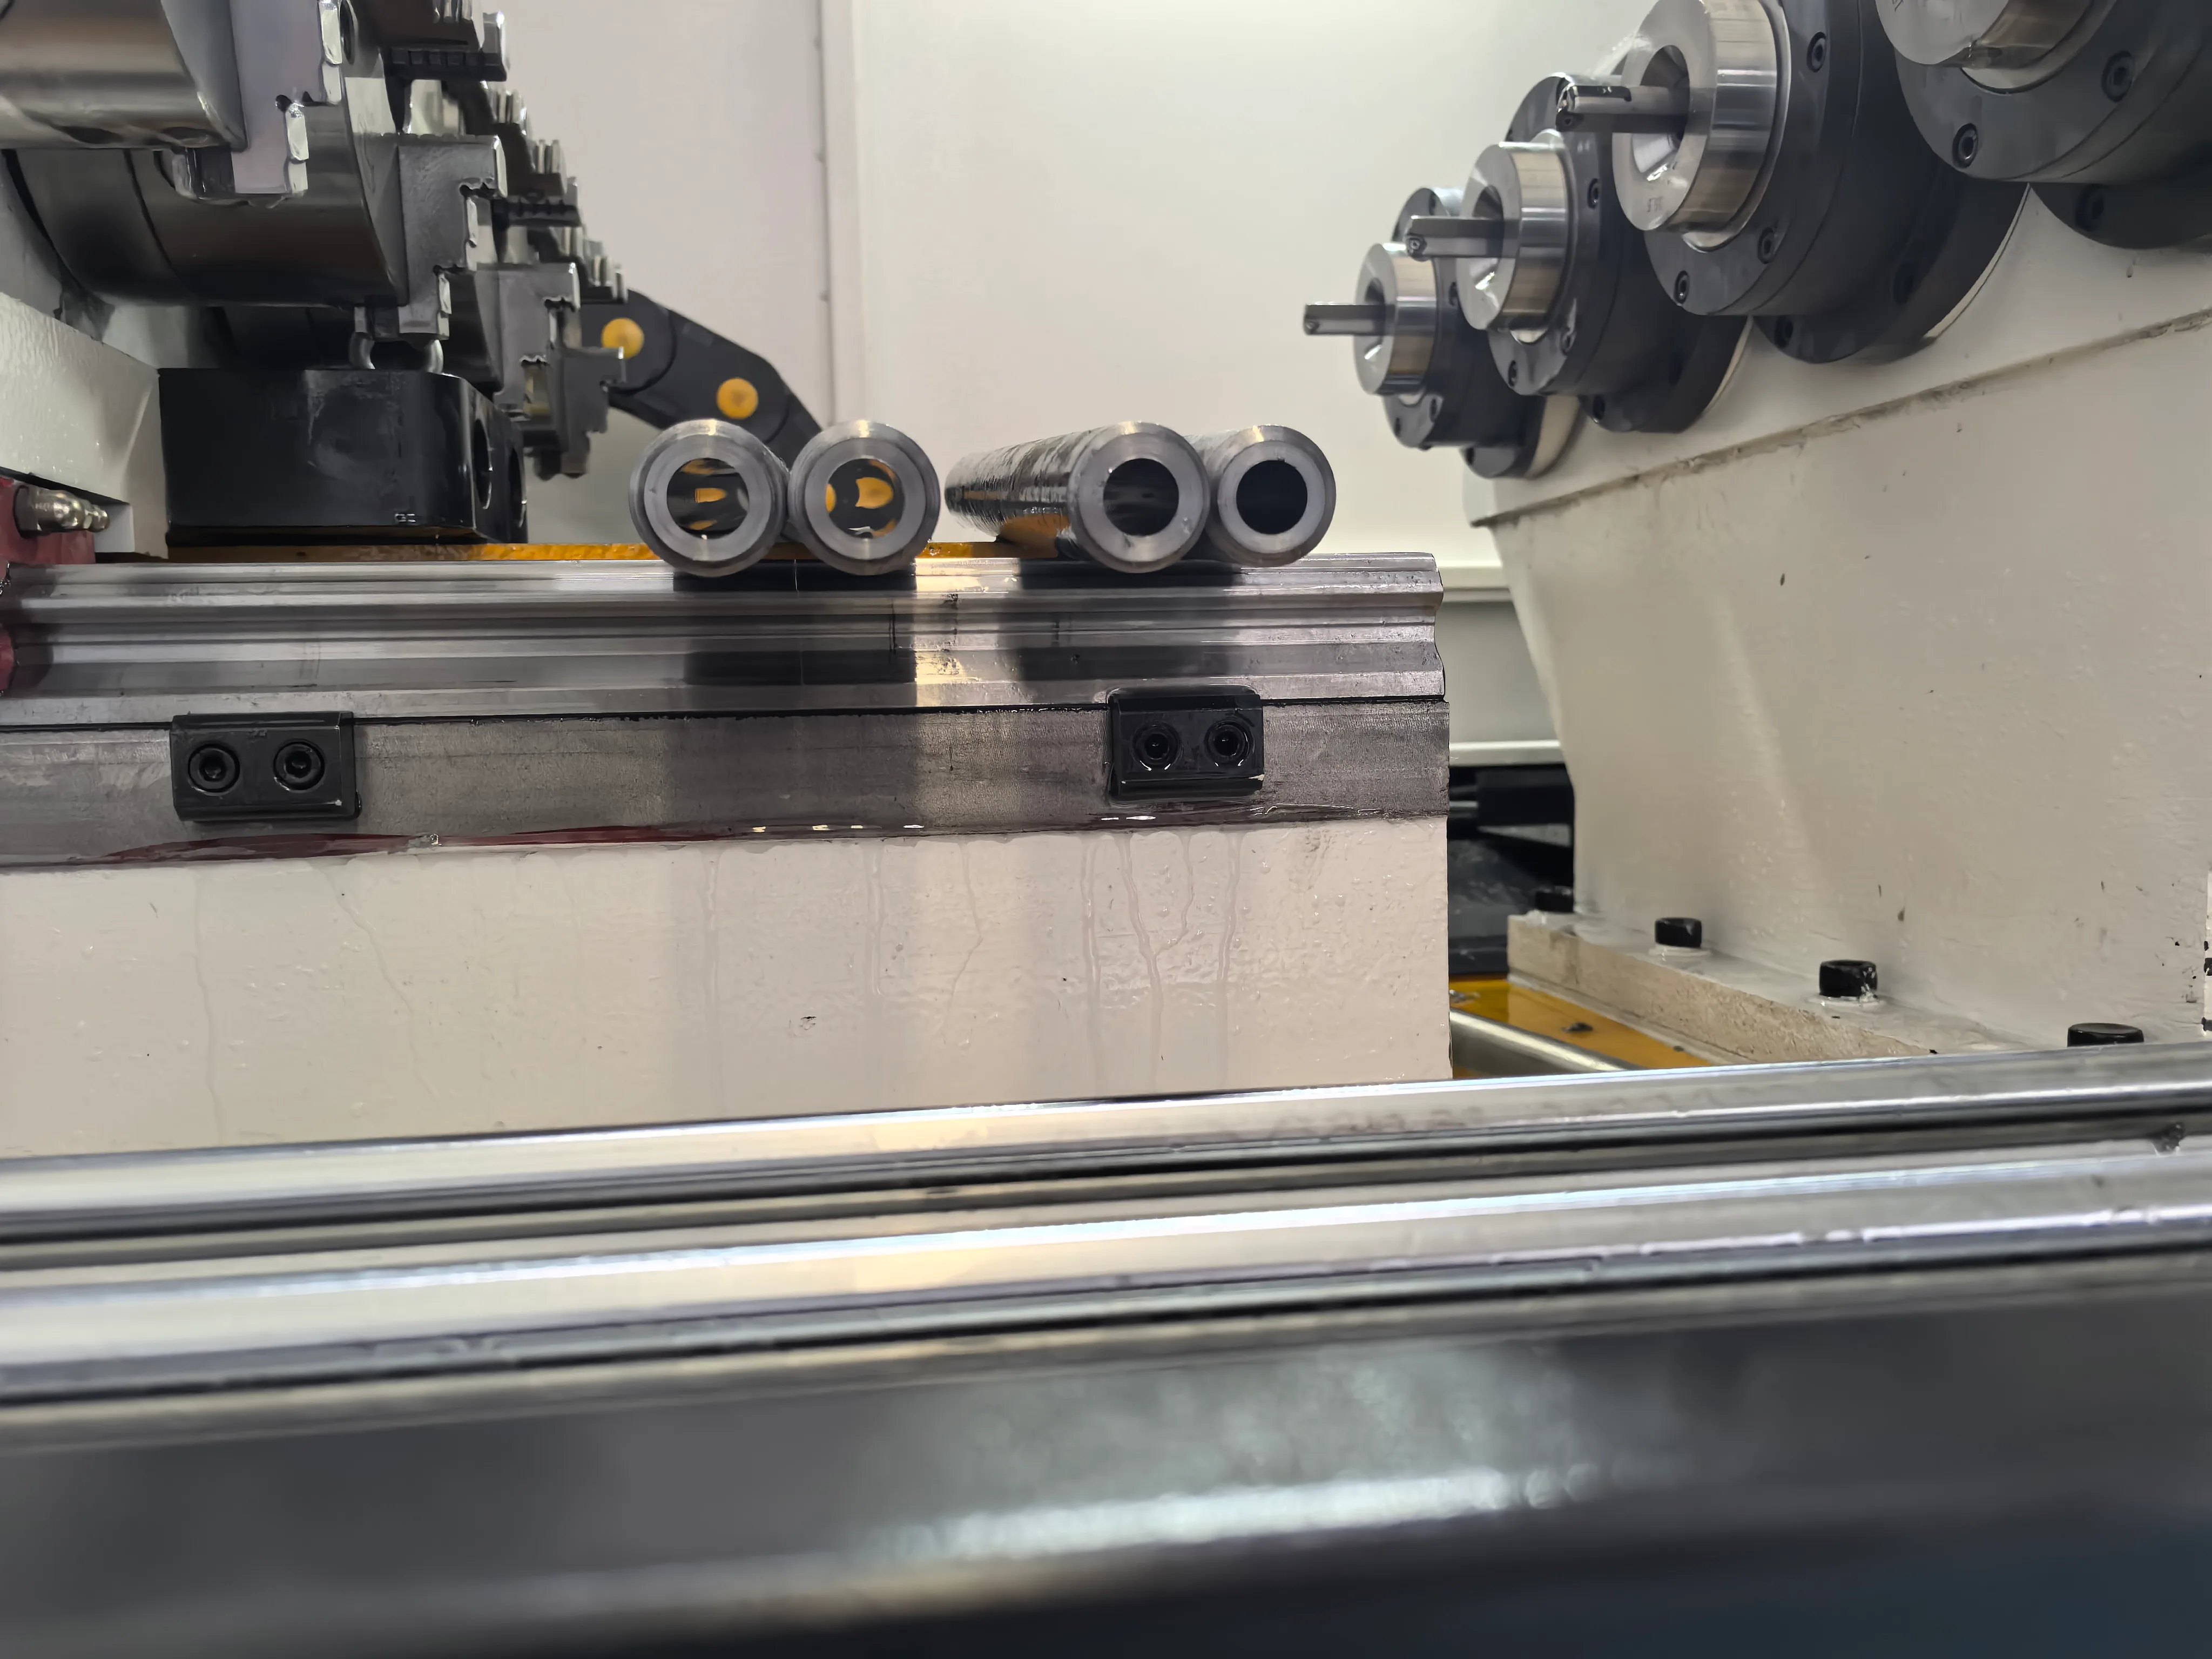
德州广合机床持续完善多工位深孔钻资料,围绕双轴枪钻、四轴双旋转枪钻等设备,补充工件信息核对、工艺边界、装夹方式与验收要点,帮助用户更清晰地开展选型沟通。...
了解详情
枪钻机床哪家好不能只看品牌、主轴数量或报价,应比较具体型号、工件适配、冷却过滤、刀具工装、代表性试切、连续稳定性、验收和售后责任。...
了解详情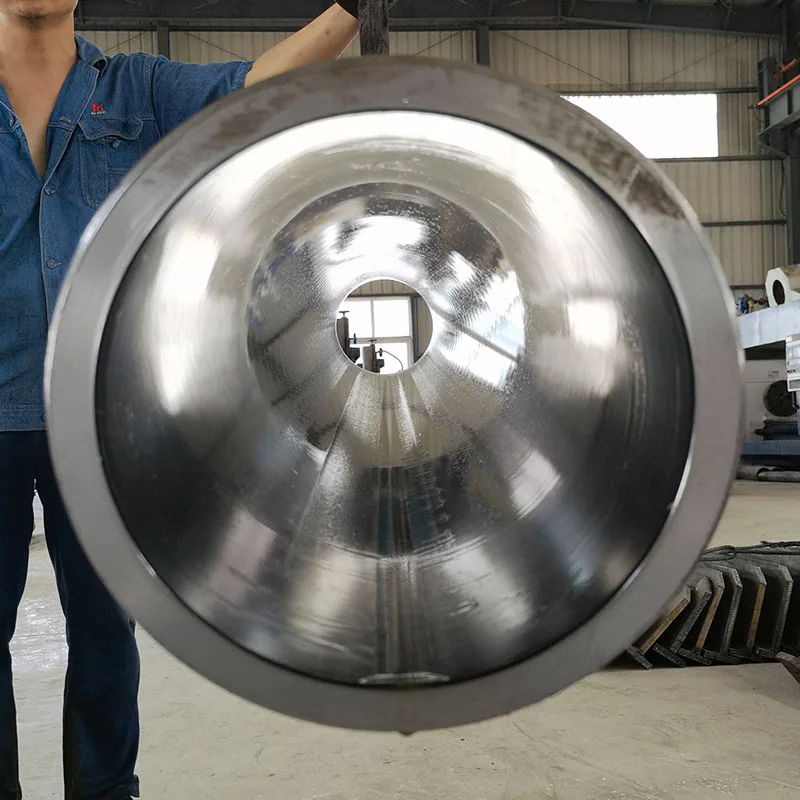
深孔内表面质量验收不能只核对一项粗糙度结果,还应统一检测位置、方法与工件状态,并把工艺路线、设备参数和试切记录对应起来,形成可复核的验收依据。...
了解详情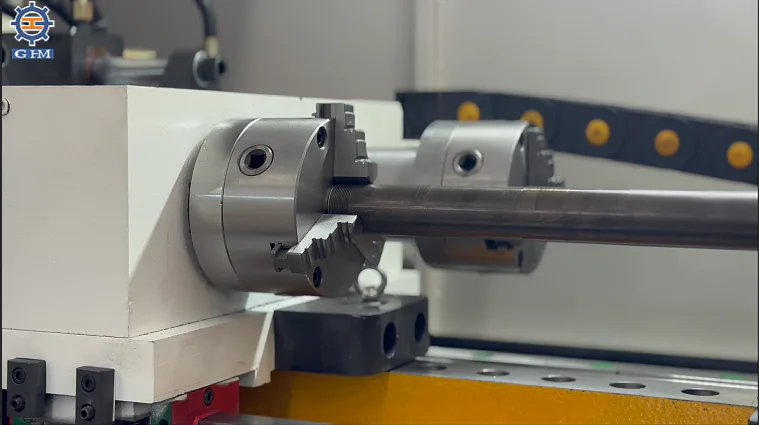
德州广合机床进一步完善深孔加工工件参数核对流程,从材料、孔径、孔深、余量、装夹、批量与验收要求入手,为深孔钻床、深孔钻镗床、刮削滚光机、深孔珩磨机及多工位深孔钻提供更清晰的选型沟通依据。...
了解详情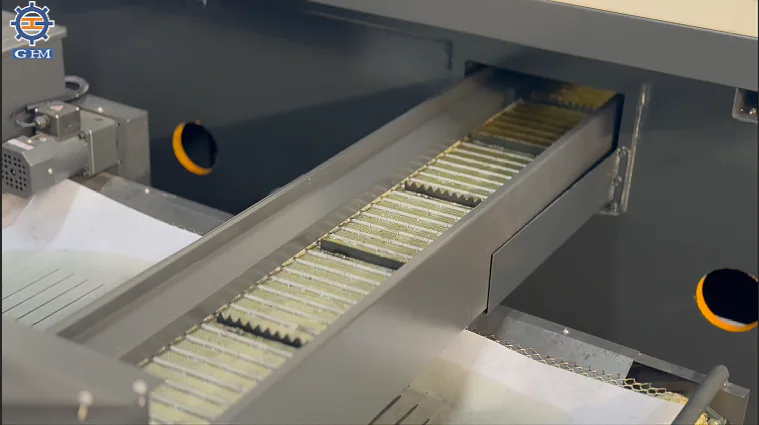
深孔钻削出现排屑不畅、主轴负载波动或切屑异常时,如何从切屑形态、冷却压力与流量、参数、刀具、导向和装夹逐项排查。...
了解详情
微信二维码
手机站
备案号:鲁ICP备13023525号-1 | 公安备案号:鲁公网安备 37140202001550号 | Copyright (©) 2012-2026 德州广合机床有限公司 版权所有