深孔钻镗床装夹大直径工件后,为什么要先低速试转?
大直径、长筒类工件装到深孔钻镗床后为什么要先低速试转?本文说明试转前静态核对、试转观察顺序、异常停机排查及首件验收边界。...
了解详情
咨询热线
+86 13181368988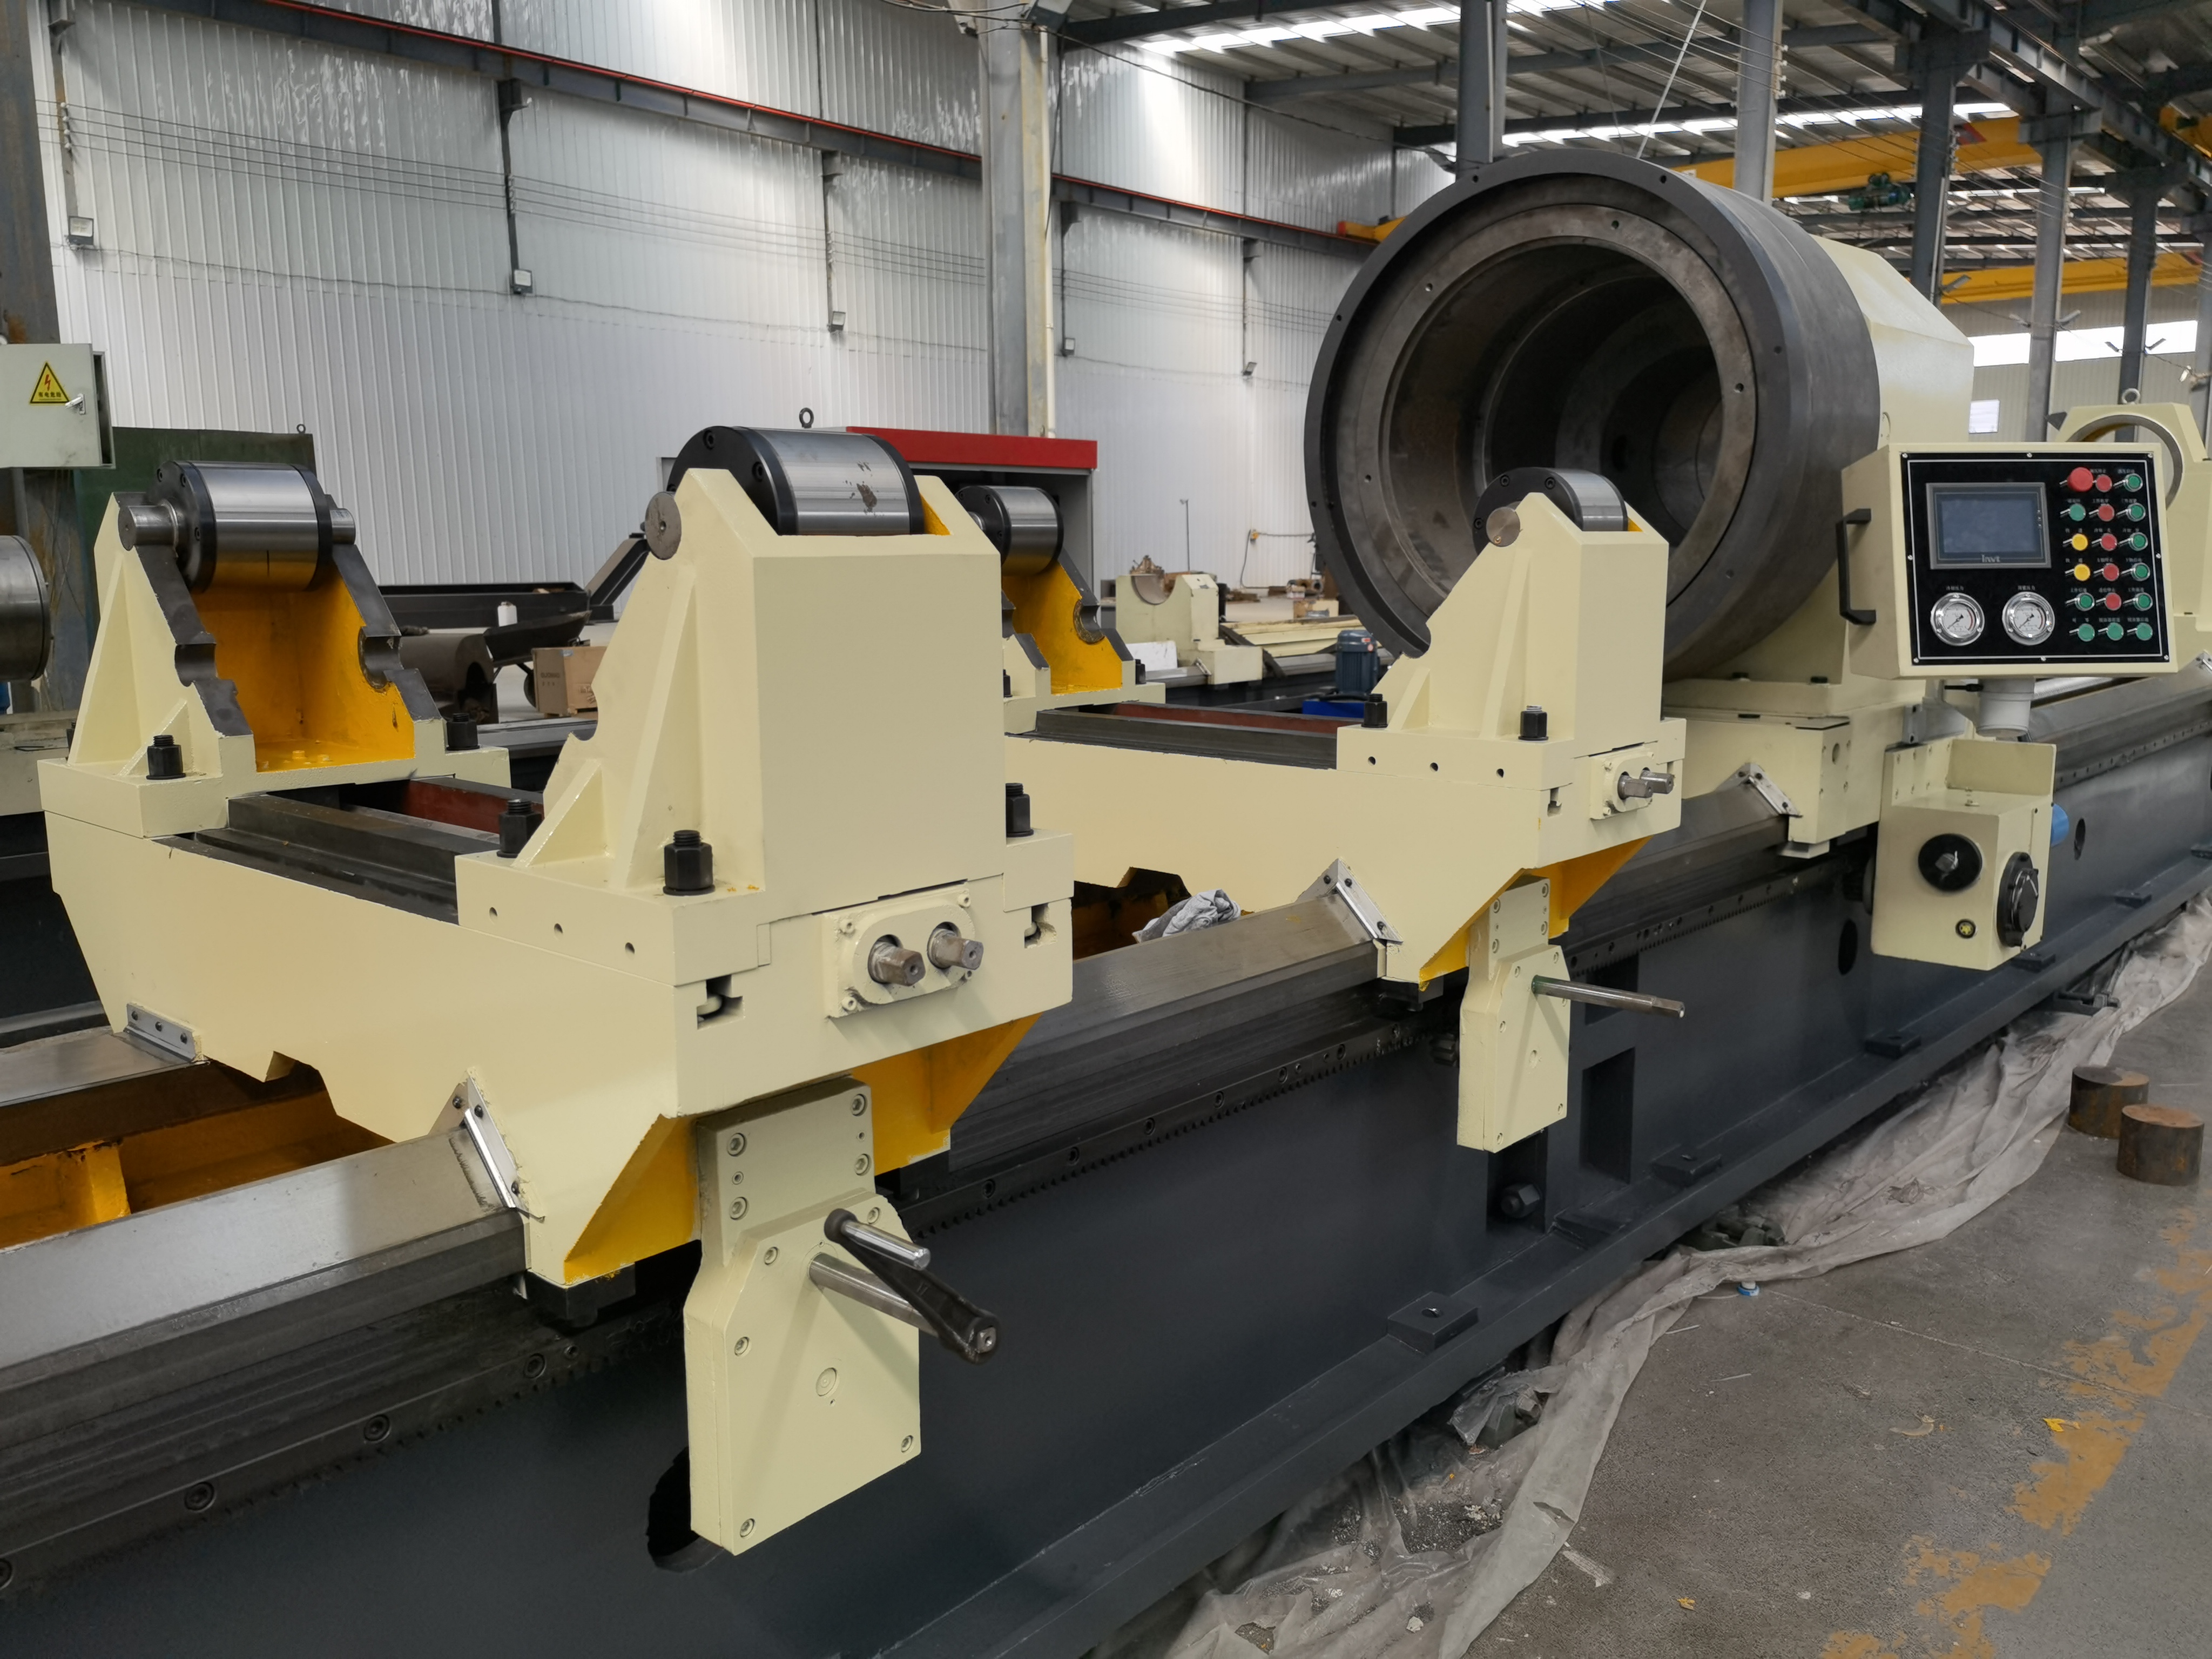
大直径、长筒类工件装到深孔钻镗床后为什么要先低速试转?本文说明试转前静态核对、试转观察顺序、异常停机排查及首件验收边界。...
了解详情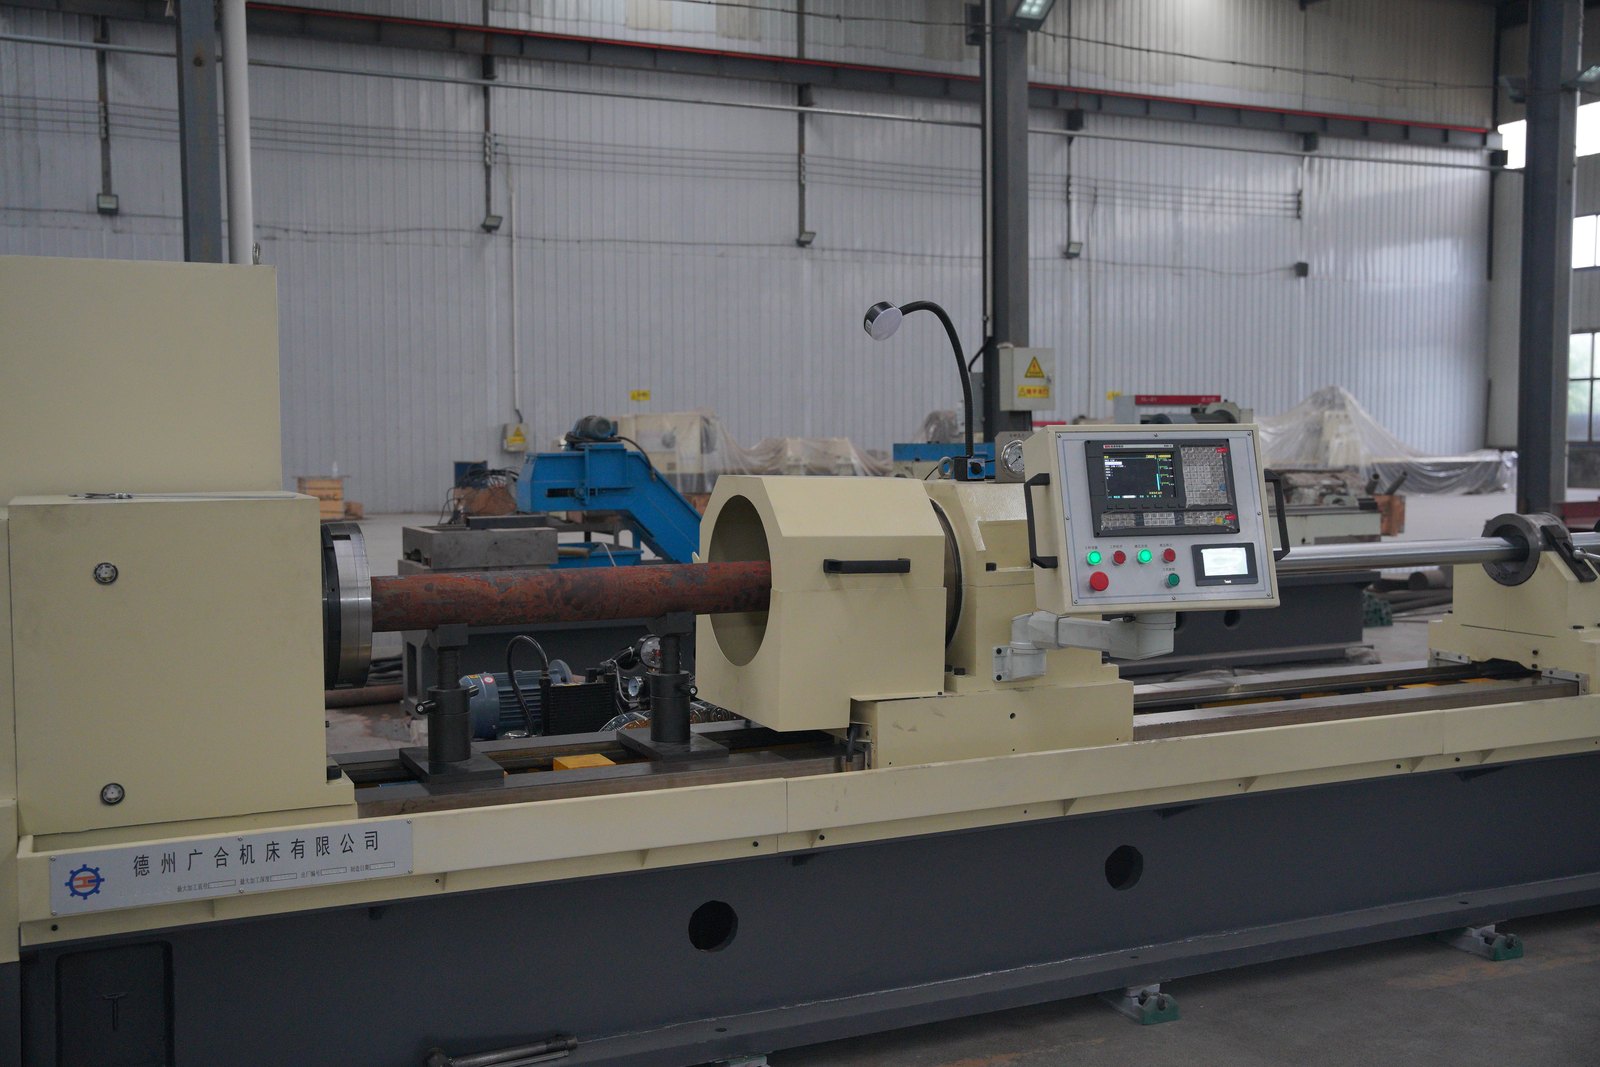
长筒类工件上机后,外圆基准、支承中心和装夹状态会直接影响深孔加工过程。本文说明加工前应核对的基准、支承、夹紧和复检要点。...
了解详情
深孔加工出现孔口正常、随孔深增加偏差放大的情况,应从测量基准、工件状态、装夹支承、导向同轴度、刀具磨损及冷却排屑逐项排查。...
了解详情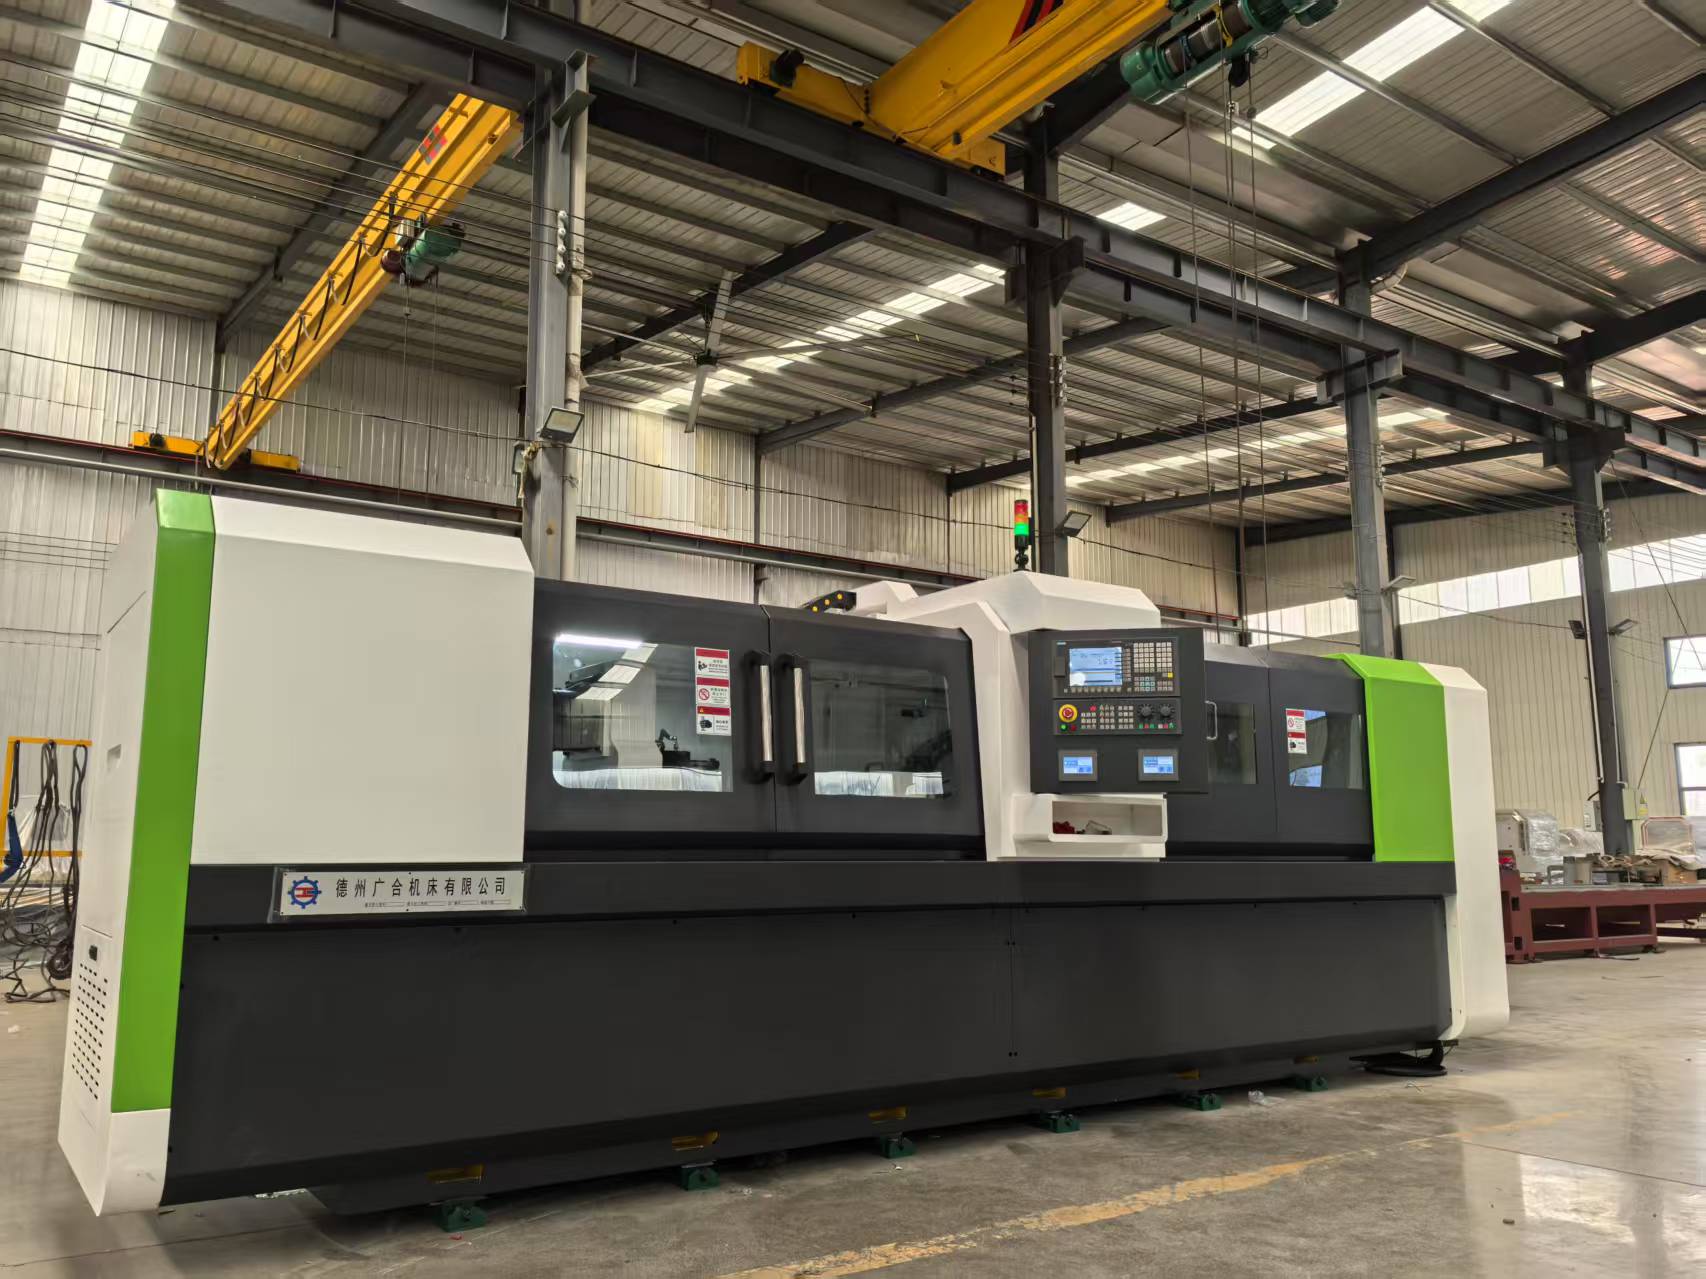
双轴枪钻与四轴双旋转枪钻不能只按工位数量选择,应结合孔径孔深、孔距、工件旋转条件、批量节拍、冷却排屑和试切验收要求综合判断。...
了解详情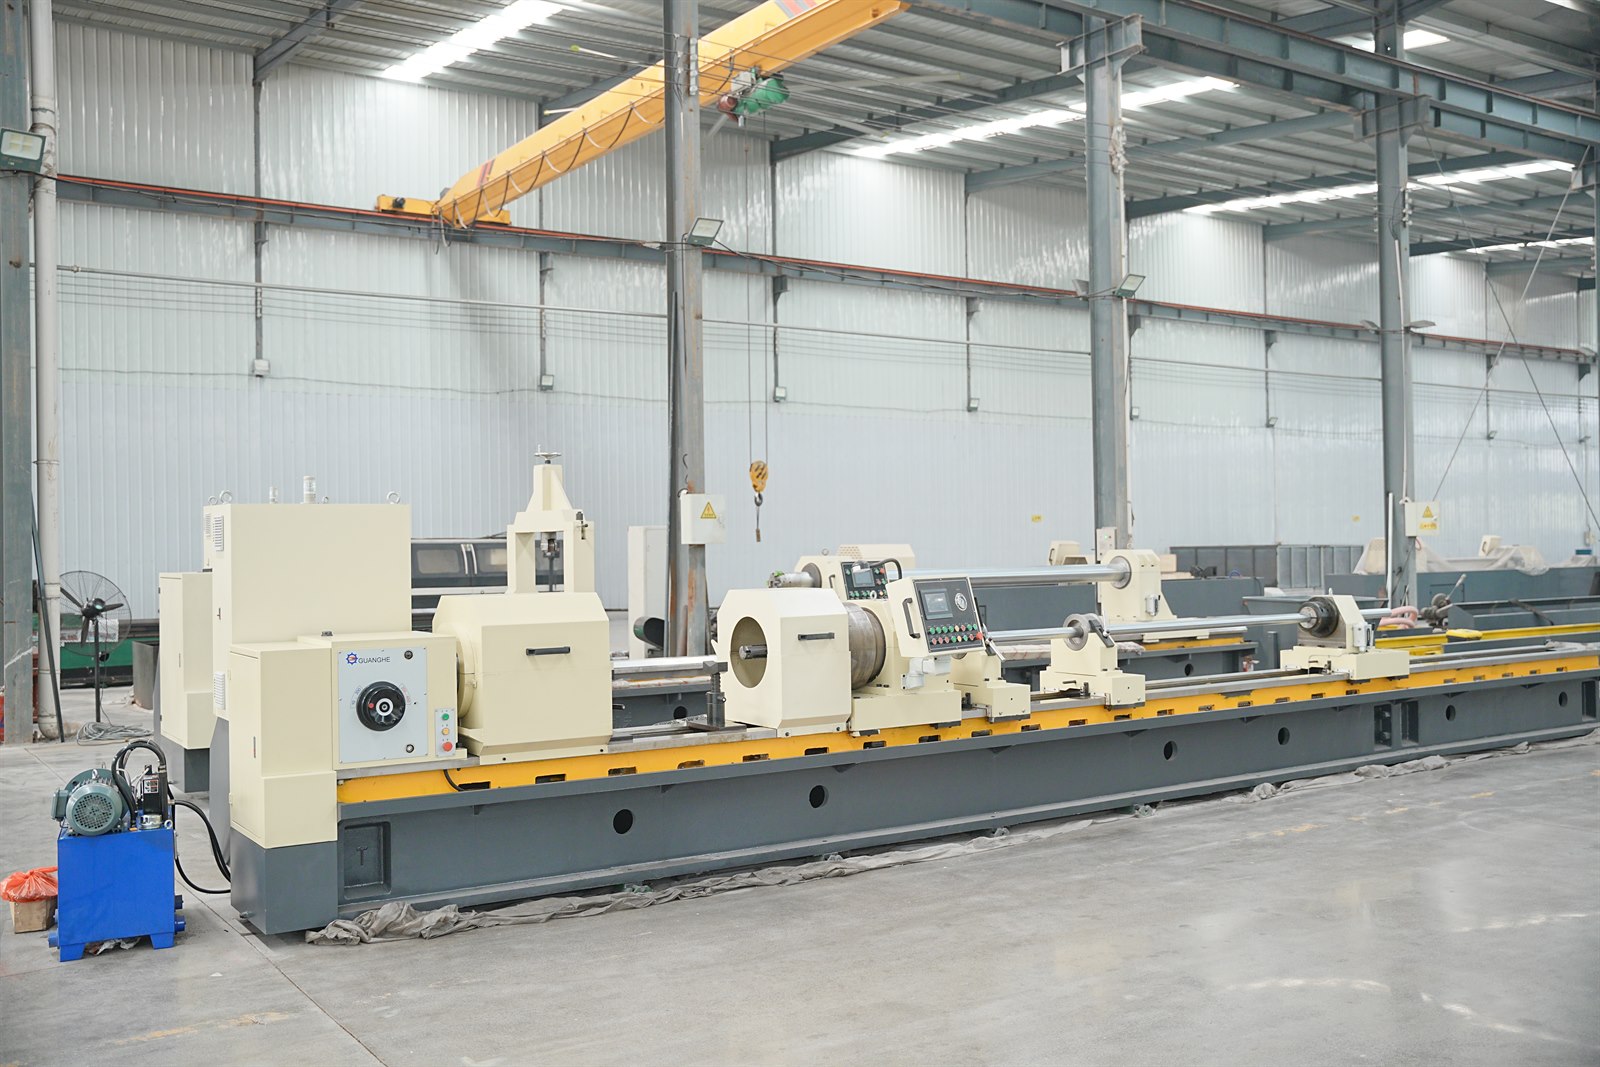
深孔珩磨后出现孔径波动、锥度、亮带或交叉网纹不均时,可从测量基准、前序孔余量、珩磨头与油石、冷却过滤、装夹支撑和加工参数逐项排查。...
了解详情
枪钻机床哪家好不能只看品牌、主轴数量或报价,应比较具体型号、工件适配、冷却过滤、刀具工装、代表性试切、连续稳定性、验收和售后责任。...
了解详情
微信二维码
手机站
备案号:鲁ICP备13023525号-1 | 公安备案号:鲁公网安备 37140202001550号 | Copyright (©) 2012-2026 德州广合机床有限公司 版权所有