深孔设备进入试切或验收阶段后,常见误区是只盯着最后一组孔径、直线度或表面状态,却忽略试切过程中的输入条件是否一致。如果每次试切同时更换工件、刀具、导向、冷却压力和测量方式,即使结果发生变化,也很难判断真正原因。结合深孔钻床、深孔钻镗床等设备的实际工艺特点,一次有参考价值的试切,应先固定基准变量,再按步骤观察和记录。
一、先统一工件状态与测量基准
试切前应确认工件材料、热处理状态、毛坯余量、外圆条件、端面状态以及是否已有预孔。同一型号工件如果来自不同批次,也要检查实际尺寸和硬度状态是否具有可比性。测量方面,应在开始前约定测量位置、基准端、量具或检测设备、工件温度状态以及记录格式。孔口、孔中和孔底的数值不能混为一项,必要时还要保留工件装夹方向与测量示意。只有输入和测量口径稳定,前后两次结果才有比较意义。
二、刀具、导向和冷却条件要锁定
深孔加工对刀具状态、导向同轴度和冷却排屑较为敏感。试切记录中应写明刀具规格、刃磨或使用状态、导向件配合、主轴转速、进给方式、冷却介质以及压力和流量的设定范围。若出现切屑形态异常、回油不稳定、刀具振动或孔壁划伤,应先核对相关条件是否发生变化,不能直接把全部问题归结为设备能力。对于需要钻削、镗削、刮削滚光或珩磨衔接的工件,还应记录每道工序的来料尺寸和留量。
三、过程记录比单个最终数值更有判断力
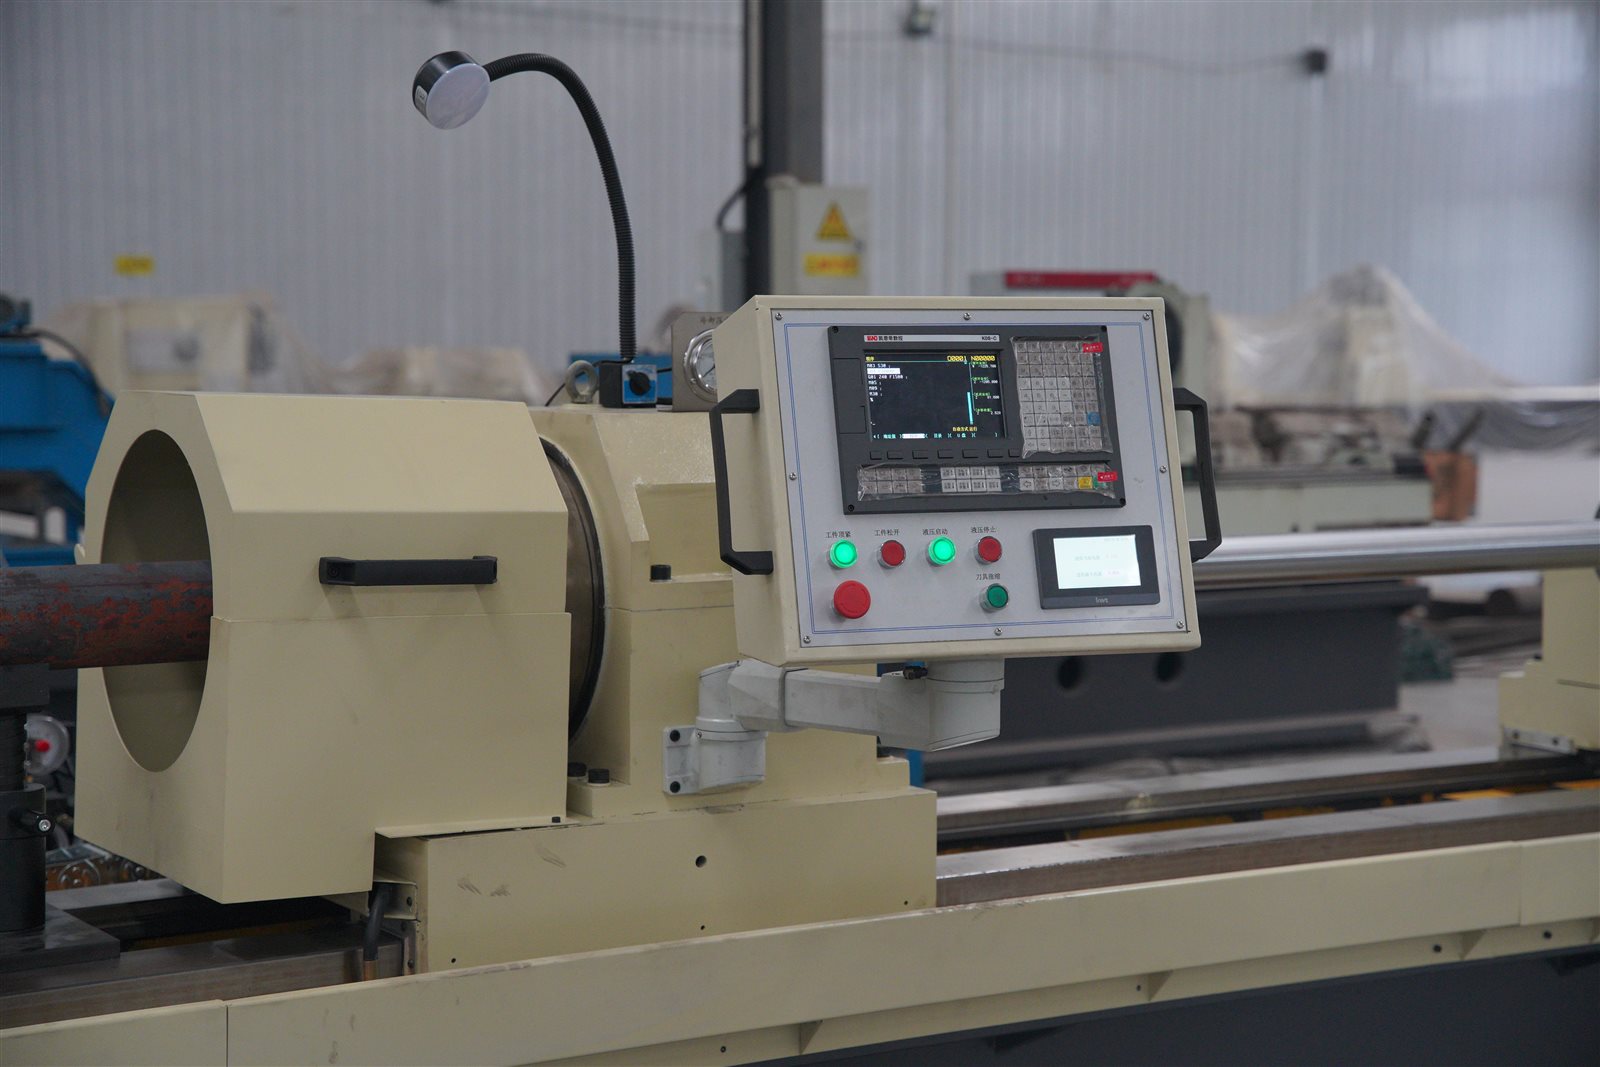
一张合格的试切记录不应只有“合格”或“不合格”。建议按加工阶段记录转速、进给、负载表现、切屑状态、冷却回路、刀具检查情况和中间测量结果,并注明记录时间与对应工件。若设备控制界面能够显示当前参数,可在不涉及客户信息的前提下保存画面或抄录关键值。对异常现象,应描述发生位置和持续方式,例如进入工件后出现、接近孔底出现,还是换向或停机后出现,便于后续排查。
四、每次只调整少量变量
当结果未达到预期时,宜先根据现象确定优先排查项,再分轮次调整。一次同时改变多项参数,可能得到一个暂时改善的结果,却无法形成可复用的工艺依据。较稳妥的做法是保持工件、装夹、测量和大部分工艺条件不变,每轮只调整一个或少量关联变量,同时记录调整前后的变化。若更换了刀具、导向件或工件批次,应明确标记新的试验起点,不能与上一组数据直接合并。
结论:把试切变成可复核的工艺验证
深孔设备试切的价值,不只是获得一个结果,更在于确认设备、刀具、工件和检测方法之间的匹配边界。通过固定基准、完整记录和单变量调整,可以让工艺讨论更具体,也便于后续复现。准备深孔加工项目时,可先查看深孔钻镗床产品页面了解设备范围;如需结合具体孔径、孔深、材料和验收方法核对,可通过联系我们提交脱敏工件资料。最终工艺与验收方案应以实际试切条件和双方确认文件为准。