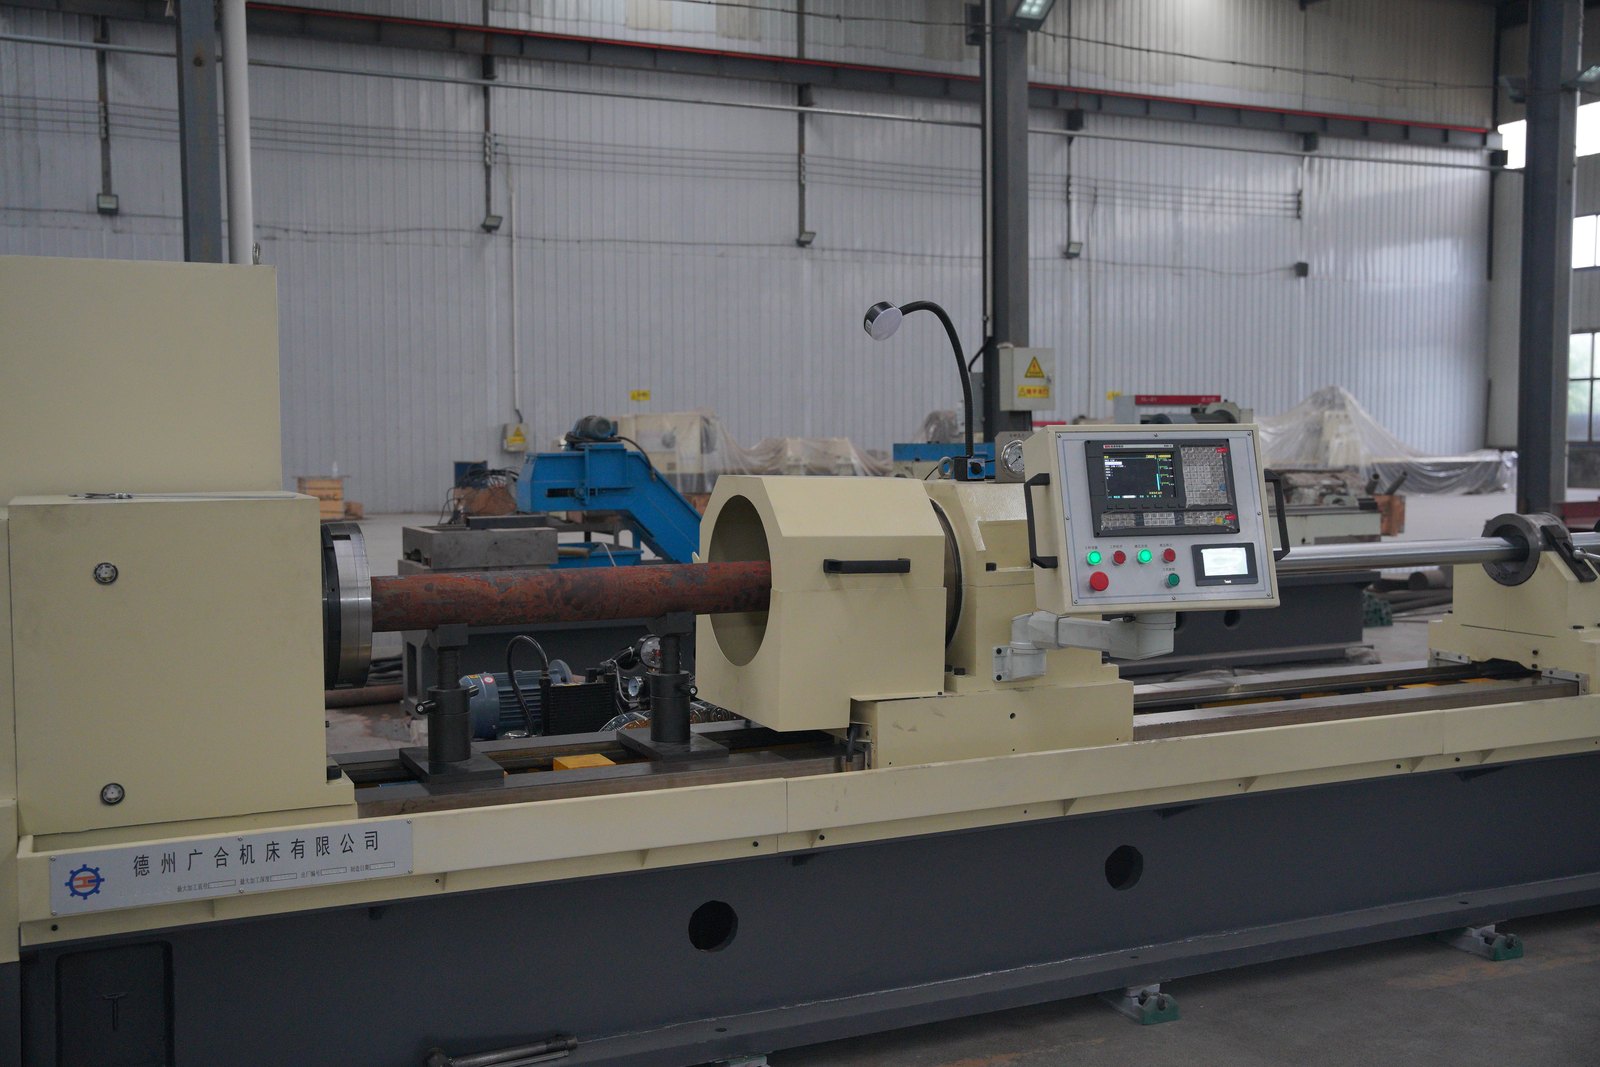
长筒类工件装上深孔钻镗床后,看起来只要两端夹紧、中心架托住就可以开始加工。实际现场中,工件外圆状态、支承点高度、夹紧顺序和测量基准若没有统一,可能使工件在旋转或进刀过程中出现附加受力。此时即使设备本身运行正常,孔轴线、孔壁状态和刀具负载也可能发生波动。因此,加工前的校正不是简单“找正”,而是把工件、夹具、支承和检测方法建立在同一基准上。
一、为什么外圆基准会影响深孔加工
长筒毛坯的外圆不一定处处具备相同状态,可能同时存在未加工表面、已加工定位段、氧化皮或局部弯曲。如果只在一个位置读取跳动数值,就容易把局部误差当成整件工件的中心。校正前应先明确设计基准、装夹基准和实际可测基准之间的关系,再沿轴向选择具有代表性的测量位置。测量时既要观察数值,也要记录测点、旋转方向和支承状态,避免下一次复检时因位置改变而得出不可比较的结果。若毛坯基准条件较差,应先结合加工余量判断是否需要预加工定位段,而不是依靠后续参数调整补偿装夹偏差。
二、中心架不是“托住工件”就结束
中心架或辅助支承的作用,是在加工过程中提供稳定支撑并限制不必要的挠曲,但支承高度、接触位置和预紧程度都需要与实际工件匹配。支承过低,工件自重可能使中心位置下移;支承过高或预紧过大,又可能人为顶弯工件。较稳妥的做法是先在轻夹紧状态下校正两端基准,再逐步调整支承,使各接触点受力相对均匀,并确认工件能够平稳转动。对于长径比较大的工件,支承数量和间距应结合材料、外径、孔深、毛坯直线度以及所采用的钻、镗或珩磨工艺综合确定,不能只按设备外观看是否“放稳”。
三、夹紧顺序要避免把工件“校正变形”
长筒工件在装夹时,应把初步找正、轻夹紧、旋转复检、逐步紧固和最终复检分开进行。若一开始就用较大夹紧力把某个测点压到目标位置,仪表读数虽然可能变小,但工件内部会形成附加应力,松夹后或加工受热后仍可能回弹。夹紧过程中应观察两端及中间测点的变化趋势,确认调整一个位置时没有使另一处明显偏离。最终紧固后,还要重新核对端部跳动、支承接触和工件转动状态,并检查夹具、中心架、导向部件之间是否存在干涉。必要时安排低速空转或短行程试运行,再进入正式加工。
四、开机前应留下哪些可复核记录
为了让试切结果能够复盘,建议记录工件材料与毛坯状态、选用的定位段、测量点位置、观察到的跳动和直线度变化、支承位置、夹紧顺序、刀具与导向配置以及所用量具。记录不必追求复杂,但应让后续人员能够按照同一基准复测。若加工中出现振动、排屑异常、负载变化或孔壁状态波动,也应注明发生阶段和当时的装夹状态。这样在调整转速、进给、冷却排屑或刀具方案时,才能区分问题来自工艺参数、刀具状态还是装夹基准,避免一次同时改变多个变量而失去判断依据。
结论:先统一基准,再讨论工艺参数
对长筒类工件来说,外圆、支承与夹紧状态是后续参数调整的前提。基准不稳定时,单独改变转速或进给很难判断真实原因。可先查看深孔钻镗床产品页面了解设备范围;如需结合工件外径、孔径、孔深、材料和毛坯状态核对装夹方案,可通过联系我们提交脱敏图纸和工艺要求。最终装夹与验收方法应以实际工件、试切结果和双方确认文件为准。