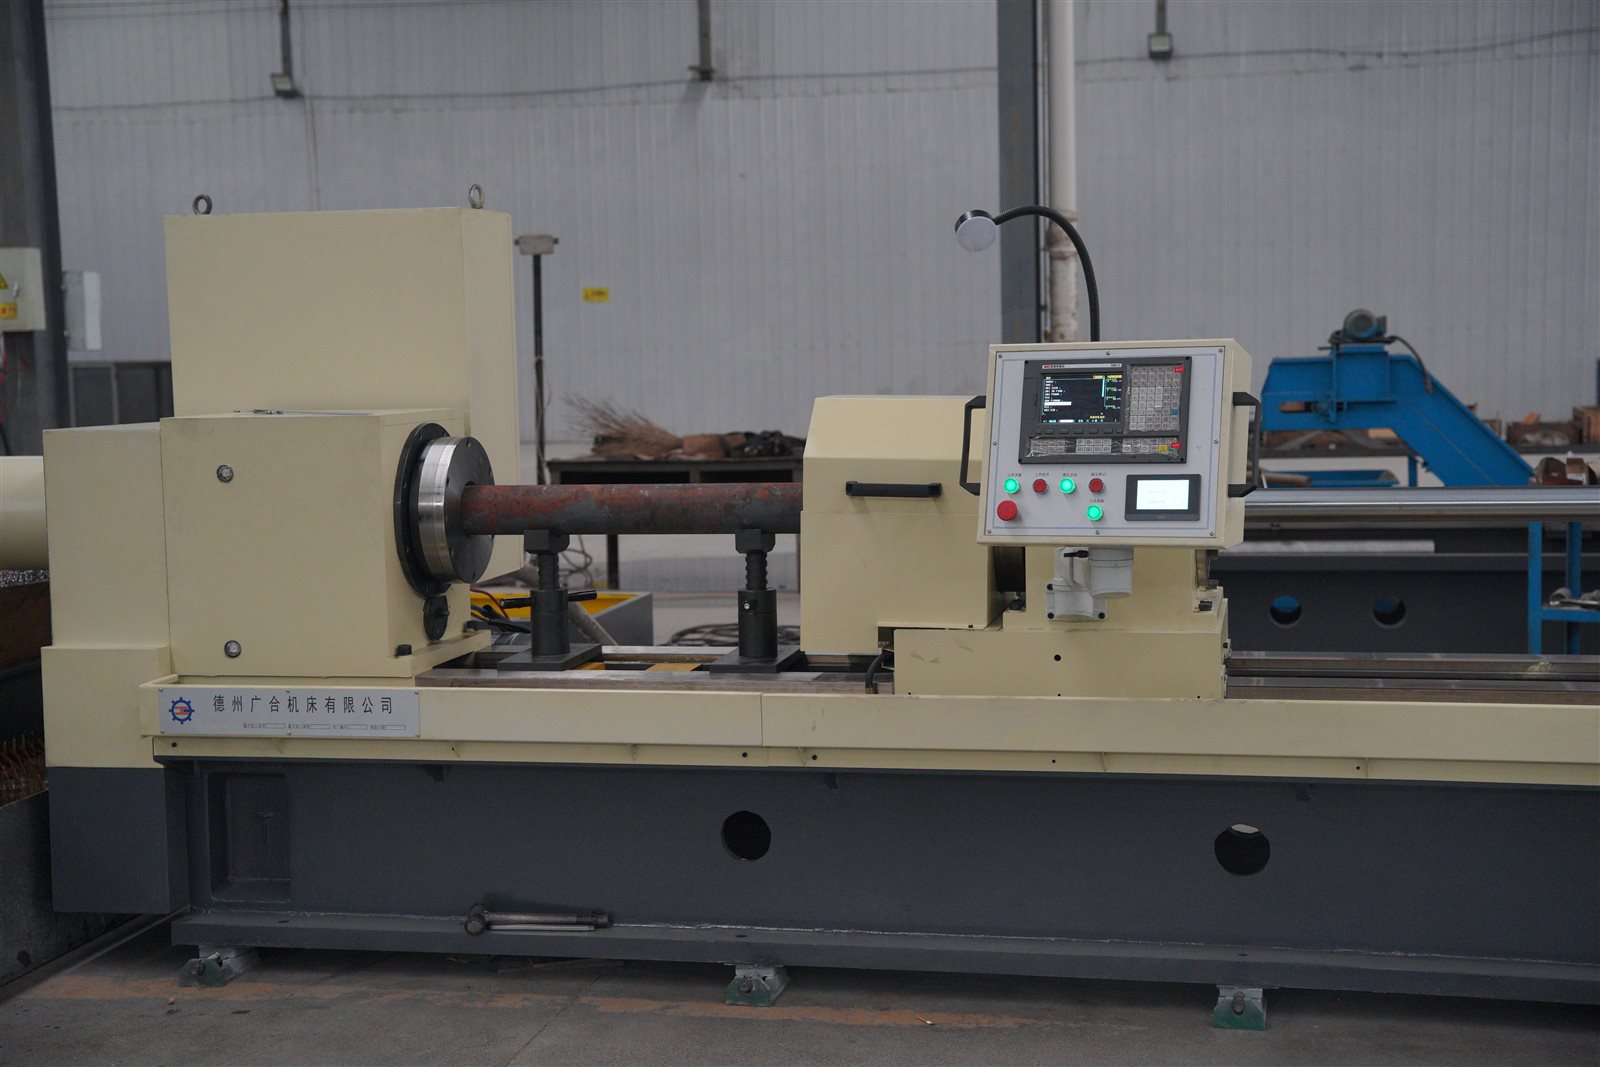
长工件深孔加工项目进入选型阶段后,真正影响方案判断的,往往不是一句“需要加工多深”,而是一组可以相互核对的工件与工艺信息。为减少往返确认,德州广合机床结合官网现有产品资料和车间设备试车实拍素材,整理出项目沟通前应准备的五类资料。它们适用于深孔钻床、深孔钻镗床等设备的初步选型,也便于后续试车与验收口径保持一致。
一、图纸和加工边界先统一
建议提供能够识别关键尺寸的完整图纸,并单独标注孔径、孔深、孔数量、入口与出口形式、同轴或位置关系、允许偏差以及需要检测的区段。若工件两端结构不同,还要说明装夹端、加工端和基准端,避免仅凭总长推断有效行程。对于盲孔、阶梯孔、交叉孔或偏心孔,应把过渡位置和不可碰伤区域注明。图纸暂不能外发时,可以先提交脱敏的尺寸示意,但关键工艺边界不能缺失。
二、材料、毛坯与前序状态不能省略
同样的孔径和深度,在不同材料、热处理状态以及毛坯余量下,对刀具、冷却排屑和切削参数的要求并不相同。因此需要说明材料牌号、硬度或热处理状态、实心还是已有预孔、毛坯弯曲和端面情况,以及是否存在焊接层、镀层或不连续结构。若旧工艺中出现排屑困难、表面划伤或孔线偏移,可一并提供可复核的测量记录与现场照片,便于判断问题发生在刀具、导向、装夹还是前序准备环节。
三、装夹基准与现场条件要同时核对
长工件不仅要考虑加工能力,还要核对支承长度、外圆条件、可夹持位置、旋转方式及上下料空间。外圆未经精加工、存在台阶或薄壁区域时,支承和找正方式需要提前确认;工件是否旋转、刀具是否旋转,也会影响设备结构和工艺路径。现场还应说明可用安装面积、吊装通道、电源条件以及冷却液维护要求,避免设备参数满足加工范围,却在落地环节出现接口不匹配。
四、批量、节拍与验收口径要可复核
单件试制、小批多品种和长期批量生产,关注重点不同。沟通时应给出预计批量、换型频率、允许的辅助时间和操作方式,并区分“期望目标”与“必须验收”的项目。孔径、直线度、粗糙度等结果应同时约定测量方法、测量位置、量具或检测设备、工件温度状态以及抽检数量。对于需要钻削后再镗削、刮削滚光或珩磨的工件,还要写清各工序的来料状态和留量。
五、形成可追踪的项目资料包
建议把最新版图纸、参数清单、样件信息、问题照片、检测记录和沟通结论放在同一资料包中,并标注版本和日期。后续如孔径、材料、批量或验收标准发生变化,应同步更新,不能只在聊天中补充。这样做的目的不是增加表格,而是让选型、工艺确认、试车和验收使用同一套输入,减少不同阶段引用旧资料的风险。
结语
德州广合机床自2007年开展深孔加工设备相关研发、制造与工艺服务,产品范围涵盖深孔钻床、深孔钻镗床、刮削滚光机、深孔珩磨机及多工位深孔钻。需要准备项目资料时,可先查看产品展示,按上述五项整理脱敏图纸和工件参数;仍有不确定内容,可通过联系我们页面或致电13181368988进一步核对。最终设备配置与工艺方案,应以实际工件、材料、加工目标及双方确认资料为依据。