品质留给时间来证明提供深孔钻削、钻镗、刮削滚光、珩磨及多工位枪钻设备与工艺核对

 全国服务热线
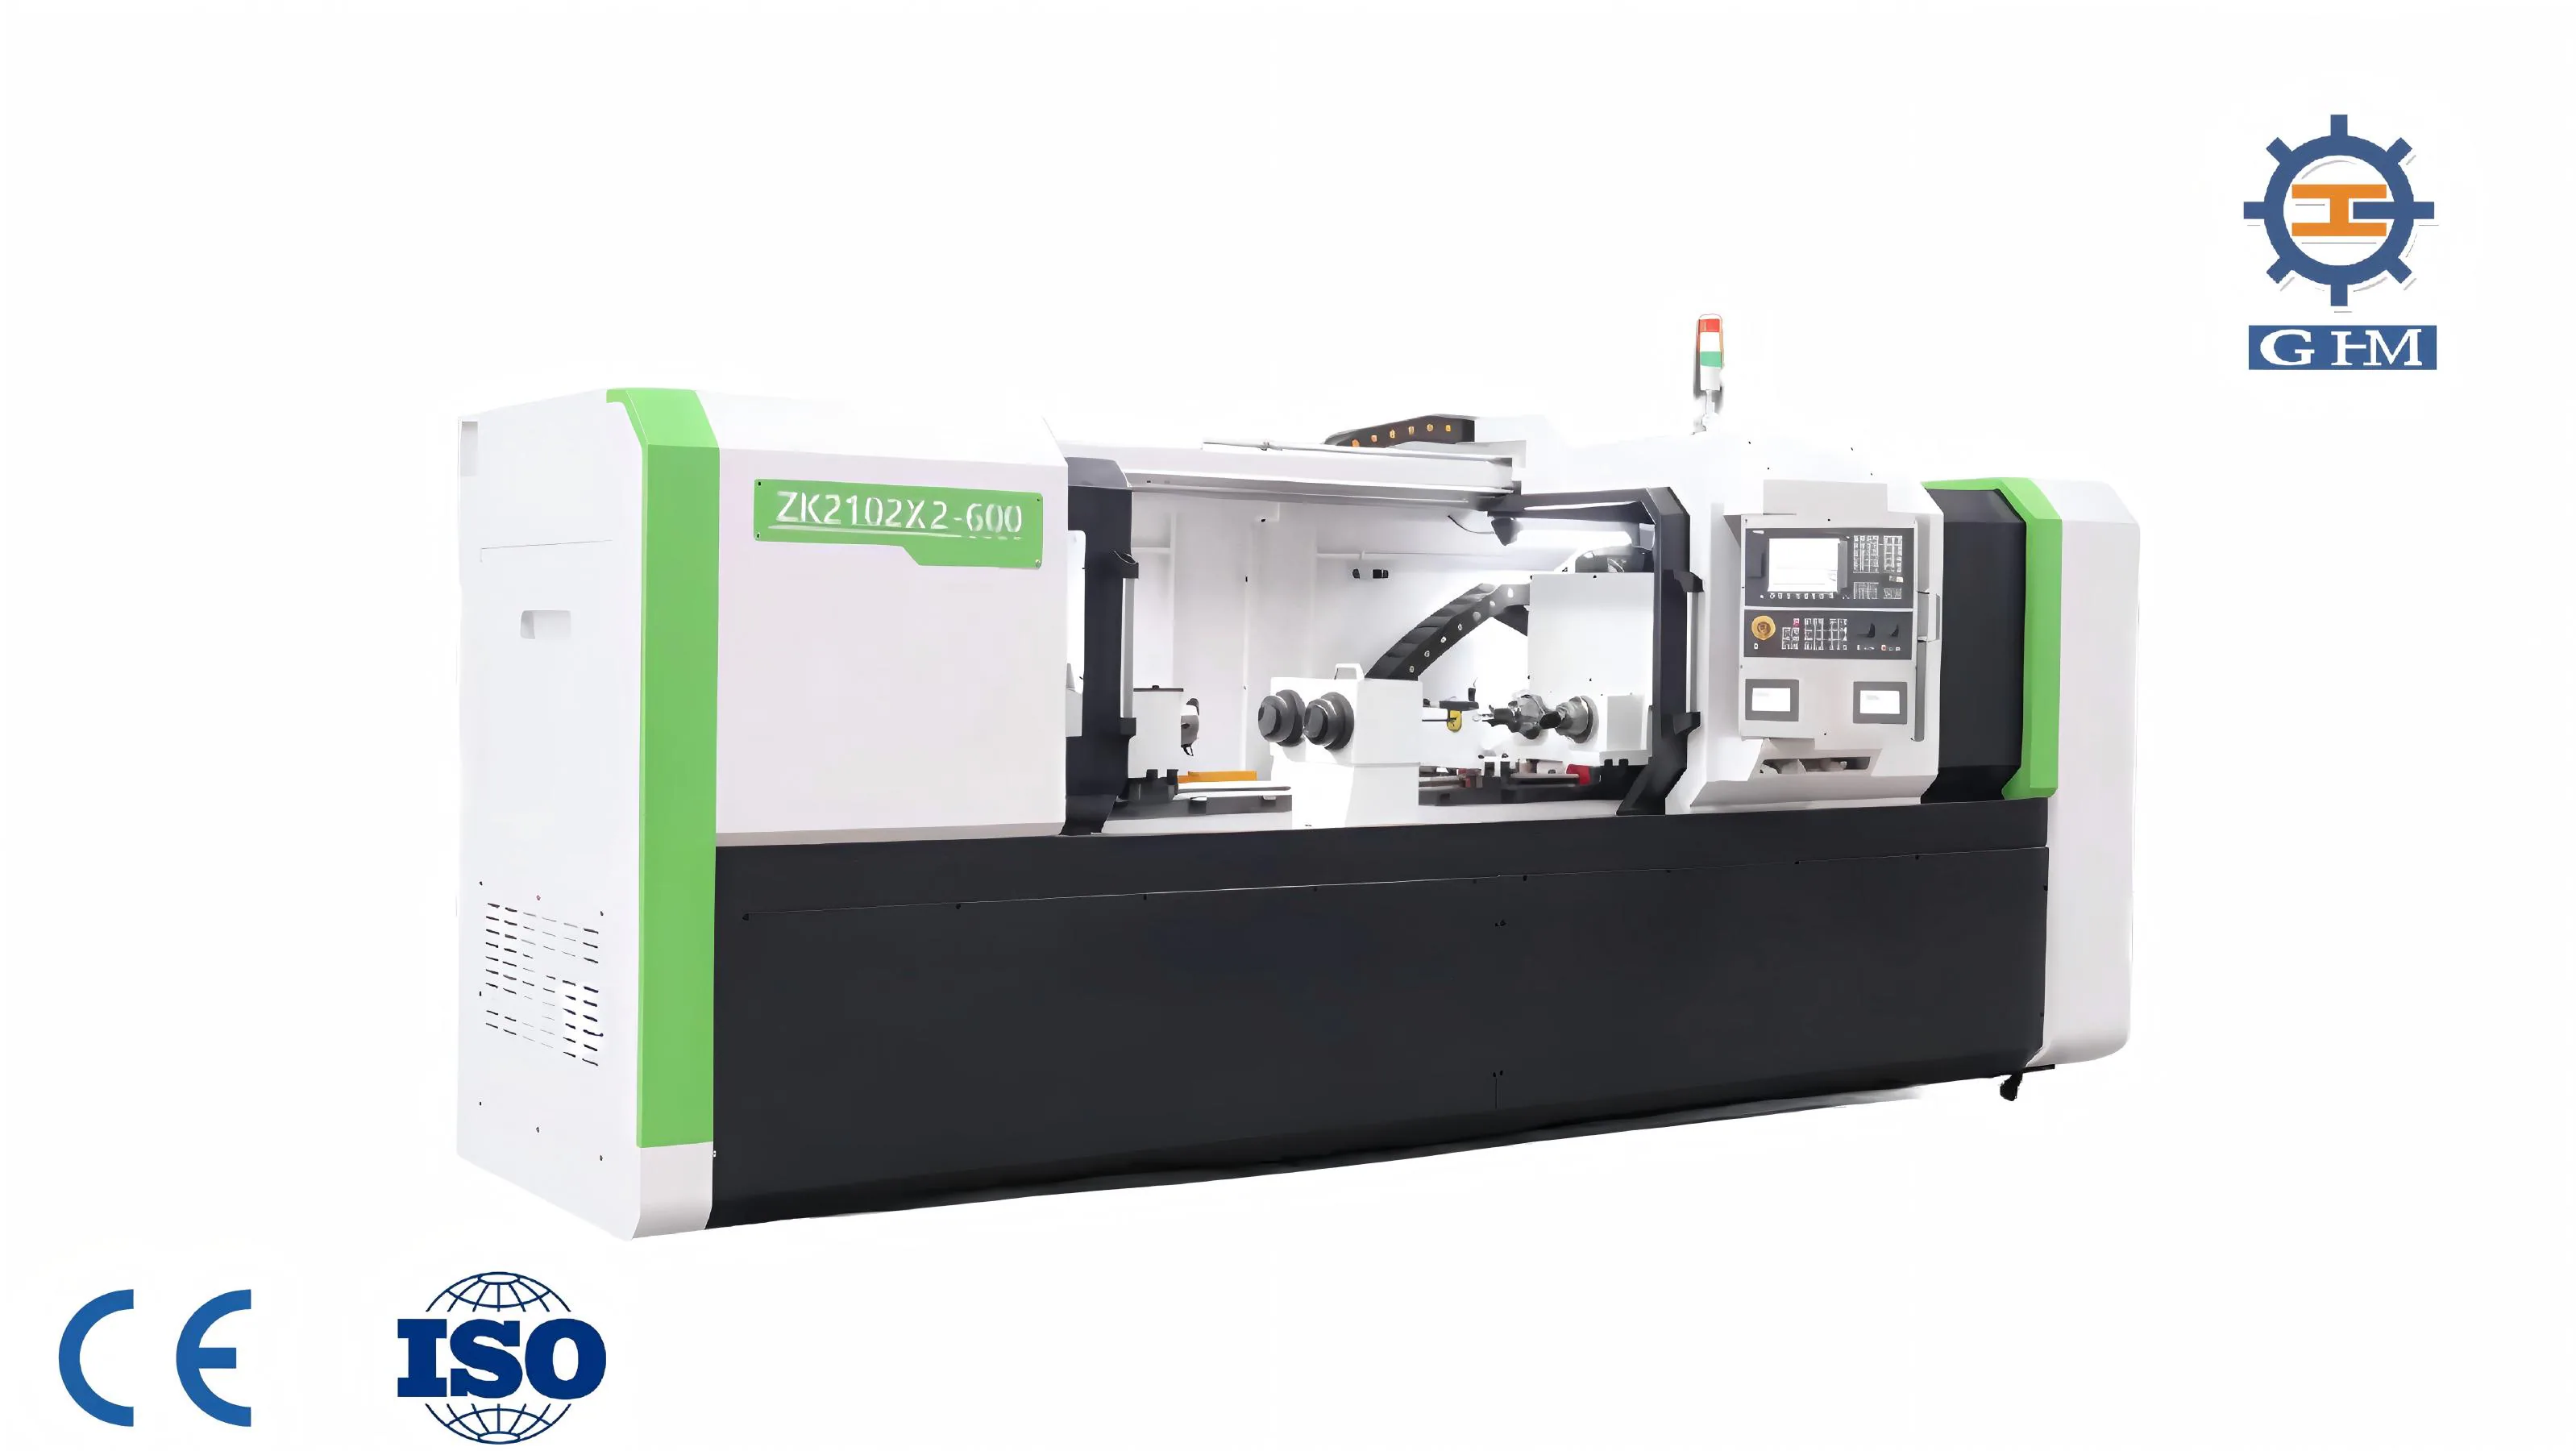
枪钻机床主要面向小直径、高长径比深孔及多孔位批量加工;多工位方案可采用双轴、四轴或专用夹具提升节拍。选型需核对孔径、孔深、孔位数量、材质、入口面、直线度、冷却过滤和自动化要求。
枪钻机床利用枪钻刀具、内冷供液和外排屑通道完成小直径、高长径比深孔加工。单轴方案适合品种多、节拍要求一般的任务;当同一工件有多个孔位或批量较大时,可评估双轴、四轴及专用夹具,但主轴数量必须与孔距、功率、排屑和装夹能力同时核对。
| 加工条件 | 优先评估方向 |
|---|---|
| 小直径、高长径比、多个孔位 | 优先评估枪钻机床 |
| 中等及较大孔径,强调内排屑能力 | 优先评估BTA深孔钻床 |
| 钻孔后还要镗削或扩大孔径 | 优先评估深孔钻镗床 |
微信二维码
手机站
备案号:鲁ICP备13023525号-1 | 公安备案号:鲁公网安备 37140202001550号 | Copyright (©) 2012-2026 德州广合机床有限公司 版权所有