
 全国服务热线


产品介绍
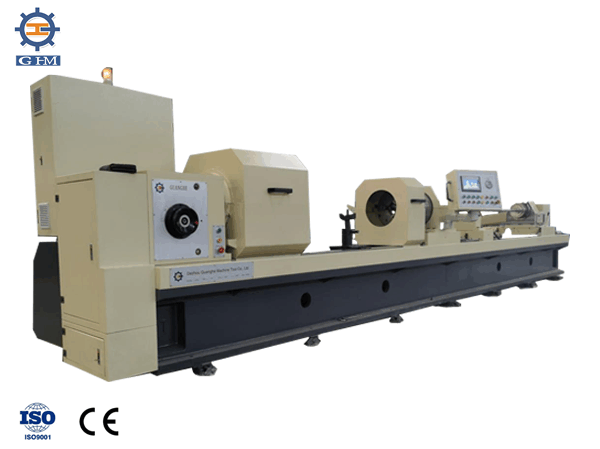
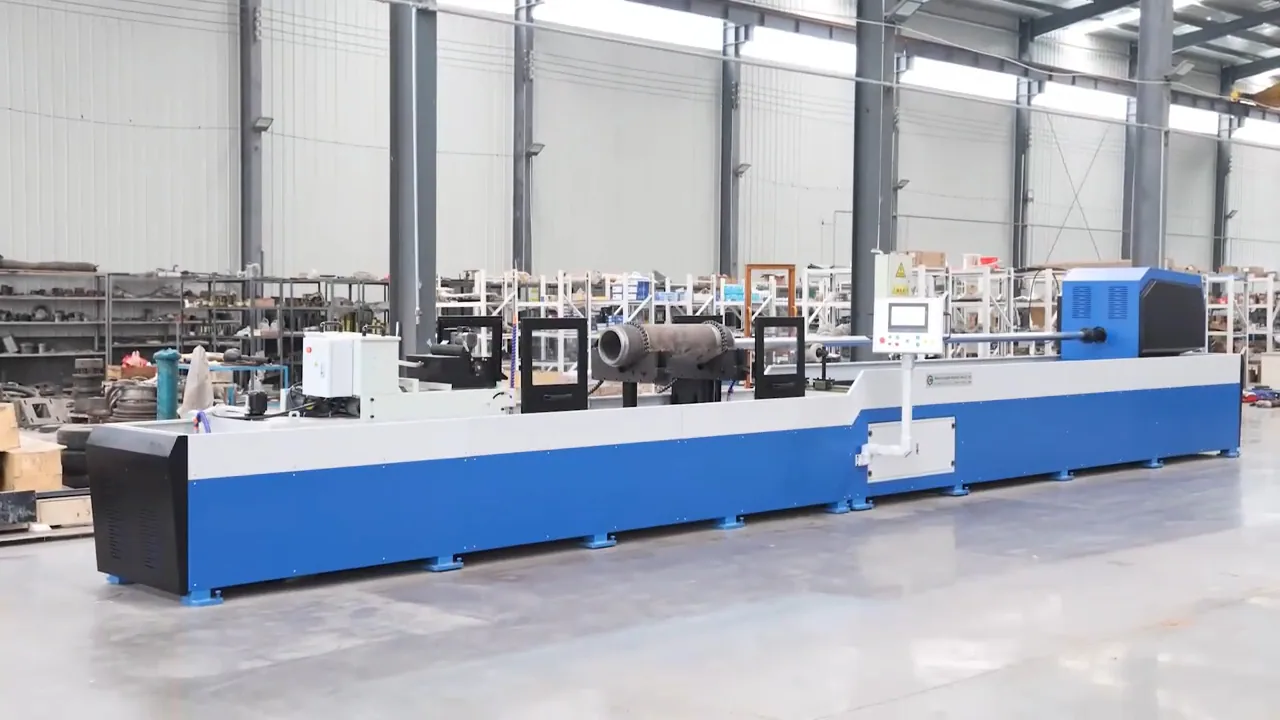
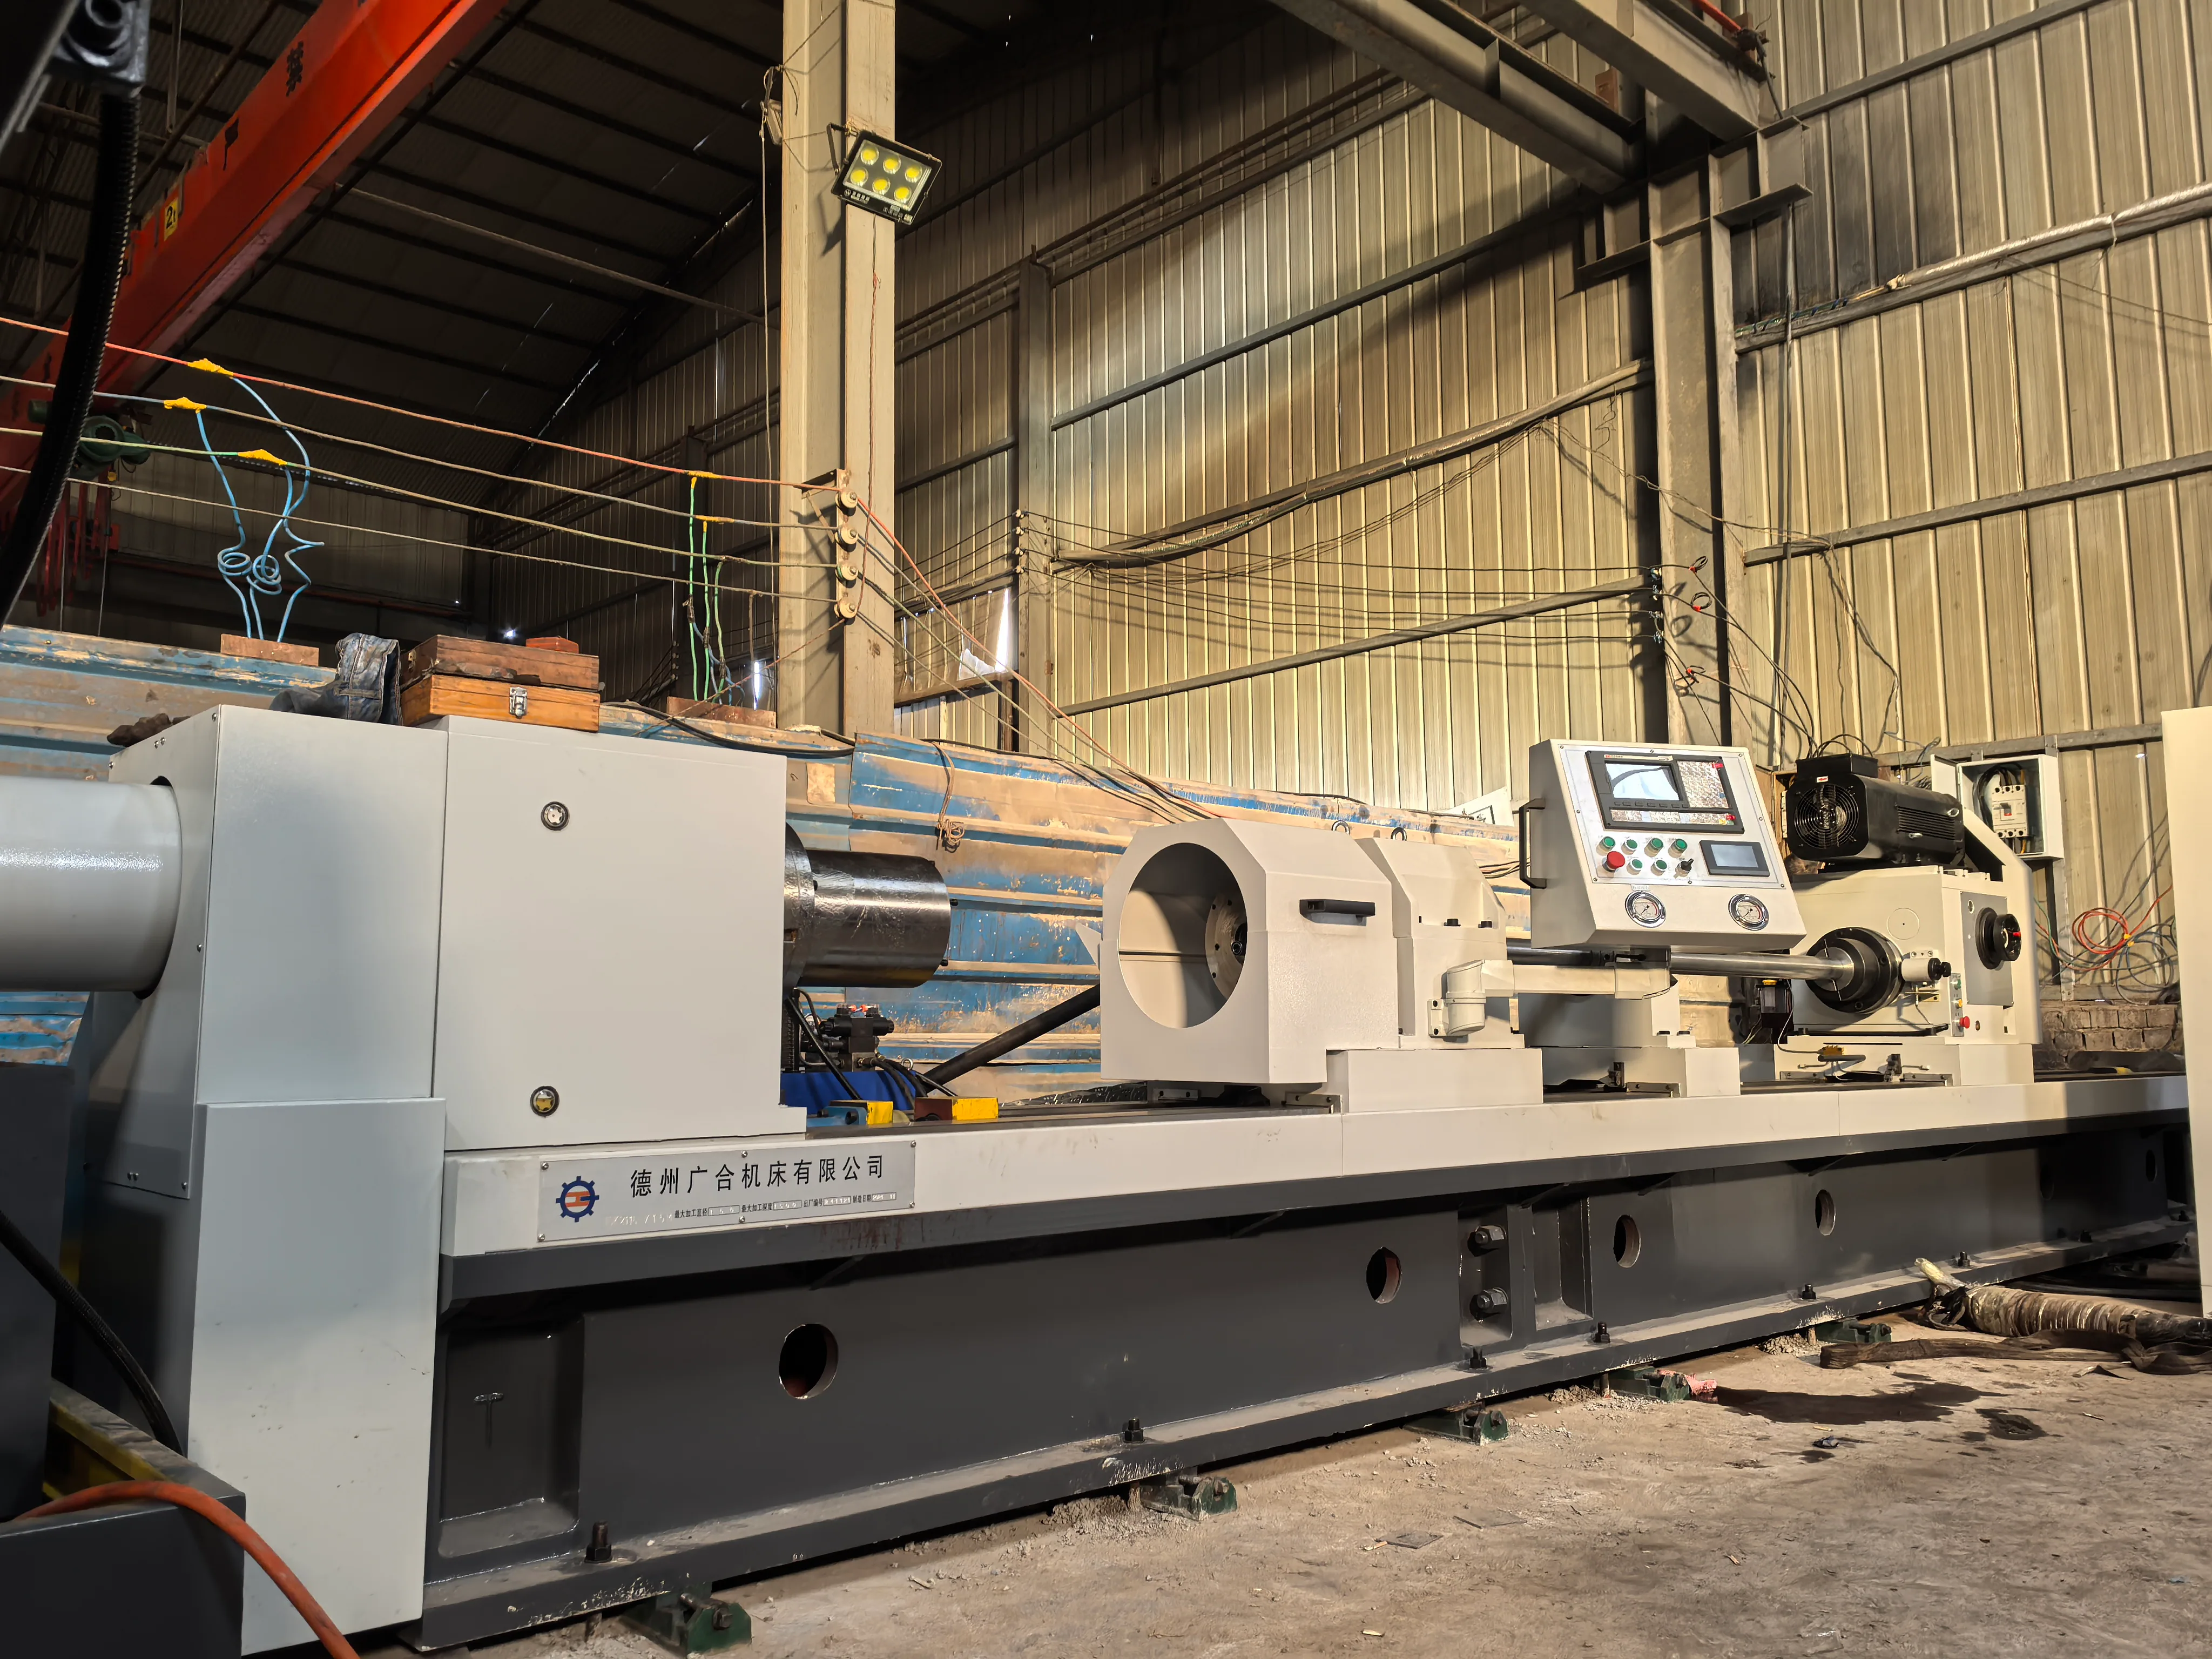
TGK2225型数控刮削滚光机采用工件旋转、刀具反向高速旋转并进给的加工方式,用于圆柱型零件内孔的刮削(镗削)、滚压加工,既可高效粗镗,又可高效镗孔、刮削和滚光一次加工。该种加工方式,可保证较小的加工出口偏斜。
(1)机床床身采用整体铸造床身,时效处理,采用双矩形导轨,导轨宽度650mm;
(2)床头箱为大通孔结构,可满足φ360mm规格刮滚加工时的排屑、退刀要求;
(3)授油器整体通过伺服电机顶紧工件,并可在床身上移动;
(4)拖板进给采用38Nm交流伺服电机,通过行星减速机,与滚珠丝杠副连接,传递的扭矩大,刚性好,精度高,既能保证输出足够的进给力,又能保证足够的快速移动速度;
(5)冷却系统采用地上油箱结构,油液经链板式排屑机带走铁屑然后经过滤网(粗过滤)-磁性过滤-精过滤三级过滤,过滤精度高;
(6)机床配置具有自主知识产权的液压自动涨缩组合刀具,加工精度和加工效率大大提高。
主要技术参数
| 主要参数 | 数值 |
刮削滚光直径范围 (mm) | 100-360 |
加工深度范围 (mm) | 800-10000 (按规格) |
机床中心高度 (mm) | 500 |
床身上过托架最大回转直径 (mm) | 500 |
工件夹持直径范围 (mm) | 120-500 (双锥盘方式) |
| 床头箱主电机 | N=60kW CTB主轴电机 |
床头箱主轴转速范围 (r/min) | 5~250 三档无级 |
| 镗杆箱主电机 | N=60kW CTB主轴电机 |
镗杆主轴转速范围、级数 (r/min) | 10~500 两档无级 |
进给速度范围 (mm/min) | 10~3000 (无级) |
进给电机 | 38Nm 交流伺服电机 |
| 数控系统 | 广数 GSK988TA |
| 授油器移动电机 | N=7.5kW 台达伺服电机 |
| 液压泵电机 | N=3.75kW n=1440r/min |
| 冷却泵电机 | N=7.5kW n=1440r/min (2组) |
冷却系统扬程 (m) | 50 |
冷却系统流量 (m³/h) | 32-64 |
液压系统额定工作压力 (MPa) | 6.3 |
自动涨刀系统额定工作压力 (MPa) | 4 |