
 全国服务热线
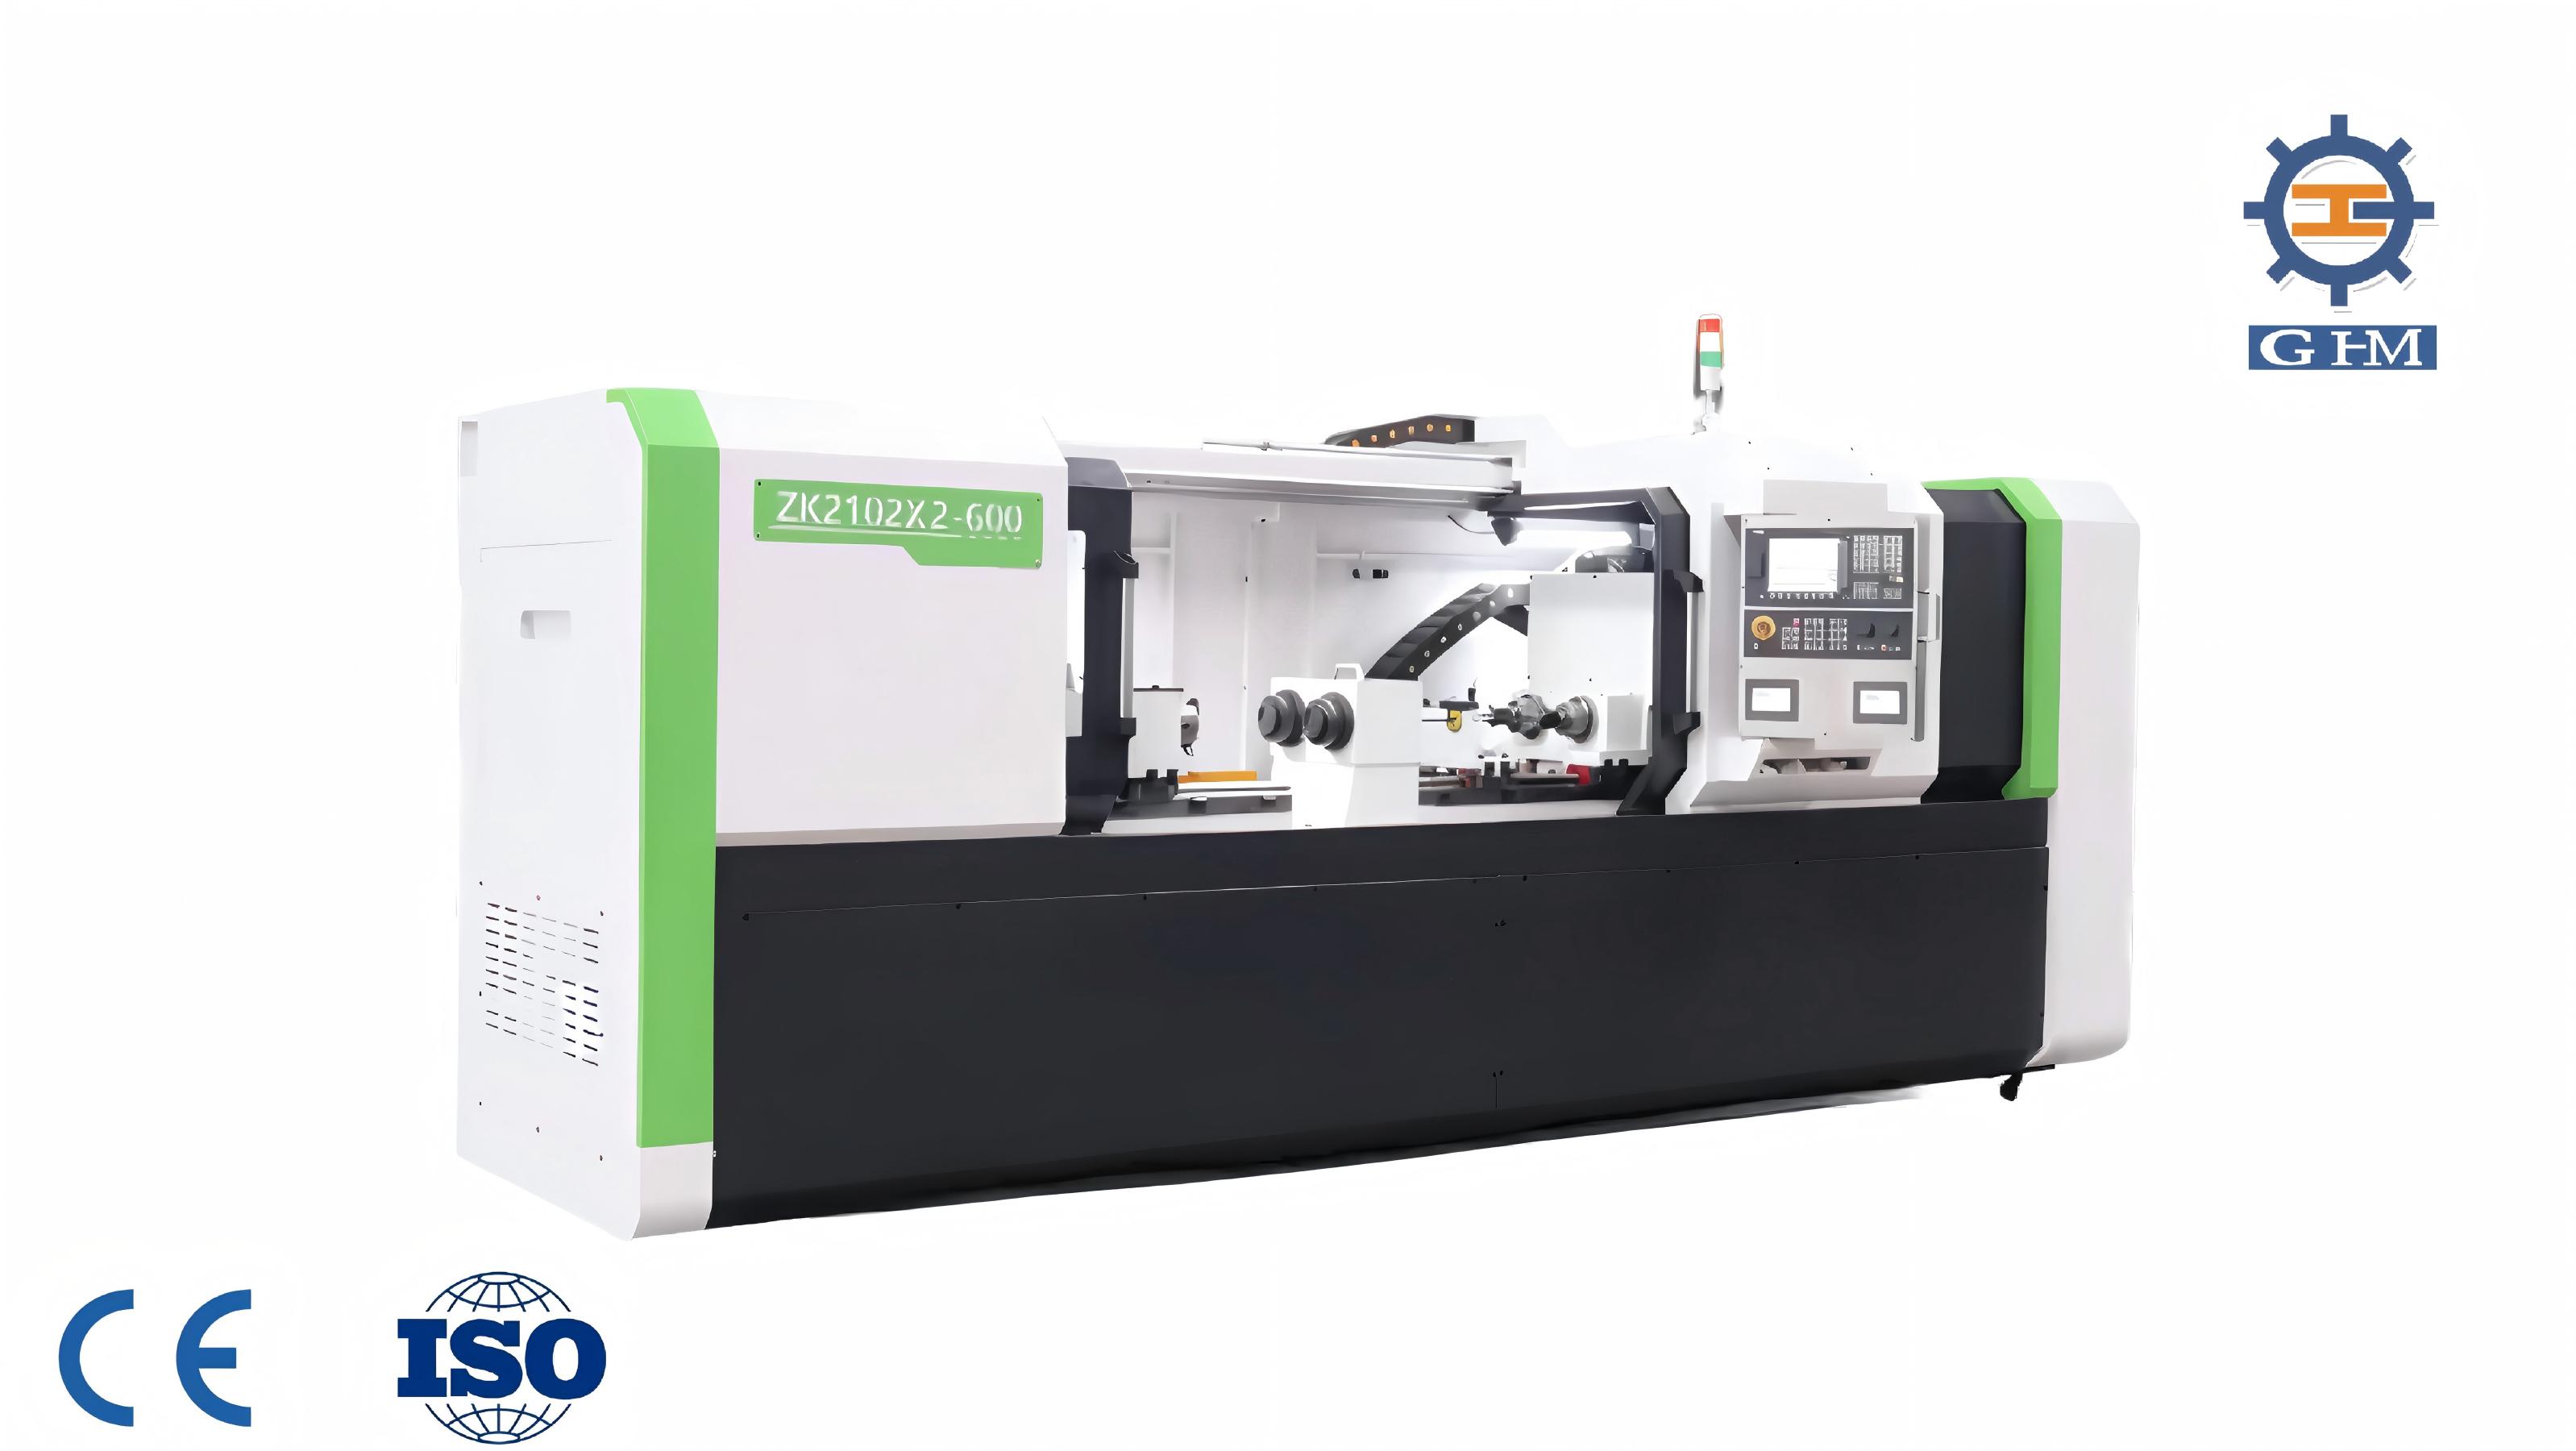
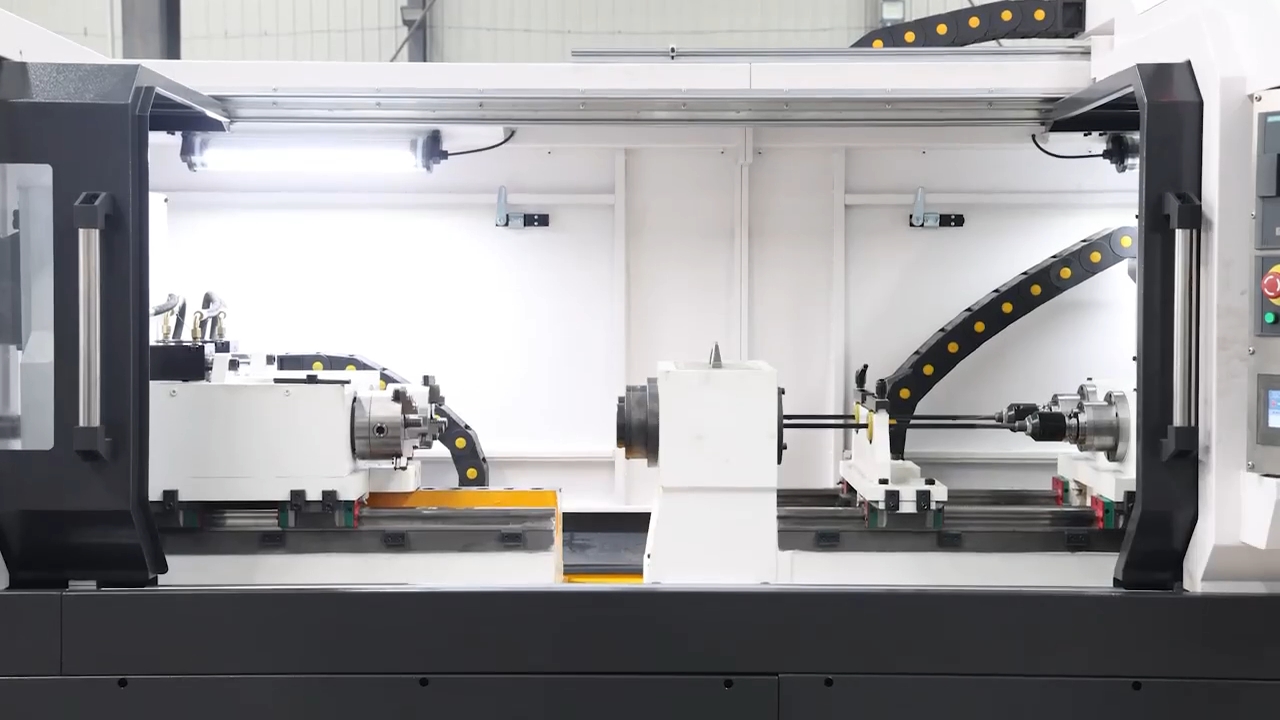
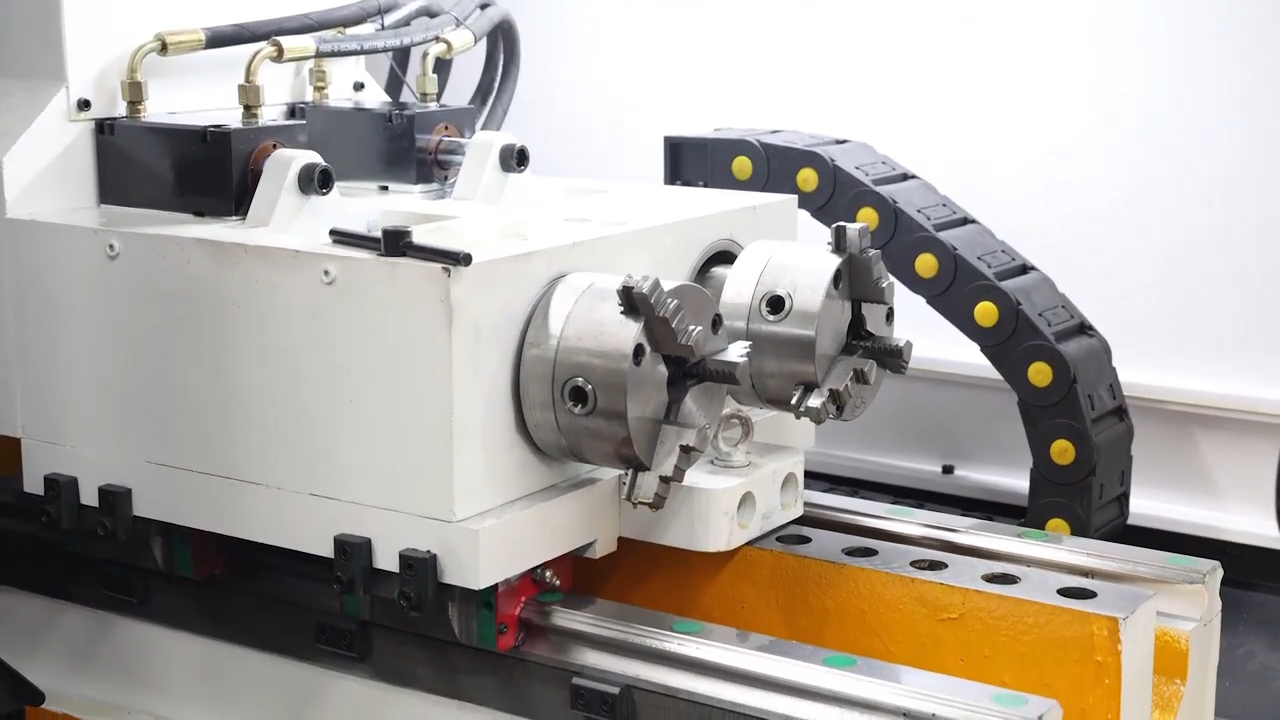
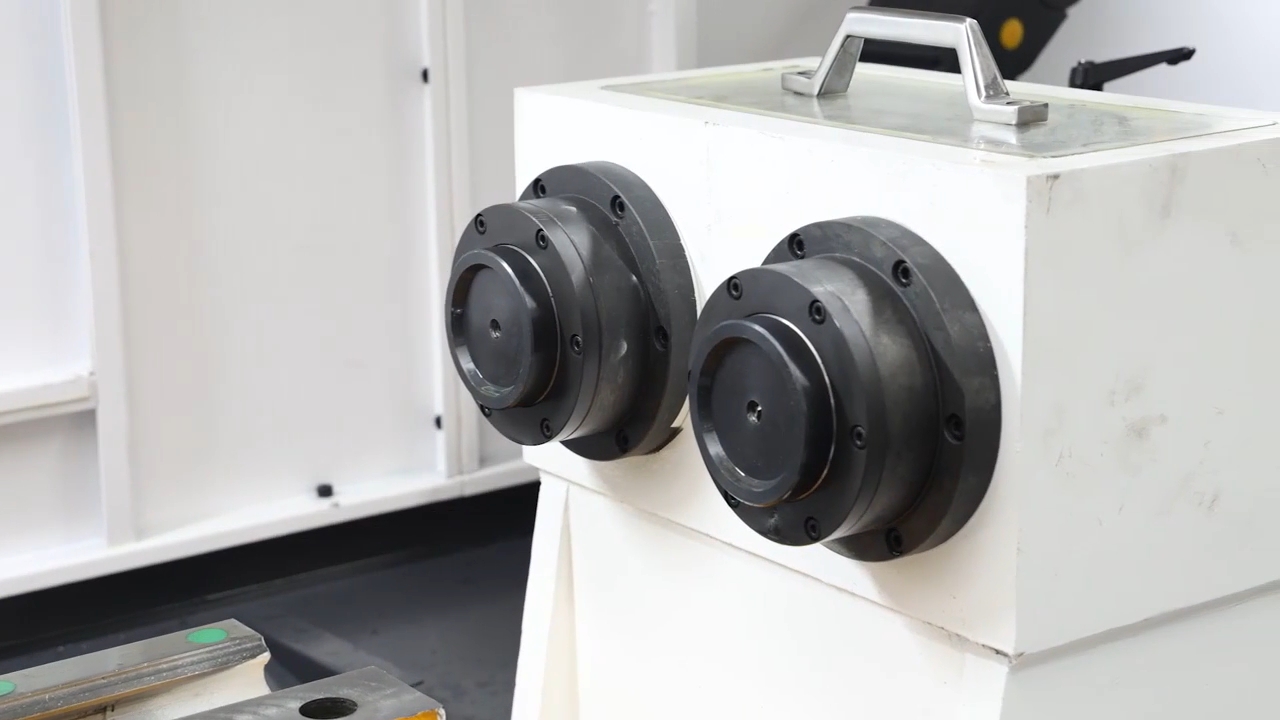
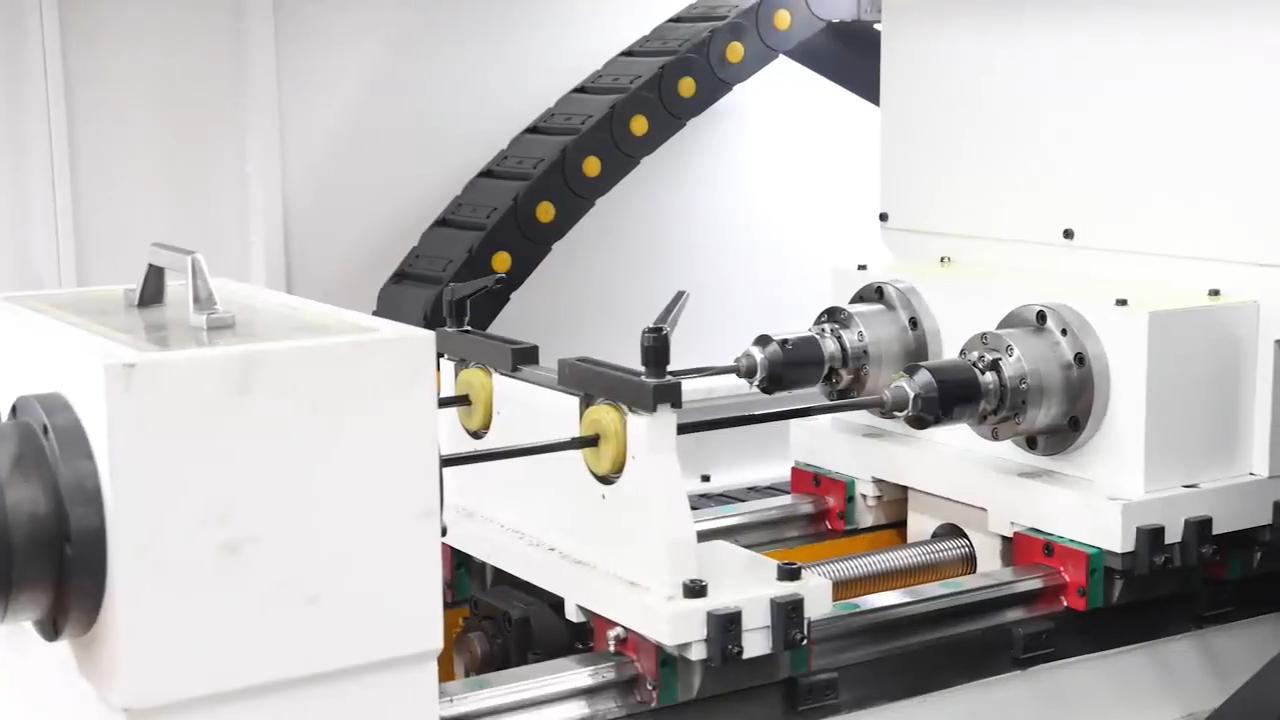
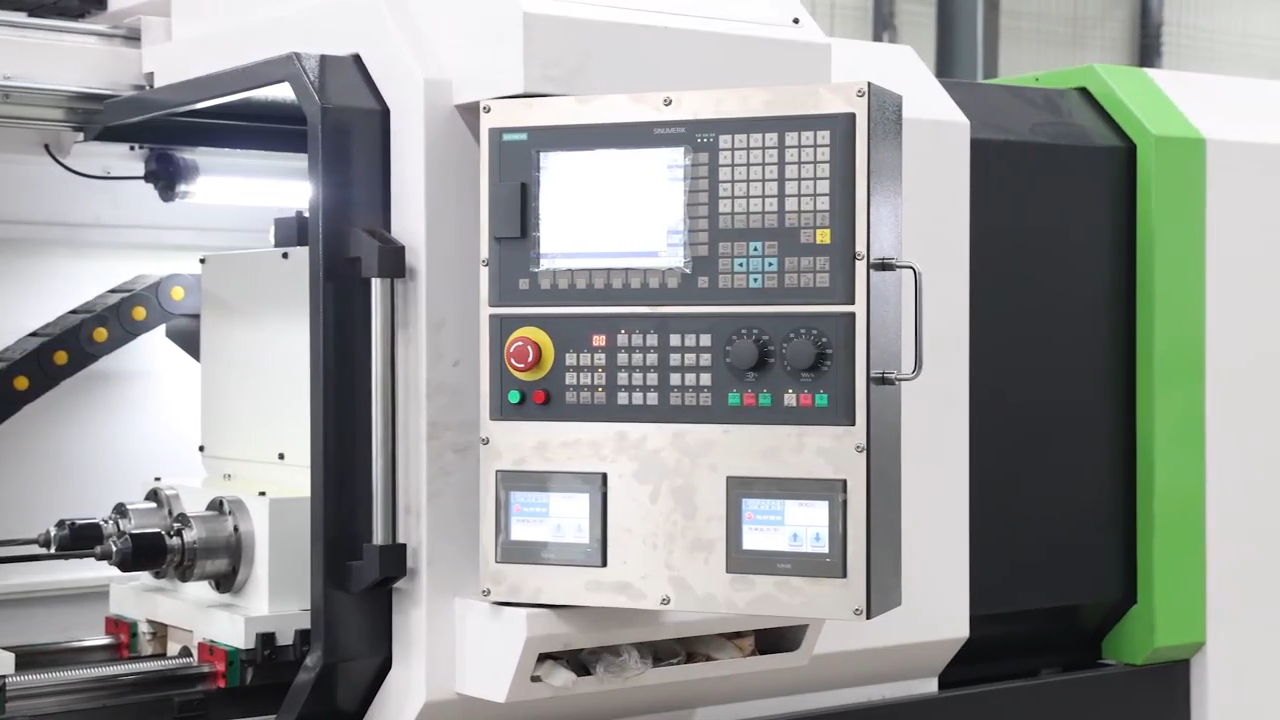
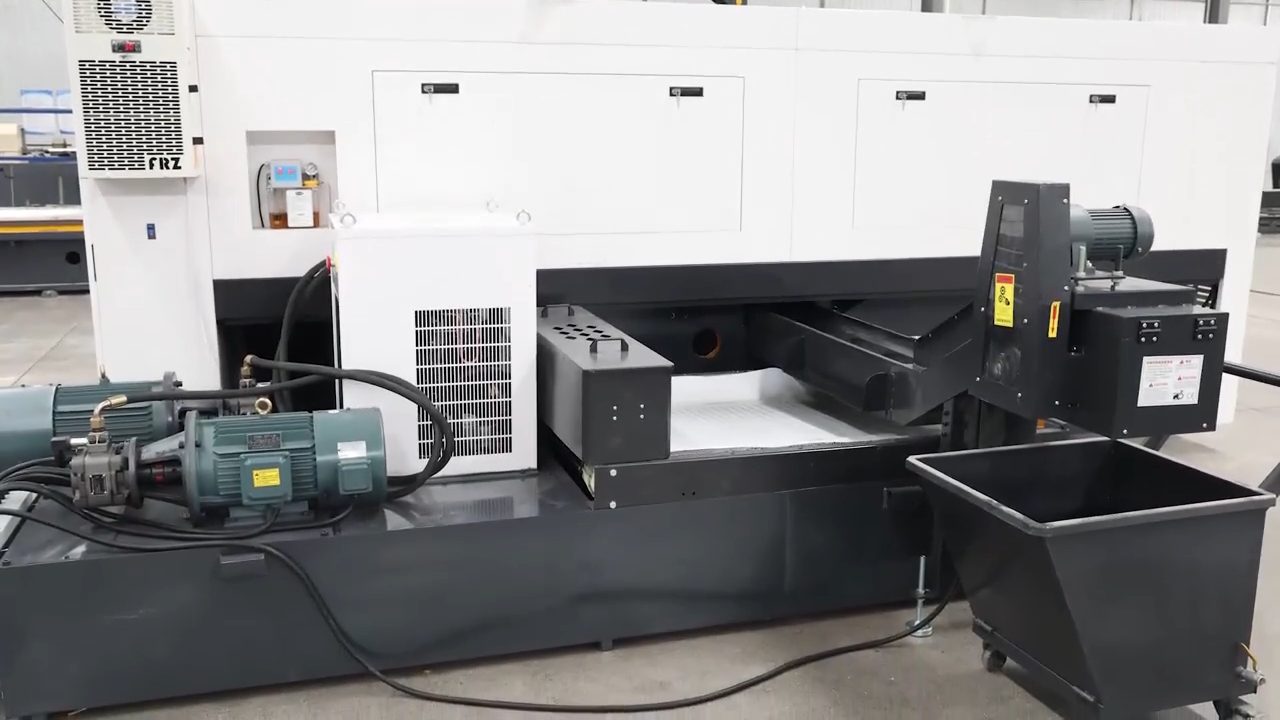
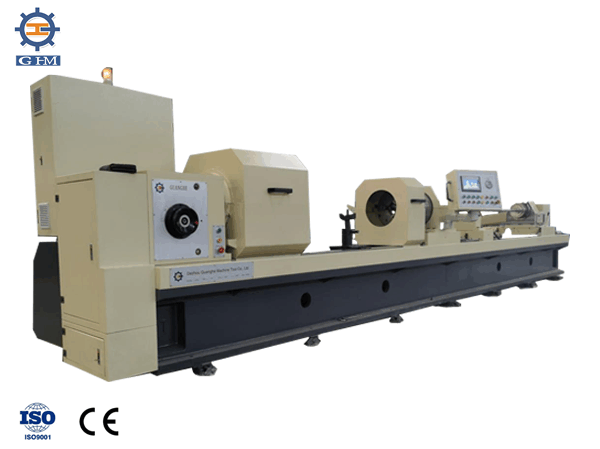
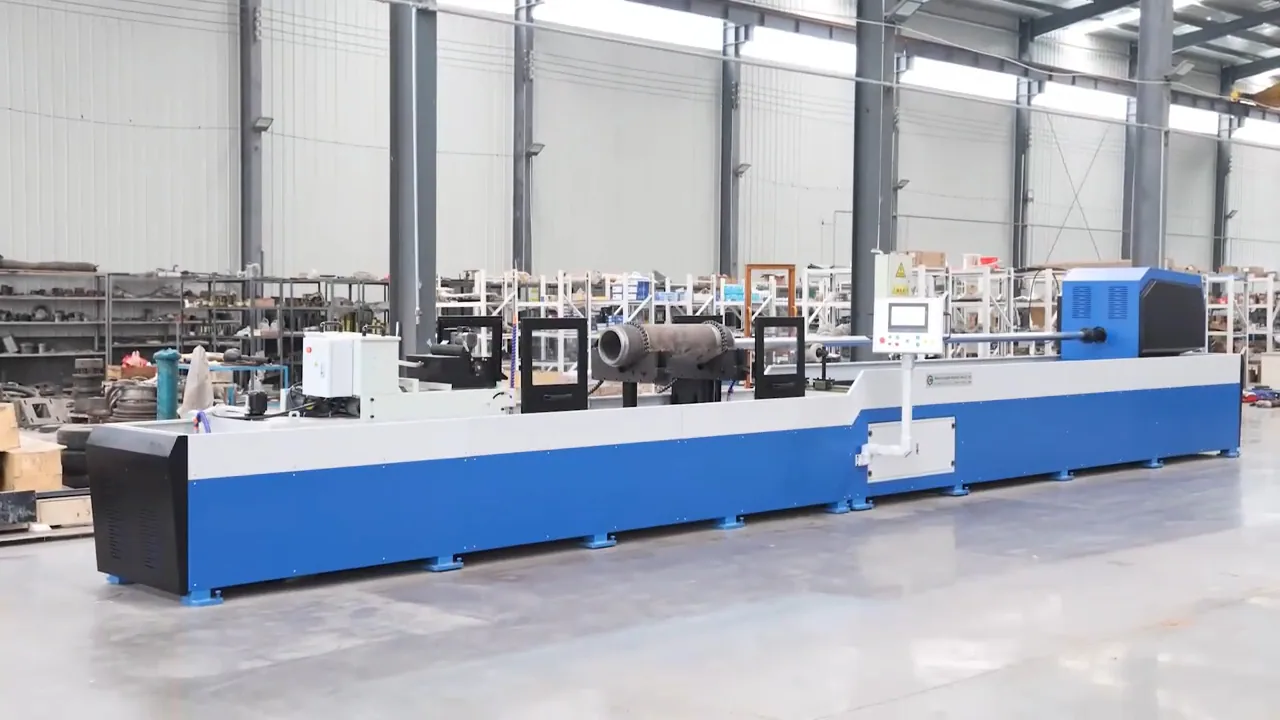
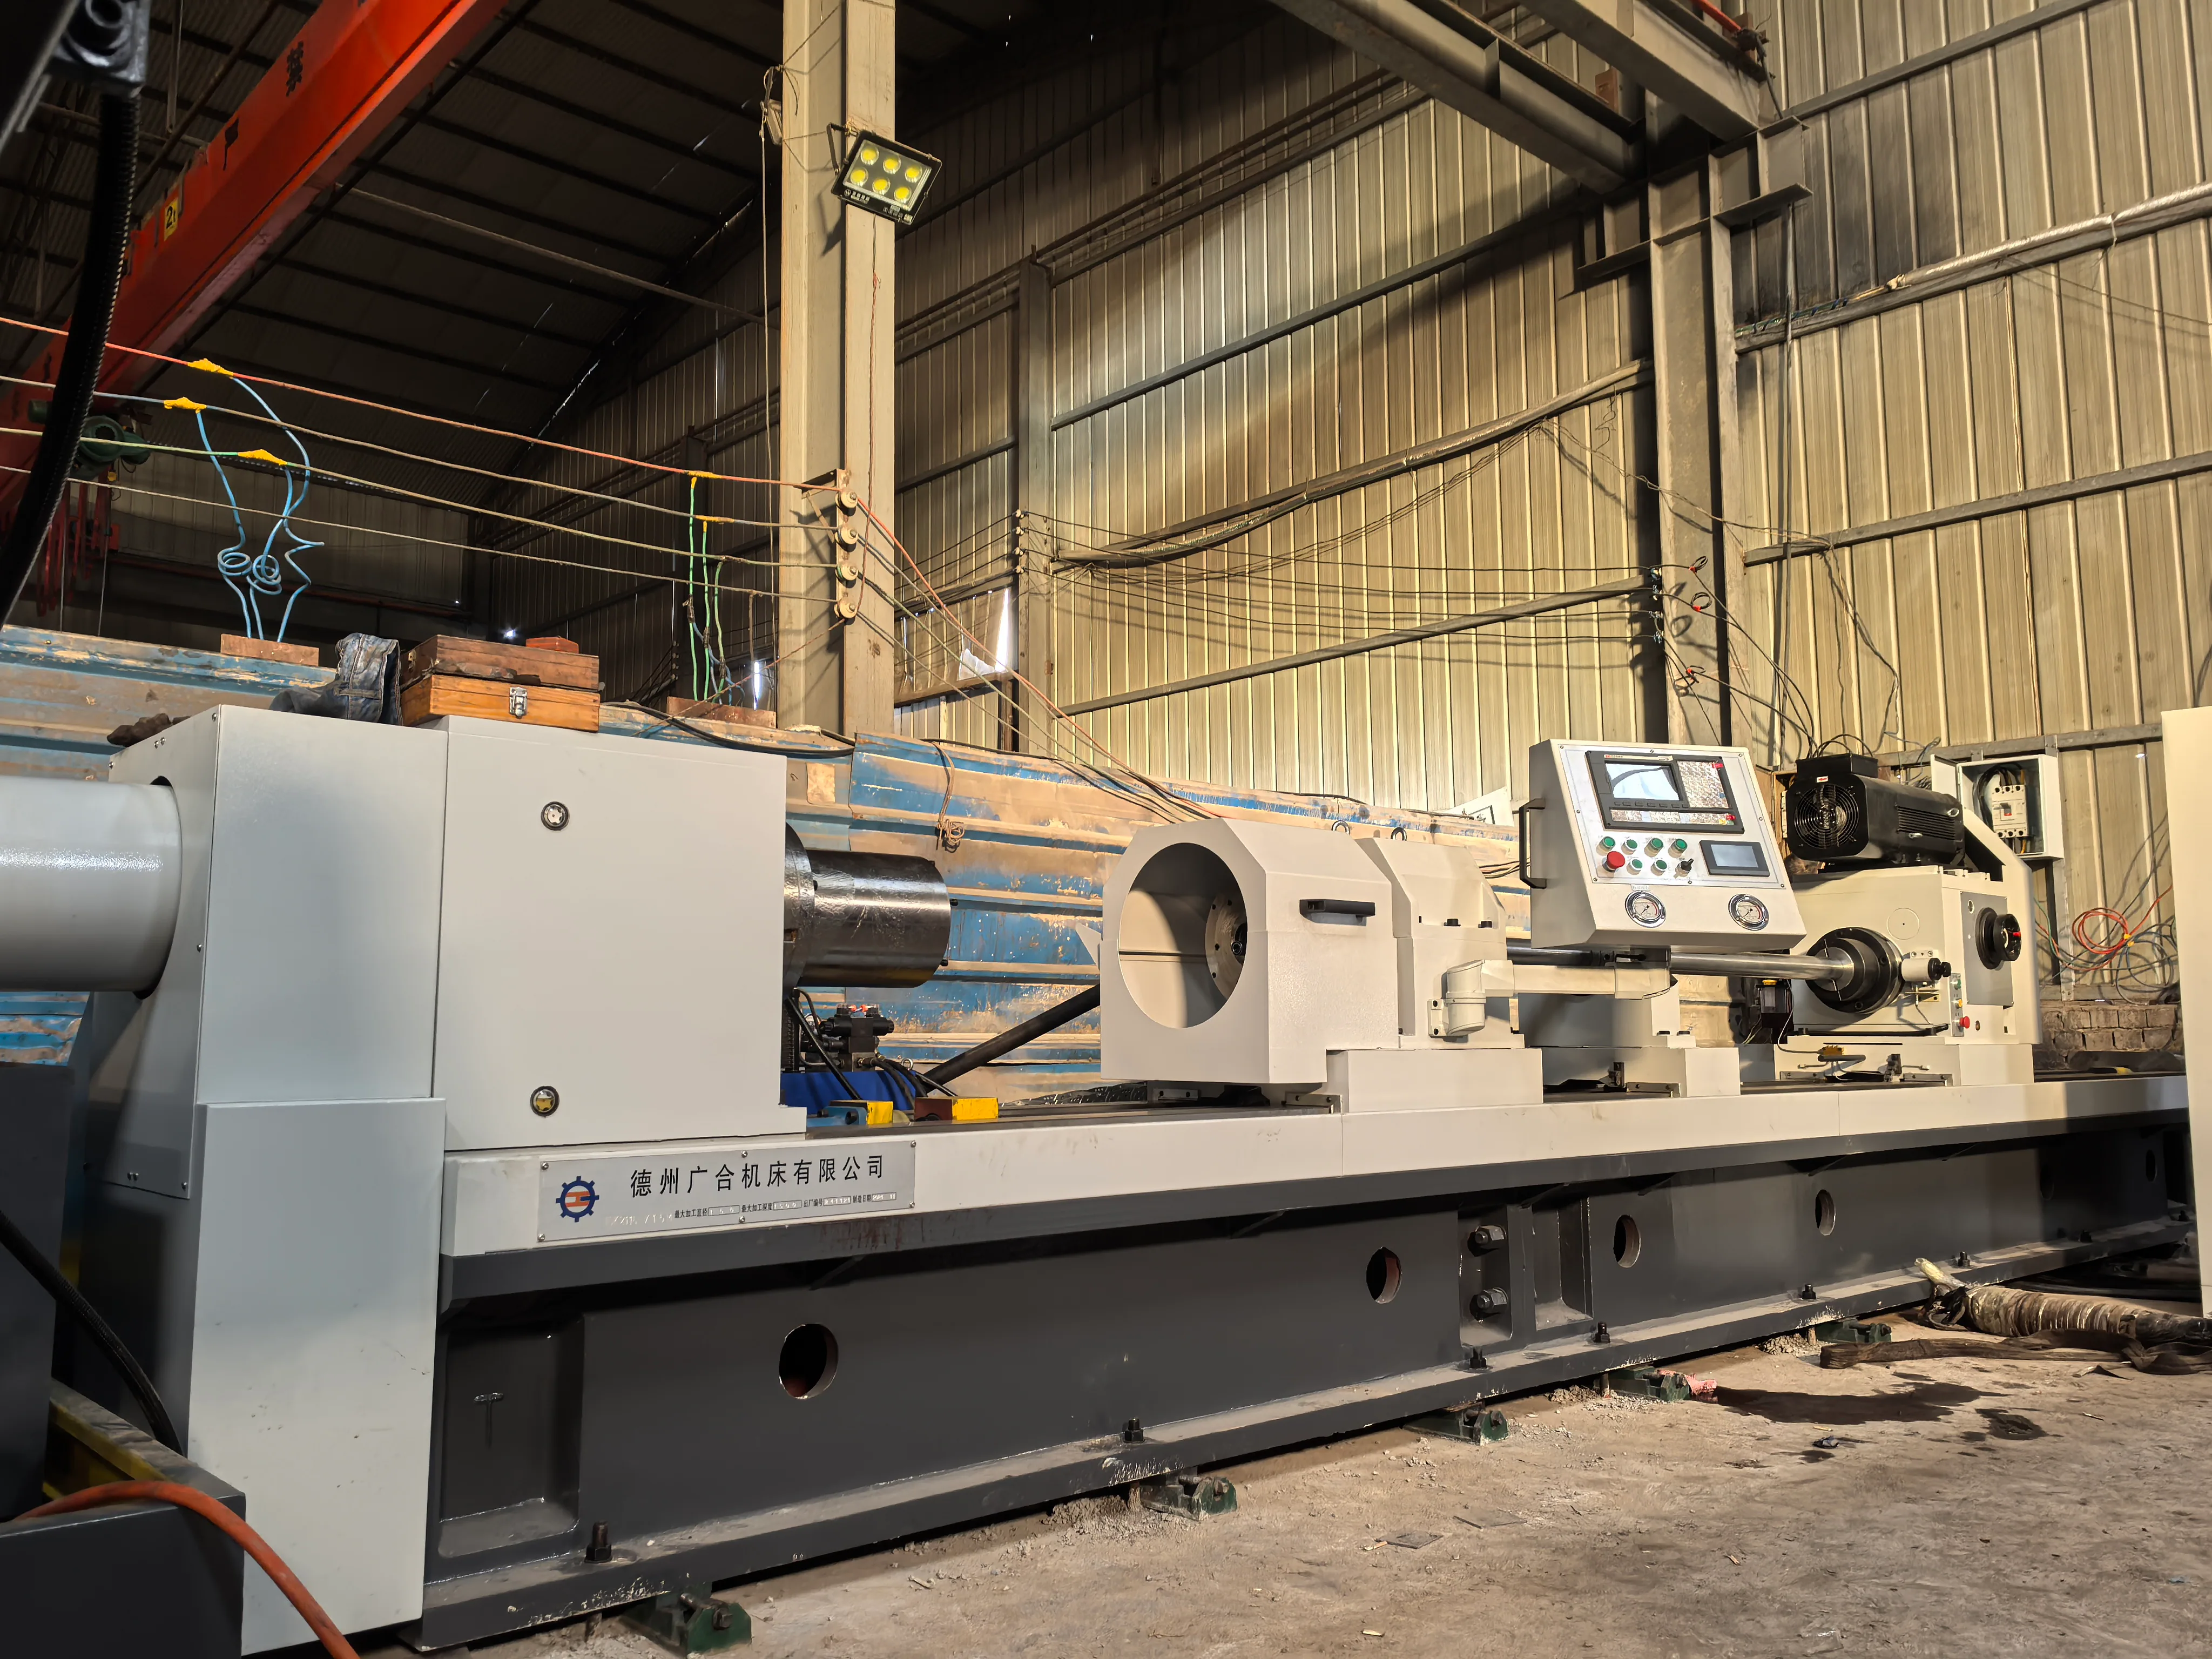
ZK2102X2-500数控深孔钻床是一款双头数控枪钻设备,面向Φ2~Φ20mm小孔径、最大500mm深孔的稳定加工。设备采用枪钻外排屑工艺,适用于坐标孔工件、中小型轴类零件及需要提高批量效率的精密深孔生产。
适用工件
- 汽车零部件、液压气动元件和精密轴类零件的小直径深孔。
- 模具、板类或专用零件上的坐标孔、成组孔。
- 需要双头同时或分工位加工的批量零件。
- 通孔与盲孔均需结合孔底形式、导向条件和刀具方案确认。
工艺与结构特点
双头枪钻加工
双主轴头结构有利于提升重复性零件的批量加工效率。是否同时加工、孔位间距和装夹方式需按工件图纸配置。
枪钻外排屑
高压切削液进入切削区域,切屑沿枪钻外部排出。稳定的冷却、过滤与油温控制是小孔深孔加工质量的重要条件。
数控进给与过程控制
西门子808D数控系统用于设定转速、进给和加工深度;设备配合导向、工件夹紧、自动润滑及排屑系统完成加工循环。
主要技术参数
| 项目 | 参数 |
|---|---|
| 型号 | ZK2102X2-500 |
| 设备类型 | 双头数控深孔枪钻机床 |
| 钻孔直径范围 | Φ2~Φ20mm |
| 最大钻孔深度 | 500mm |
| 排屑方式 | 枪钻外排屑 |
| 数控系统 | 西门子808D,实际配置以技术协议为准 |
| 参考孔偏斜 | 0.2mm/500mm |
| 参考孔径精度 | IT7~IT11 |
| 参考表面粗糙度 | Ra0.8~3.2μm |
以上精度和粗糙度与工件材料、孔径、长径比、毛坯状态、刀具、导向及切削参数有关,需通过典型工件试切确认。
选型前请提供
请提供工件图、材料、外形尺寸、孔径、孔深、孔位数量与间距、通孔或盲孔、入口和出口端面条件、批量及节拍要求。对坐标孔工件,还需确认定位基准、工装空间和重复定位要求。
验收建议
建议在技术协议中明确典型试件、刀具与切削油条件、孔径检测方法、孔偏斜、粗糙度、加工节拍和连续运行要求。品牌与配置如有替代,应在订单技术协议中确认。
广合机床服务
德州广合机床可提供枪钻工艺分析、设备配置、工装刀具建议、安装调试指导、操作培训和售后支持。需要核对可加工范围,可提交工件参数或致电131 8136 8988。