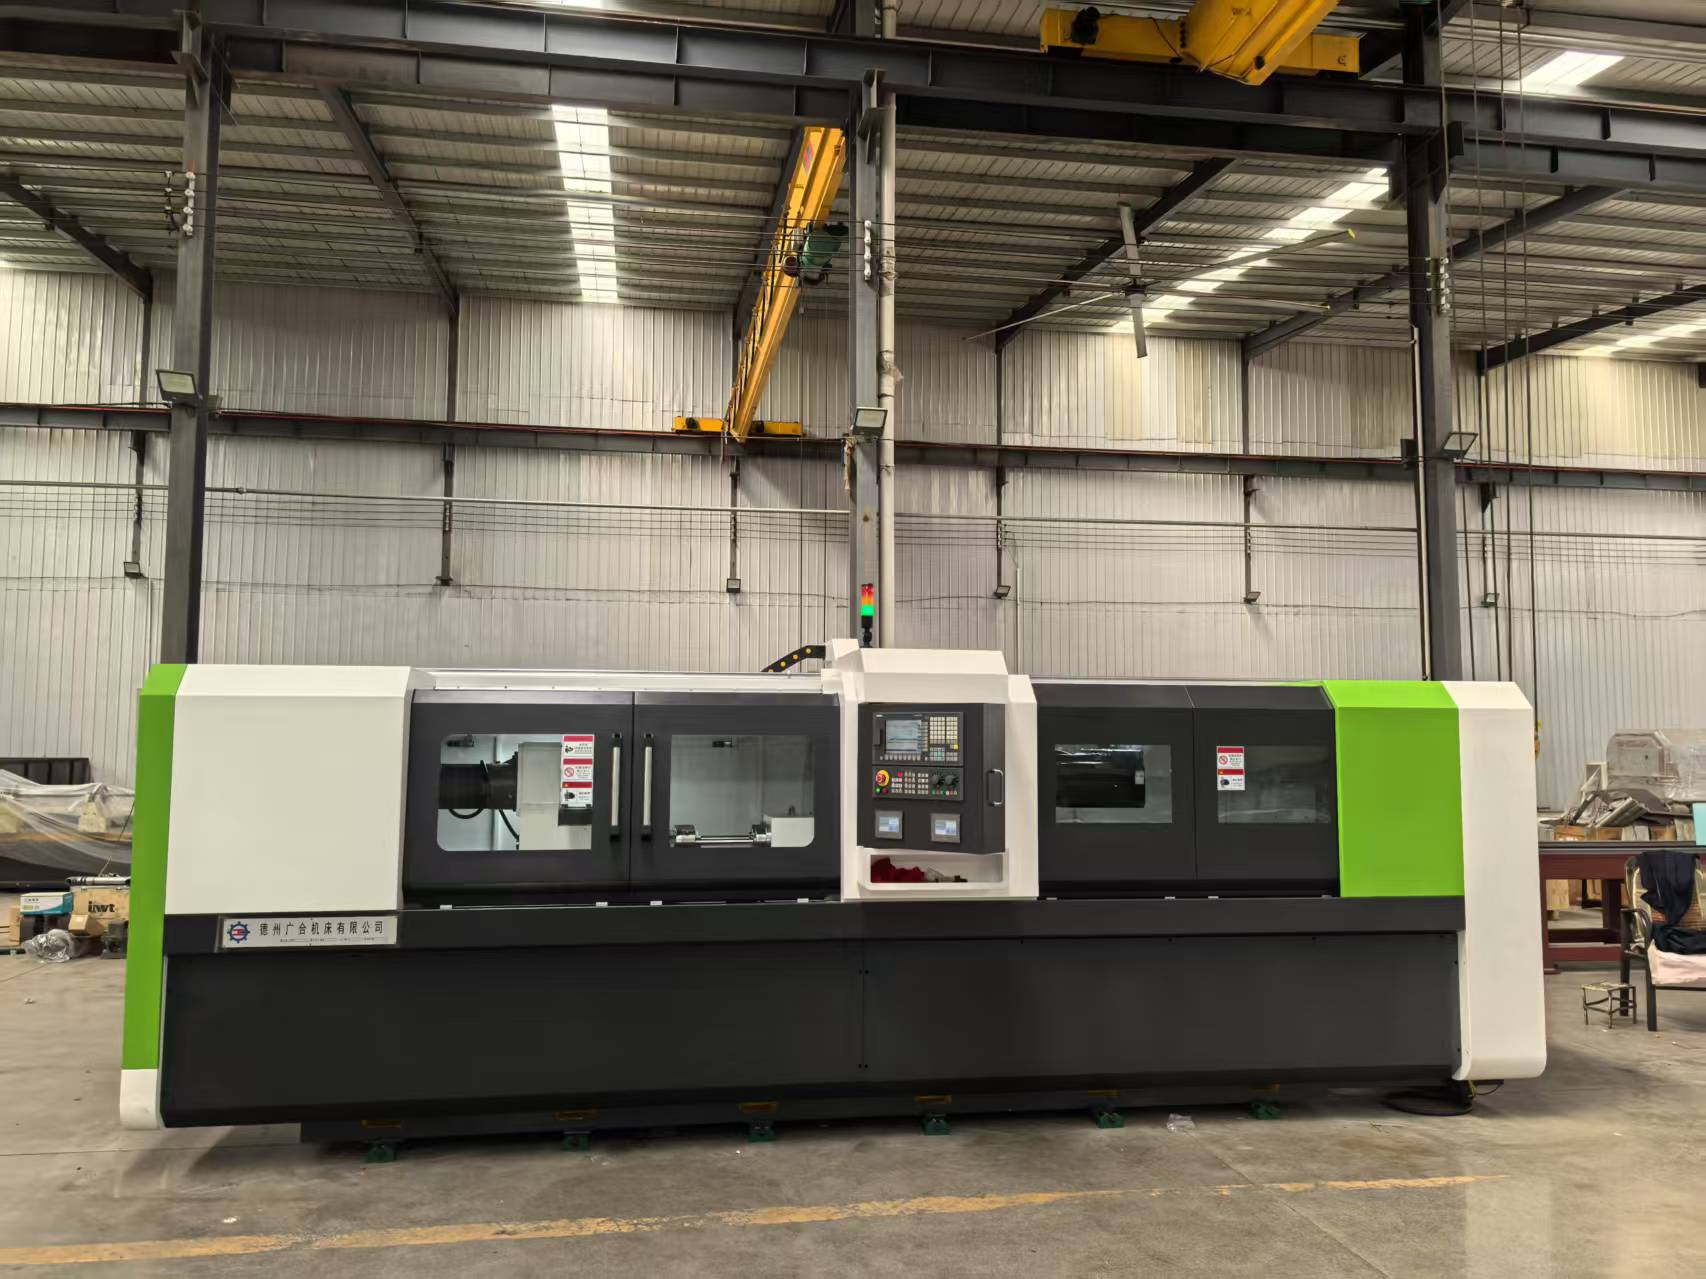
多工位深孔钻用于重复孔、对称孔或批量零件加工时,设备价值不仅体现在“能够同时加工”,更体现在不同工位能否按照同一工艺口径稳定完成任务。因此,验收时只挑选一个工位、一个孔作为结果,往往不足以说明整机状态。更合理的做法,是把工件基准、刀具状态、冷却排屑、程序调用和测量方法固定下来,再逐工位记录并对照。
一、为什么工位一致性比单孔结果更重要
双轴枪钻、四轴双旋转枪钻等设备包含多个加工单元。即使各工位采用相同程序,导向状态、刀具装夹、冷却供给、工件定位和初始对刀仍可能存在细微差异。某一个孔达到要求,只能证明该工位在当次条件下完成了加工,不能直接代表其余工位。验收重点应从“有没有合格孔”转向“各工位在可比条件下是否呈现一致、可追溯的结果”。
二、验收前先固定输入条件
工位对比成立的前提,是输入条件尽量一致。建议在试切前把以下内容写入验收记录:
- 试件材料、毛坯状态、孔位编号和基准方向;
- 各工位刀具型号、刃磨状态、伸出量及导向配置;
- 程序版本、主轴与进给调用方式,以及中途是否人工调整;
- 冷却介质状态、排屑观察点和停机检查条件;
- 测量工具、测量位置、测量时机与记录人员。
如果某个工位更换刀具、重新找正或修改参数,应单独标注,不能把调整前后的数据直接放在同一组里比较。
三、逐工位记录哪些信息
第一类是工件身份,包括编号、安装方向和所用工位;第二类是过程状态,例如开始与结束时间、是否出现异常声响、排屑是否连续、冷却回流是否稳定;第三类是调整记录,包括对刀、补偿、刀具更换和暂停原因;第四类才是检测结果。检测项目应依据图纸和双方确认的验收口径确定,不宜脱离工件材料、孔径孔深、刀具及测量条件作绝对判断。
对于多轴同时加工,还要记录各孔之间的对应关系。这样后续发现差异时,才能回到具体工位、具体刀具和具体加工批次,而不是只留下一个无法追溯的平均值。
四、发现工位差异后如何排查
出现差异时,不建议同时改变多个参数。可以先复核工件基准和夹紧状态,再检查导向、刀具装夹与对刀记录,随后观察冷却排屑条件,最后结合程序和补偿值分析。必要时采用交换法:在条件允许并做好安全确认的前提下,交换刀具或试件位置,观察差异是否随刀具、随工位或随工件变化。单变量排查能够缩小范围,也便于留下有效记录。
五、让验收记录服务后续生产
工位一致性记录不仅用于设备验收,也应成为生产交接的基础。建议保留试件编号、程序版本、刀具清单、关键调整点、检测方法和结果表,并注明适用边界。后续更换材料、孔深、刀具或装夹方式时,应重新进行针对性验证,不能把一次试切结果无限外推。
多工位设备选型应从零件图纸、孔径孔深、工件回转条件、节拍目标和检验方式共同判断。可查看多工位深孔钻产品与应用说明;如需核对工件条件、工位数量和验收口径,可通过联系我们提交基础资料,由德州广合机床结合实际工况沟通方案。