刮削滚光加工常被安排在内孔加工工艺链的后段。设备进入试件或批量加工前,如果只提供成品孔径和加工长度,现场往往还需要反复确认前序孔的实际状态。孔径分布、形状误差、材料与热处理状态、表面缺陷以及冷却过滤条件,都会影响刀具配置、参数起点和验收方法。因此,把“前序孔况”形成可交接、可复核的记录,是减少试切盲区的重要准备。
一、先把前序孔况写成可交接的信息
所谓前序孔况,不只是一个名义孔径。建议至少记录工件材料、热处理状态、毛坯来源、前序加工方式、孔的通盲属性、有效加工长度、内孔各测量位置的尺寸,以及是否存在台阶、断续面、交叉孔或局部表面缺陷。长筒类工件还应说明外圆基准、装夹位置和支承方式。信息越接近实际工件,设备与刀具方案越容易围绕真实边界展开,而不是依赖单一型号作笼统判断。
二、余量要看分布,不只看总数
加工余量需要与直线度、圆度、圆柱度及局部划伤一起核对。同样的平均孔径,若孔口、孔中和孔底的余量分布差异较大,刀具在整段行程中的负载就可能不同。余量不足时,前序缺陷可能无法完全消除;余量过大时,则会增加切削负荷、切屑处理和参数调整难度。实际项目宜在多截面测量基础上描述最小值、最大值及异常位置,并结合代表性试件确认参数,而不应把某个经验数值直接套用于所有材料和孔深。
三、材料与热处理状态决定参数起点
材料牌号相同,也可能因热处理、硬度波动、焊补、氧化皮或存放锈蚀表现出不同的加工状态。项目沟通时应提供材料牌号、热处理方式、硬度范围及批次稳定性;若存在表面硬化层或局部修补,应单独标注。刀具配置、进给和主轴参数需要从材料与实际孔况共同出发,并通过试件逐步确认。这里的参数是特定工件条件下的起点,不宜脱离刀具、冷却和装夹条件作绝对化承诺。
四、冷却过滤要与刀具和切屑一起核对
刮削与滚光连续进行时,冷却介质承担润滑、带走热量和输送切屑等作用。选型与试车记录中,应把介质类型、清洁状态、过滤环节、油箱回流以及加工过程中的切屑形态放在一起观察。若过滤失效或回流夹带颗粒,已经完成滚光的表面仍可能受到影响;若排屑不连续,也不能只通过提高某一个参数来处理。更稳妥的做法是先检查刀具状态、供液与回流通道,再按单一变量调整,并记录每次变化。
五、用试件记录建立可复核的工艺链
试件验证不应只保留最终尺寸。建议同步记录试件编号、前序孔测量结果、刀具状态、装夹基准、程序版本、关键参数、冷却过滤状态、加工中的异常与调整,以及检测工具和测量位置。条件发生变化时,应明确区分调整前后的结果。这样的记录既能帮助判断差异来自工件、刀具、设备还是测量,也能为后续同类零件提供可追溯的起点;当材料、孔深、余量或装夹方式改变时,则应重新进行针对性验证。
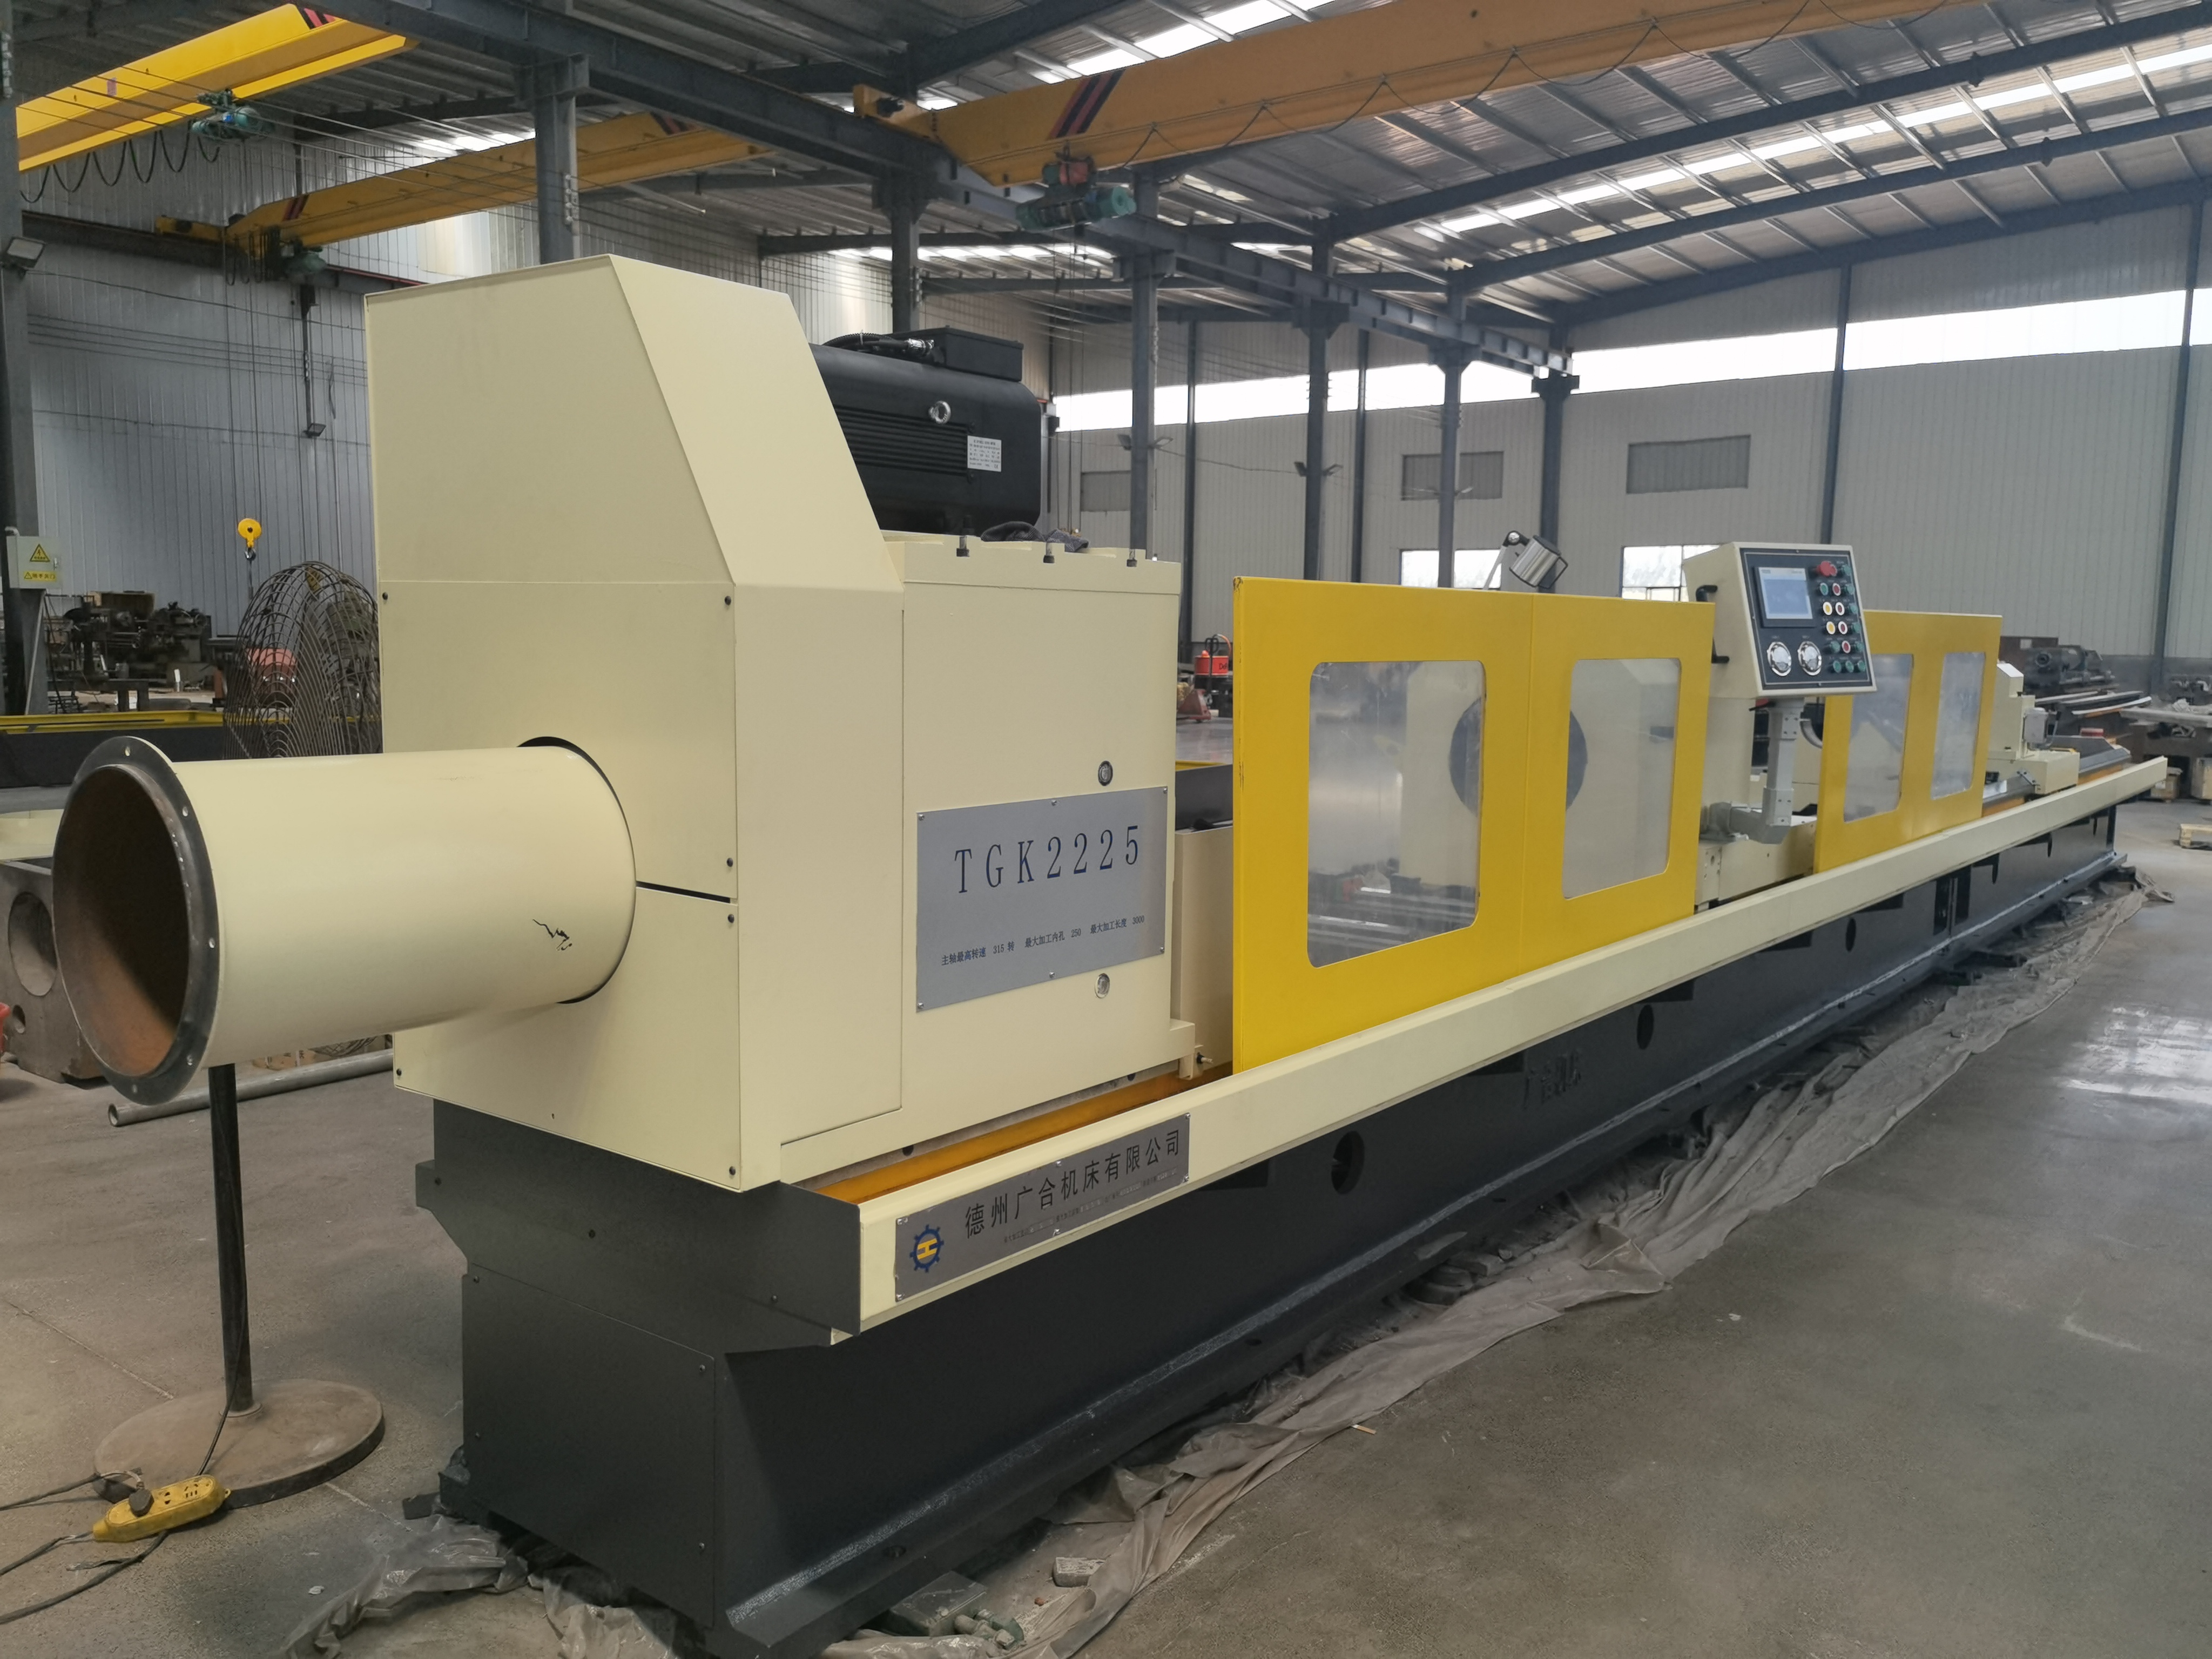
从前序孔况到试件验收,核心不是增加表格数量,而是让关键条件能够被核对和复现。需要了解设备结构与适用范围,可查看刮削滚光机产品页面;如需结合工件图纸、材料、孔径孔深及验收口径沟通方案,可通过联系我们提交基础资料。具体配置与加工条件仍应以实际工件、试件验证和双方确认的技术要求为准。
刮削滚光加工常被安排在内孔加工工艺链的后段。设备进入试件或批量加工前,如果只提供成品孔径和加工长度,现场往往还需要反复确认前序孔的实际状态。孔径分布、形状误差、材料与热处理状态、表面缺陷以及冷却过滤条件,都会影响刀具配置、参数起点和验收方法。因此,把“前序孔况”形成可交接、可复核的记录,是减少试切盲区的重要准备。
一、先把前序孔况写成可交接的信息
所谓前序孔况,不只是一个名义孔径。建议至少记录工件材料、热处理状态、毛坯来源、前序加工方式、孔的通盲属性、有效加工长度、内孔各测量位置的尺寸,以及是否存在台阶、断续面、交叉孔或局部表面缺陷。长筒类工件还应说明外圆基准、装夹位置和支承方式。信息越接近实际工件,设备与刀具方案越容易围绕真实边界展开,而不是依赖单一型号作笼统判断。
二、余量要看分布,不只看总数
加工余量需要与直线度、圆度、圆柱度及局部划伤一起核对。同样的平均孔径,若孔口、孔中和孔底的余量分布差异较大,刀具在整段行程中的负载就可能不同。余量不足时,前序缺陷可能无法完全消除;余量过大时,则会增加切削负荷、切屑处理和参数调整难度。实际项目宜在多截面测量基础上描述最小值、最大值及异常位置,并结合代表性试件确认参数,而不应把某个经验数值直接套用于所有材料和孔深。
三、材料与热处理状态决定参数起点
材料牌号相同,也可能因热处理、硬度波动、焊补、氧化皮或存放锈蚀表现出不同的加工状态。项目沟通时应提供材料牌号、热处理方式、硬度范围及批次稳定性;若存在表面硬化层或局部修补,应单独标注。刀具配置、进给和主轴参数需要从材料与实际孔况共同出发,并通过试件逐步确认。这里的参数是特定工件条件下的起点,不宜脱离刀具、冷却和装夹条件作绝对化承诺。
四、冷却过滤要与刀具和切屑一起核对
刮削与滚光连续进行时,冷却介质承担润滑、带走热量和输送切屑等作用。选型与试车记录中,应把介质类型、清洁状态、过滤环节、油箱回流以及加工过程中的切屑形态放在一起观察。若过滤失效或回流夹带颗粒,已经完成滚光的表面仍可能受到影响;若排屑不连续,也不能只通过提高某一个参数来处理。更稳妥的做法是先检查刀具状态、供液与回流通道,再按单一变量调整,并记录每次变化。
五、用试件记录建立可复核的工艺链
试件验证不应只保留最终尺寸。建议同步记录试件编号、前序孔测量结果、刀具状态、装夹基准、程序版本、关键参数、冷却过滤状态、加工中的异常与调整,以及检测工具和测量位置。条件发生变化时,应明确区分调整前后的结果。这样的记录既能帮助判断差异来自工件、刀具、设备还是测量,也能为后续同类零件提供可追溯的起点;当材料、孔深、余量或装夹方式改变时,则应重新进行针对性验证。
从前序孔况到试件验收,核心不是增加表格数量,而是让关键条件能够被核对和复现。需要了解设备结构与适用范围,可查看刮削滚光机产品页面;如需结合工件图纸、材料、孔径孔深及验收口径沟通方案,可通过联系我们提交基础资料。具体配置与加工条件仍应以实际工件、试件验证和双方确认的技术要求为准。