多工位深孔钻验收不能只看一个孔:工位一致性应如何记录
多工位深孔钻验收不能只抽查一个孔,应在统一工件、刀具、冷却和测量条件下,分别记录各工位的加工过程与检测结果,形成可复核的工位一致性记录。...
了解详情
咨询热线
+86 13181368988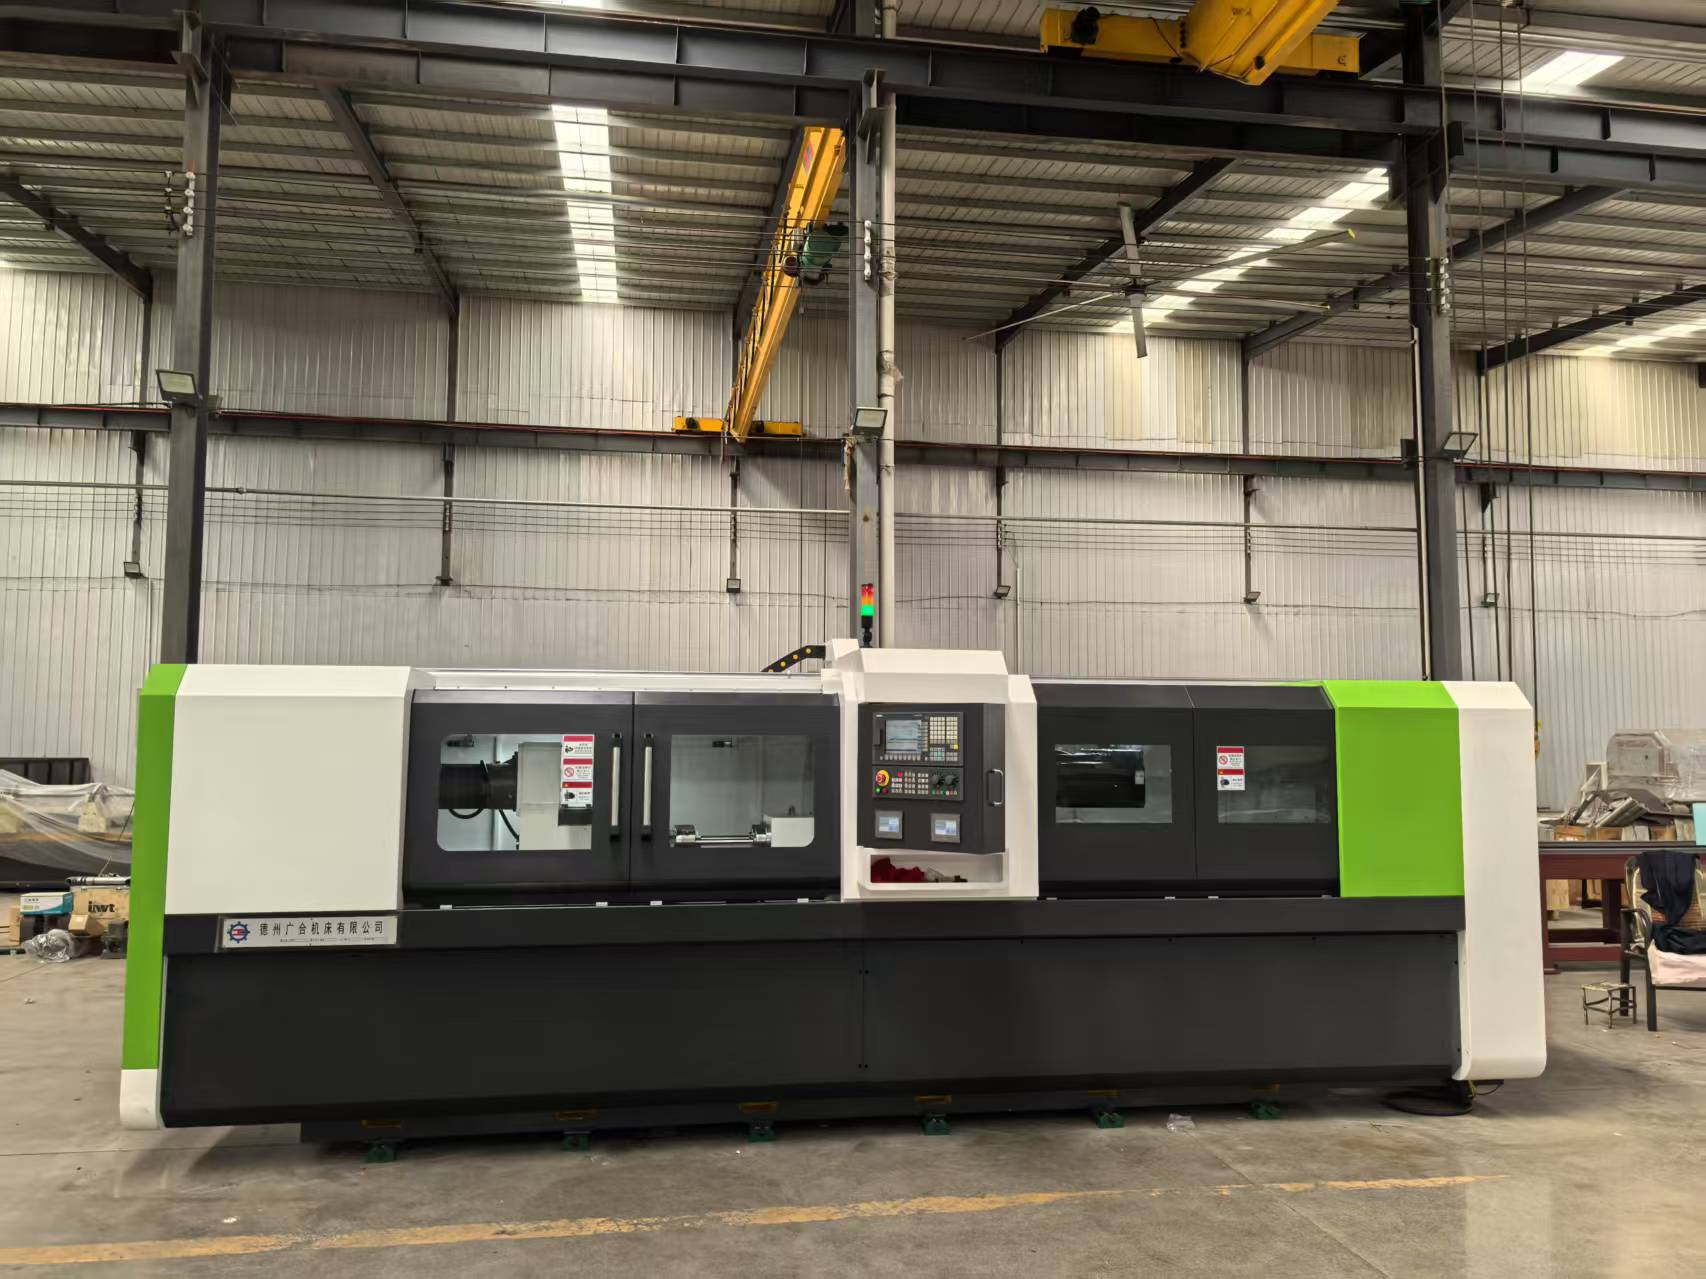
多工位深孔钻验收不能只抽查一个孔,应在统一工件、刀具、冷却和测量条件下,分别记录各工位的加工过程与检测结果,形成可复核的工位一致性记录。...
了解详情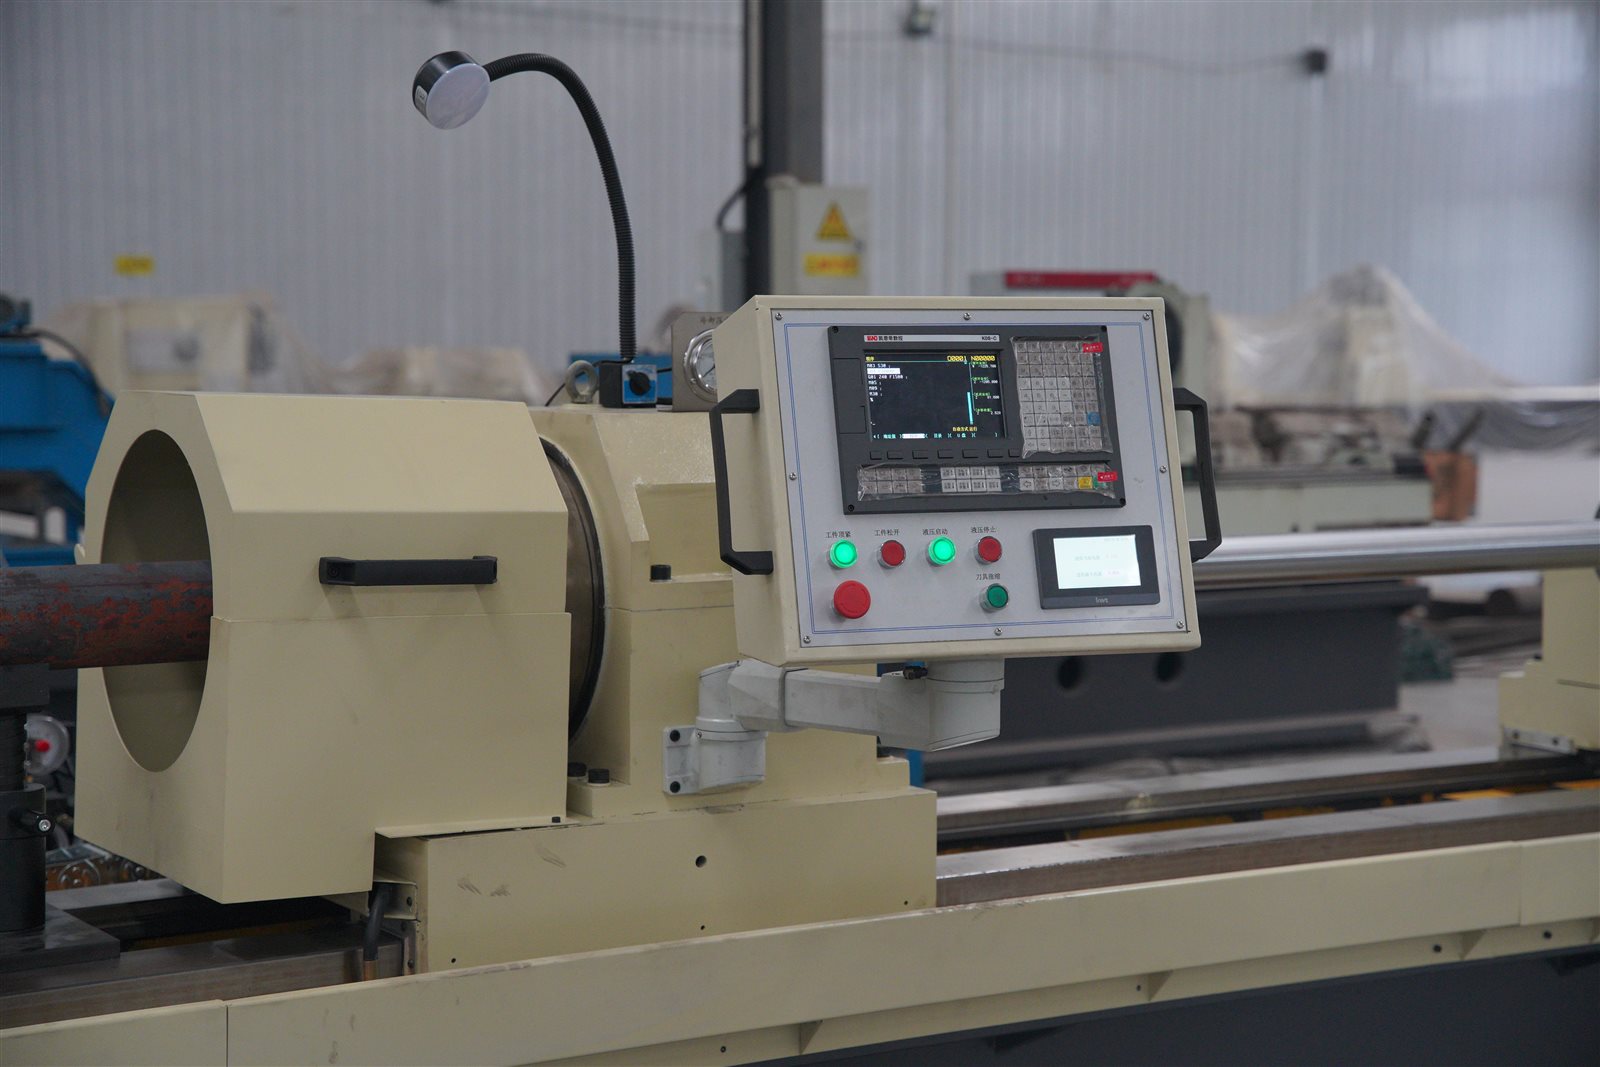
深孔设备试切不能只比较最终结果。本文结合真实设备试车场景,说明工件基准、刀具导向、冷却排屑、过程记录和单变量调整等工艺验证要点。...
了解详情
深孔加工项目验收不能只记录单一结果值,还应同步说明工件状态、装夹基准、刀具冷却、测量位置与方法。本文梳理深孔钻床、深孔钻镗床及精加工设备验收资料中的可复核要点。...
了解详情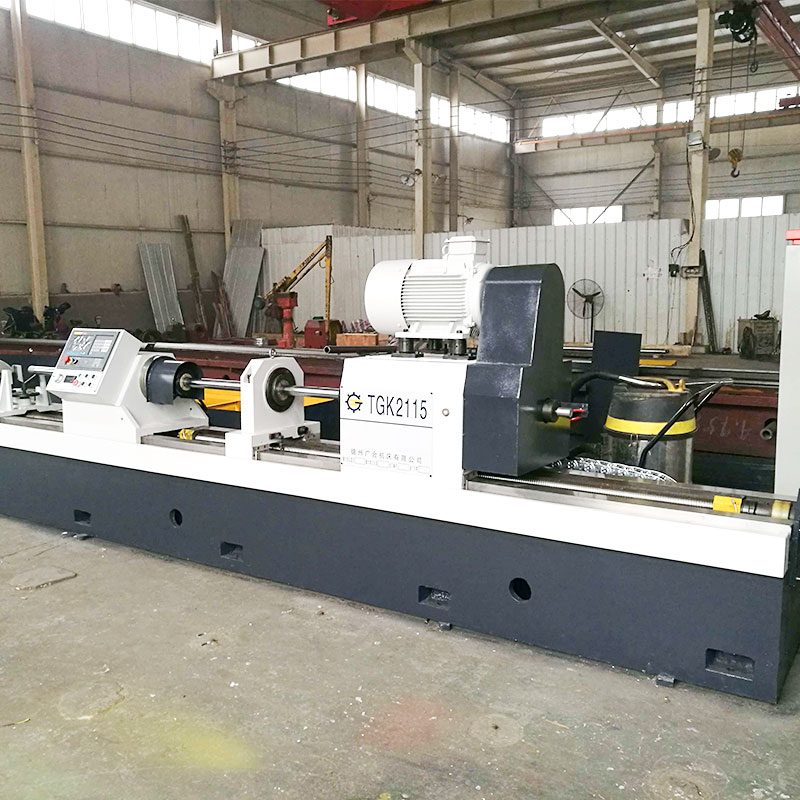
内孔精加工设备选型不能只看孔径与行程。本文结合刮削滚光机实机结构,梳理毛坯状态、预加工余量、材料、装夹、刀具冷却及验收口径等工艺链核对重点。...
了解详情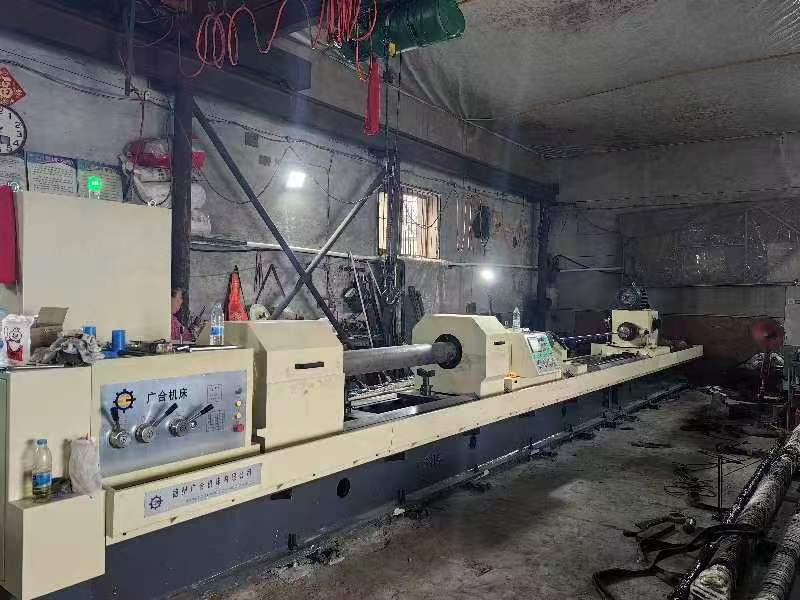
深孔钻镗床选型不能只看孔径和孔深,还要同步核对工件基准、旋转方式、导向结构、冷却排屑及验收方法。本文整理方案评估时容易被忽略的工艺要点。...
了解详情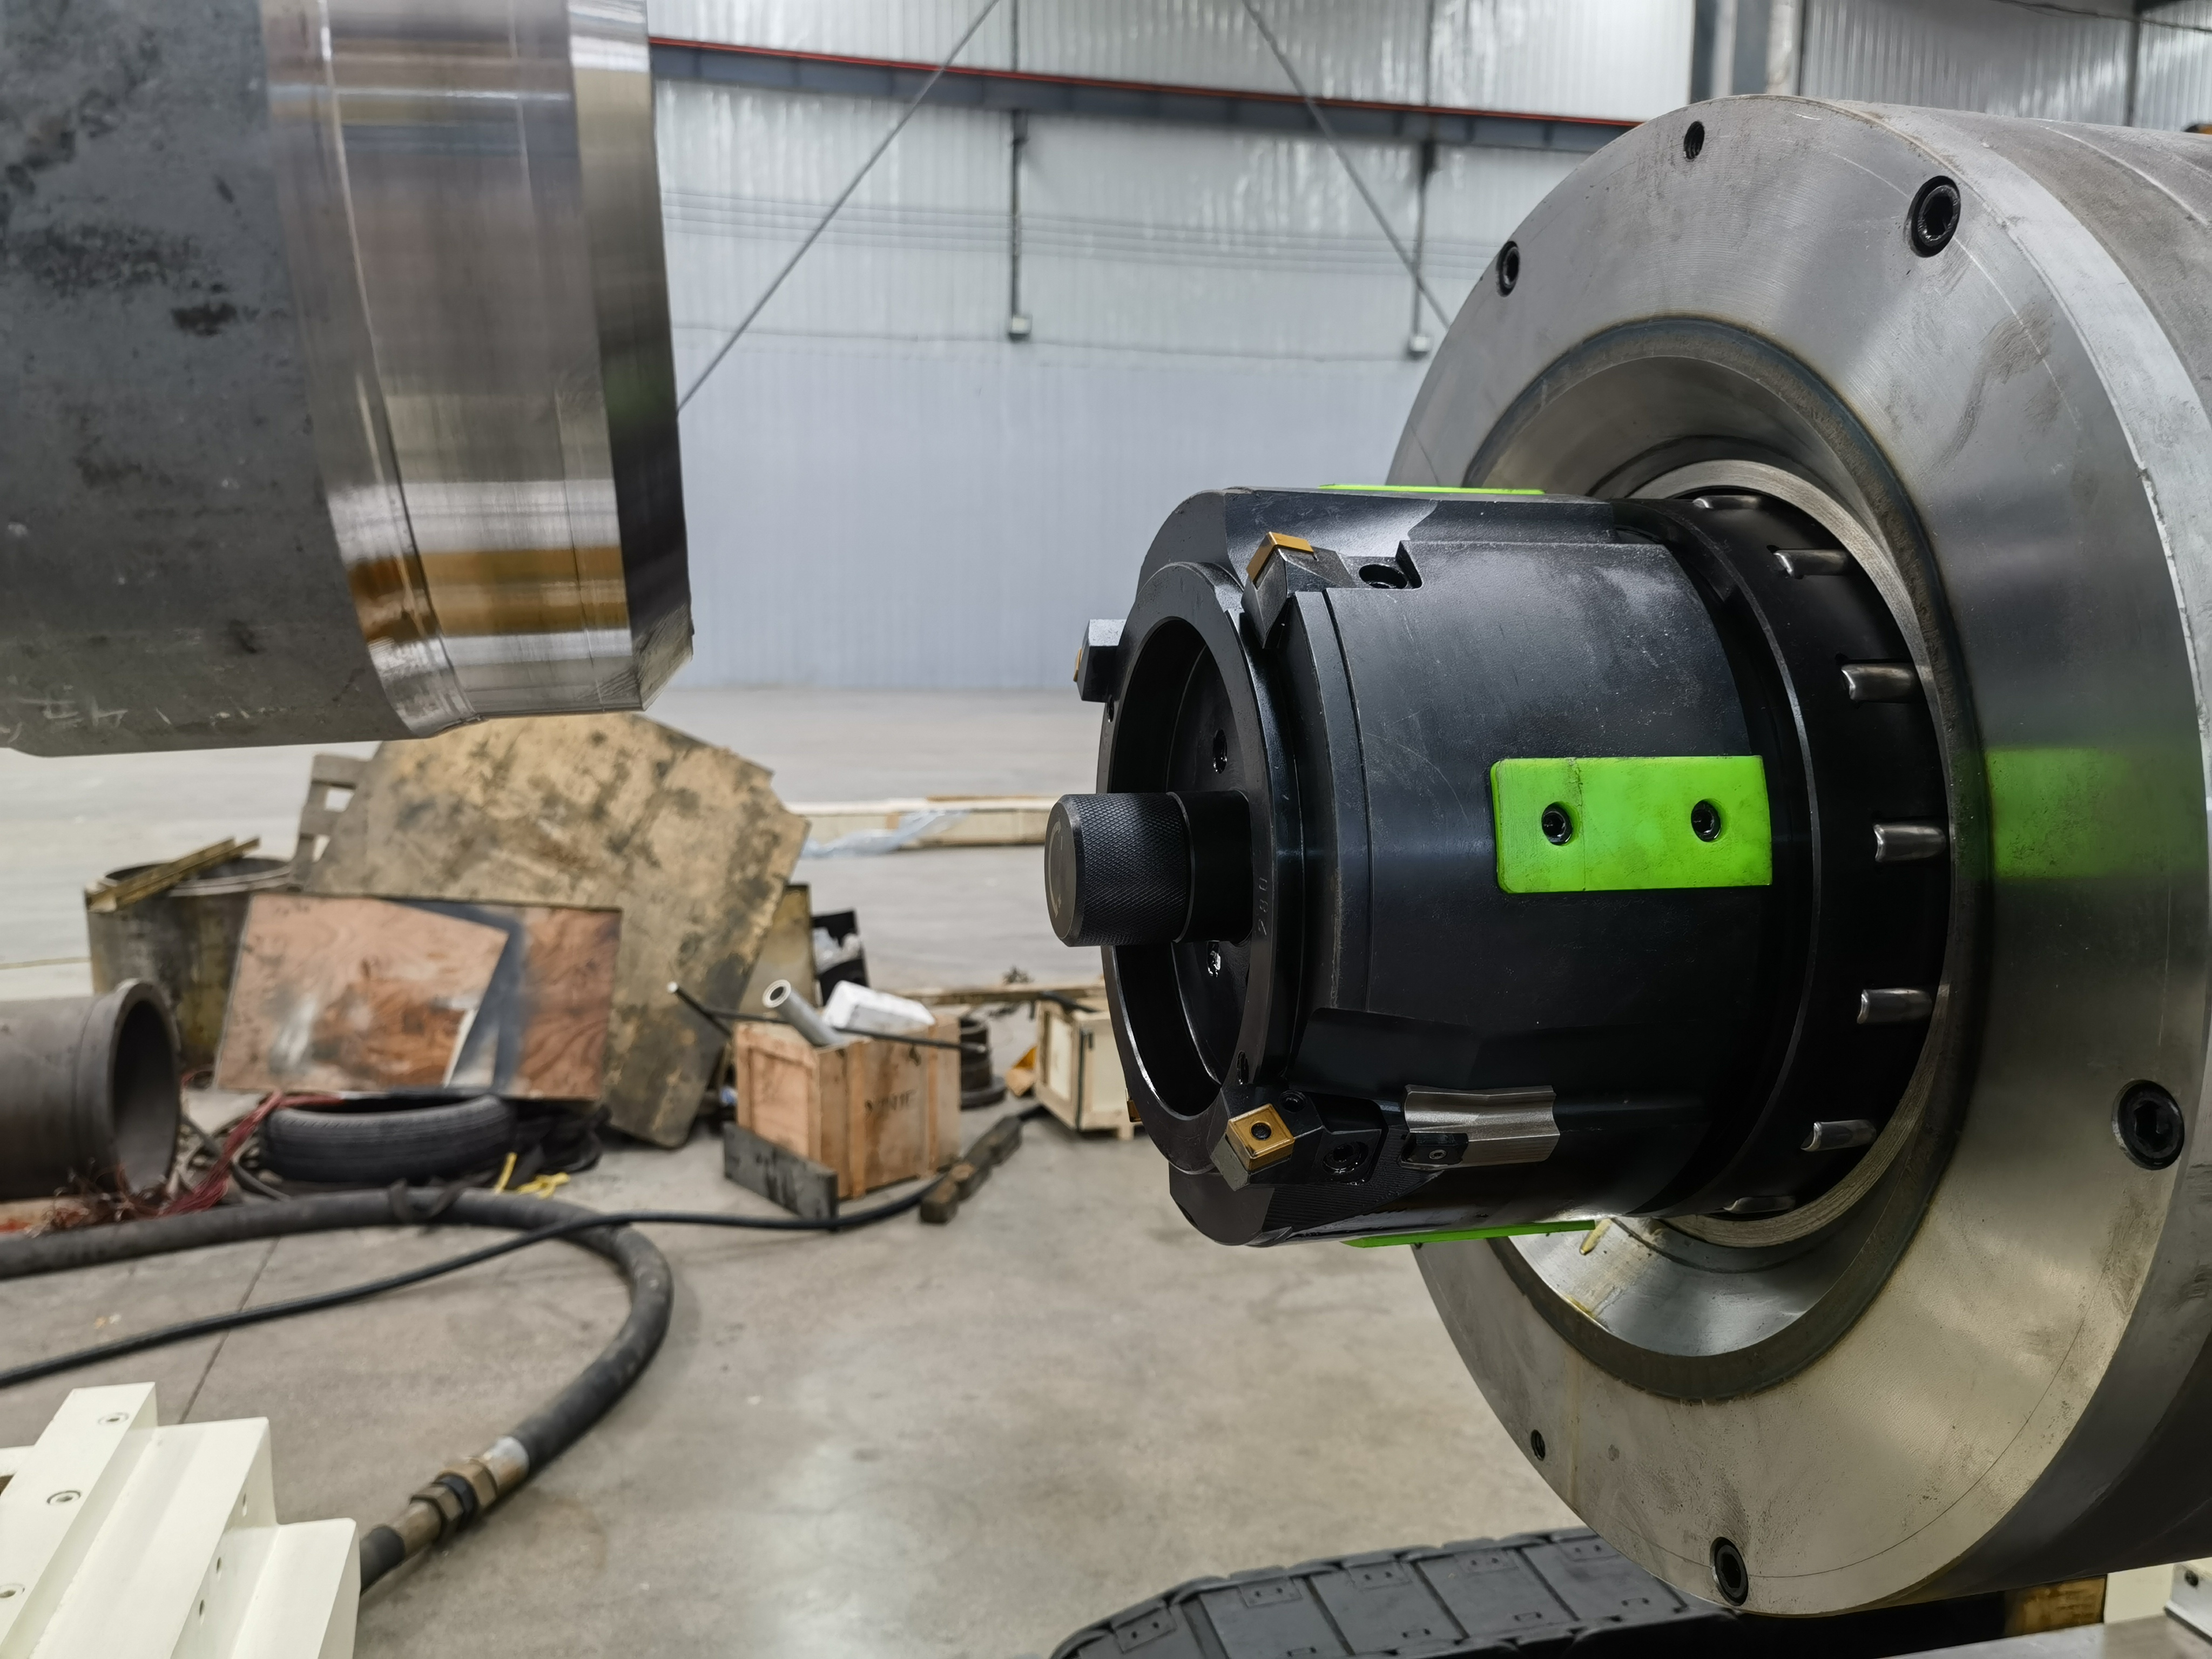
内孔精加工方案不能只看最终粗糙度,也不能简单地把“刮削滚光”和“珩磨”理解为可以互相替换的两种设备。前道孔的直线度与圆柱度、材料状态、加工余量、孔型结构、批量节...
了解详情
微信二维码
手机站
备案号:鲁ICP备13023525号-1 | 公安备案号:鲁公网安备 37140202001550号 | Copyright (©) 2012-2026 德州广合机床有限公司 版权所有