品质留给时间来证明提供深孔钻削、钻镗、刮削滚光、珩磨及多工位枪钻设备与工艺核对

 全国服务热线
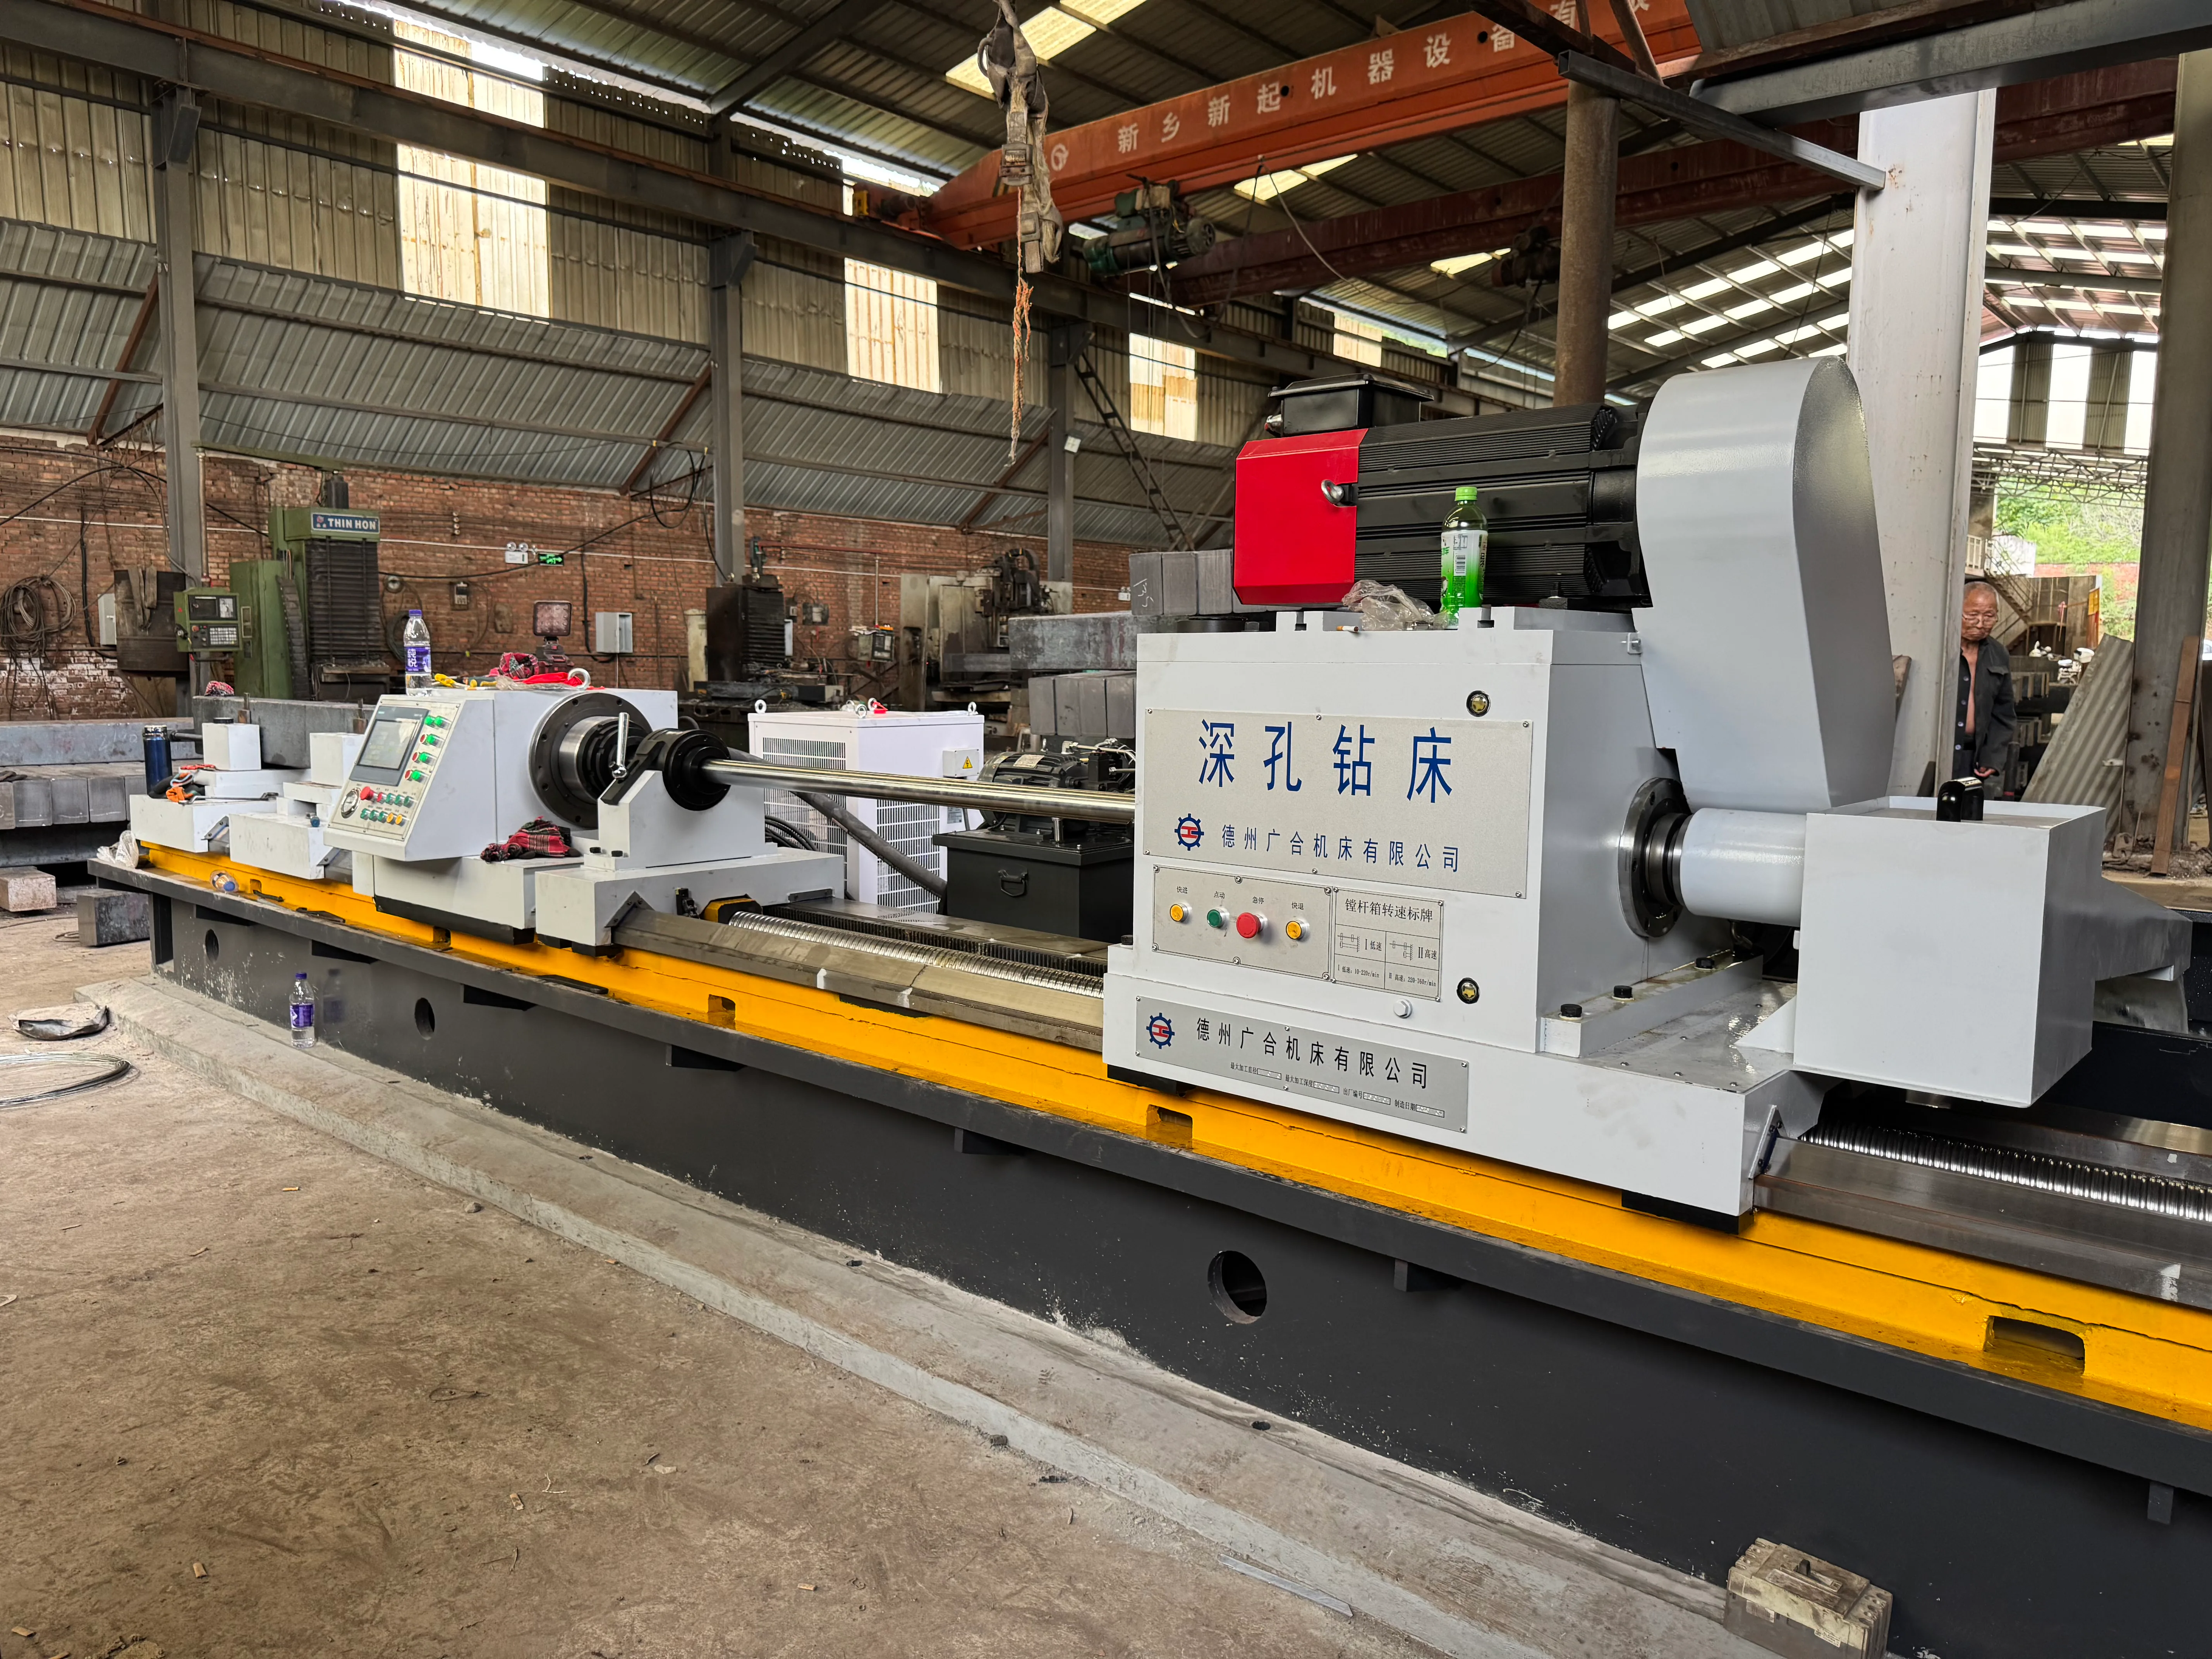
深孔钻床用于长径比较大的孔从实料钻削成孔,本栏目以单工位或通用BTA内排屑方案为主。需提供孔径、孔深、材质、直线度、入口条件和批量;小孔、多孔位或高节拍任务应另行评估枪钻机床。
深孔钻床是为长径比较大的孔从实料成孔而设计的专用设备,核心在于稳定导向、连续供液和可靠排屑。本栏目以单工位或通用BTA内排屑方案为主,适合轴类、套类和长管类零件;如果任务集中在小直径、多孔位和高节拍,应单独评估枪钻机床。
| 加工条件 | 优先评估方向 |
|---|---|
| 中等及较大孔径,从实料连续深孔钻削 | 优先评估BTA深孔钻床 |
| 小直径、高长径比或多孔位批量加工 | 优先评估枪钻机床 |
| 钻孔后还要扩大孔径或继续镗削 | 优先评估深孔钻镗床 |
本方案以 Q235 方形钢棒深盲孔工况为选型参考,采用 TK2108Z 专用深孔钻镗床专项配置。以下参数来自该型号技术方案,不代表本分类全部机床的通用承诺;材料、毛坯、夹具、刀具和验收条件改变时,应重新进行工艺评估。
| 工件项目 | 本方案参考条件 | 选型边界 |
|---|---|---|
| 材质与毛坯 | Q235 方形钢棒 | 需补充实际硬度、表面氧化皮、下料状态、加工余量及焊接或热处理变形情况。 |
| 工件外形尺寸 | 150×180×2225 mm | 工件总长的夹持、支承、吊装及运动干涉须按正式图纸核对。 |
| 目标孔 | φ85 mm 盲孔,孔深 1770 mm | 属于接近该设备最大钻孔能力的专项工况;孔底形状、孔底安全距离、冷却排屑与刀具需试切确认。 |
| 质量要求 | 孔径公差、轴线位置与基准、直线度、粗糙度、入口倒角 | 原方案未冻结这些项目的数值;不得将未确认项作为已保证的加工精度。 |
下表为 TK2108Z 原技术方案记载。专项工况的最终能力与交付配置,以工程确认后的技术协议、工件图纸及试切记录为准。
| 参数项目 | 方案值 |
|---|---|
| 常规钻孔直径 | φ40~φ80 mm |
| 最大钻孔直径 | φ90 mm;φ85 mm 深盲孔需专项评估及试切 |
| 最大加工深度 | 2000 mm |
| 主轴中心高 | 350 mm |
| 钻杆箱主轴孔径 | 80 mm |
| 主轴变速范围 | 30~500 r/min |
| 轴向进给速度 | 5~250 mm/min,无级调速 |
| 托板快速移动速度 | 2 m/min |
| 主电机功率 | 30 kW |
| 进给电机 | 4.5 kW 伺服电机 |
| 冷却泵电机 | 5.5 kW×1 组 |
| 冷却压力/流量 | 0.36 MPa/200 L/min |
| 工作台 | 1600×750 mm |
| 设备外形参考 | 约 8×2.5×1.8 m(长×宽×高) |
| 设备重量 | 约 11 t |
原方案按孔深 1770 mm、轴向进给 20 mm/min 计算,理论纯进给时间为 88.5 min/件。该值不是完整生产节拍,也不是产能保证;不含上料、找正、夹紧、对刀、退刀、清屑、换刀及检测等辅助时间。转速设定涉及的旋转对象仍需工程确认。实际节拍、孔精度和刀具寿命须以 Q235 正式样件试切及连续加工记录为准。
| 验收阶段 | 核对内容 | 确认依据 |
|---|---|---|
| 图纸与工艺冻结 | 孔径公差、孔深、轴线位置与基准、直线度、粗糙度、孔底形状、倒角和毛坯状态。 | 正式工件图及双方确认的工艺与测量方案。 |
| 预验收 | 核对设备组成、几何精度和工作精度。 | 确认后的技术协议及检验记录。 |
| 终验收 | 安装调试后按正式图纸及约定工艺试加工;原方案以连续加工 3 件合格产品作为终验收条件。 | 本方案样件数量仅作参考;具体检测方法、测量基准、量具及判定值须在验收文件中冻结。 |
| 过程能力 | 完整节拍、连续加工合格记录、排屑稳定性及刀具寿命目标。 | 不得仅以理论进给时间或设备最大参数代替试切验收。 |
请提供工件材料与初始状态、外形尺寸、孔径与孔深、孔底形式、定位基准、尺寸公差、粗糙度、轴线位置或同轴要求、直线度、批量、目标节拍及检测要求;已有刀具、切削油和现场安装条件也请一并说明。非标工况可提交工程评估,是否适配以正式图纸、工装方案和试切结果为准。
工件导向 · 方案咨询
先说明要加工的工件,再核对工艺、配置与检测验收要求。技术项可留空或填写“待确认”,无需为了提交而估填参数。
微信二维码
手机站
备案号:鲁ICP备13023525号-1 | 公安备案号:鲁公网安备 37140202001550号 | Copyright (©) 2012-2026 德州广合机床有限公司 版权所有