品质留给时间来证明提供深孔钻削、钻镗、刮削滚光、珩磨及多工位枪钻设备与工艺核对

 全国服务热线
寻找油缸内孔或其他深孔工件精加工设备时,可向德州广合机床提交珩前状态和目标检测要求,核对本页既有珩磨方案。本页聚焦内孔加工,不是齿轮啮合表面珩磨设备的选型页。
请提供珩前孔径、沿孔测量的尺寸与形状偏差、珩磨余量、材料硬度、孔深、通孔或盲孔、目标表面与批量节拍。珩磨头与油石、行程及装夹、冷却过滤和检测配置需按这些条件确认,再形成广合项目报价;不以未确认的目录价格代替选型。
请逐项核对机型及技术方案版本、珩前准备条件、工具与夹具、冷却过滤、量具和验收工况。不同方案的参数不能混用;试切、交付、安装和验收证据应分别确认。现货、交期及保证指标需以正式报价和技术协议为准。
深孔珩磨机床用于已有内孔的低余量精整和孔形修正,可加工通孔,盲孔需按结构评估。选型需提供前道工序、珩磨余量、孔径、孔深、材质,以及圆度、圆柱度、直线度、粗糙度和网纹要求。
深孔珩磨机床通过珩磨头旋转与往复运动,对已有内孔进行低余量精整和孔形修正,常用于液压缸筒、套筒和长孔零件。它不是从实料钻孔的设备;通孔和盲孔的工具结构、越程空间及检测方法也不同,必须在方案阶段分别确认。
| 加工条件 | 优先评估方向 |
|---|---|
| 已有内孔,重点修正圆度、圆柱度或表面网纹 | 优先评估深孔珩磨 |
| 缸筒批量加工,前道稳定且强调节拍 | 比较刮削滚光方案 |
| 需要从实料成孔或大余量扩孔 | 先采用深孔钻削或钻镗工艺 |
本页详细技术方案对应2026年9月11日整理版:珩磨孔径φ60~500mm,最大夹持直径φ760mm,进给电机4.5kW。产品详情页另列标配参考方案,其孔径、夹持范围和进给配置不同。两套方案应整体核对,不交叉组合参数;订单配置及验收条件以双方确认的技术协议为准。
用于圆柱形深孔工件的内孔精整,主要加工通孔;盲孔需结合孔底形状、刀具越程、退刀空间与冷却条件另行确认。加工时工件固定,珩磨头旋转并沿孔轴向往复。本页为该机型的技术选型参考,不代表全系列统一配置或所有工况的无条件精度保证。
| 选型条件 | 本方案参考范围与确认要点 |
|---|---|
| 加工孔径与孔深 | 珩磨孔径 φ60~500mm,最大加工深度 3,000 mm;各孔径需匹配相应珩磨头、珩磨杆及支撑套,不能用单套刀具覆盖全部范围。 |
| 工件外形与装夹 | 最大夹持直径 Φ760 mm。需补充外形尺寸、重量、支撑间距、夹持范围及孔轴线找正基准,确认实际装夹条件。 |
| 材料与珩前状态 | 请提供材料牌号、硬度及热处理状态,珩前孔径、尺寸与形状偏差、预留珩磨余量、前道加工方法及表面状态。 |
| 目标精度与产量 | 请明确孔径公差、表面粗糙度、圆度、锥度、直线度及同轴度或同心度要求与基准,并提供单批数量、年度需求和节拍目标。 |
工艺流程为:工件装夹找正 → 设置转速、行程与涨紧等参数 → 珩磨头旋转往复加工 → 冷却过滤回用 → 停机测量与复核。工件支撑架的滚轮用于装夹时转动找正,找正后使用链条锁紧,正式珩磨时工件保持固定。
主轴箱通过珩磨杆驱动珩磨头旋转,拖板带动轴向往复。涨紧力经主轴内顶杆、珩磨杆芯轴传至珩磨头,使砂条与孔壁接触。具体涨缩执行机构、力传递组件及控制量标定,需依据装配图和最终控制方案确认。
根据材料、孔径、珩前余量和目标表面质量选择砂条材料、粒度、长度及数量,并匹配珩磨头涨缩范围。转速、往复速度、涨紧量或力、加工次数及时间需通过指定工件试加工确定;本方案不预填无依据的节拍承诺。
| 项目 | 本方案参数 | 适用边界 |
|---|---|---|
| 珩磨孔径范围 | φ60~500mm | 按孔径配置珩磨杆、珩磨头及支撑套。 |
| 最大夹持直径 | Φ760 mm | 按工件重量、外形及装夹条件复核。 |
| 最大加工深度 | 3,000 mm | 盲孔需另核孔底与刀具条件。 |
| 主轴转速 | 10–350 r/min | 变频无级调速,工艺转速按试加工确定。 |
| 往复进给速度 | 5–20,000 mm/min | 无级调节,不直接等同推荐加工速度。 |
| 主电机 | 15 kW | 变频驱动,具体型号按配置清单。 |
| 进给电机 | 4.5 kW | 伺服驱动,匹配直线导轨与齿条进给。 |
| 控制系统 | 西门子 PLC | PLC、触摸屏与电气型号按最终清单确认。 |
整机外形尺寸、重量、基础、工件最大重量与支撑间距未在本参考方案中明确,应按工件与最终总图确认。冷却泵工作点、有效储液量、过滤精度以及涨缩机构完整配置须进一步匹配,本页不将未确认数据作为选型保证。
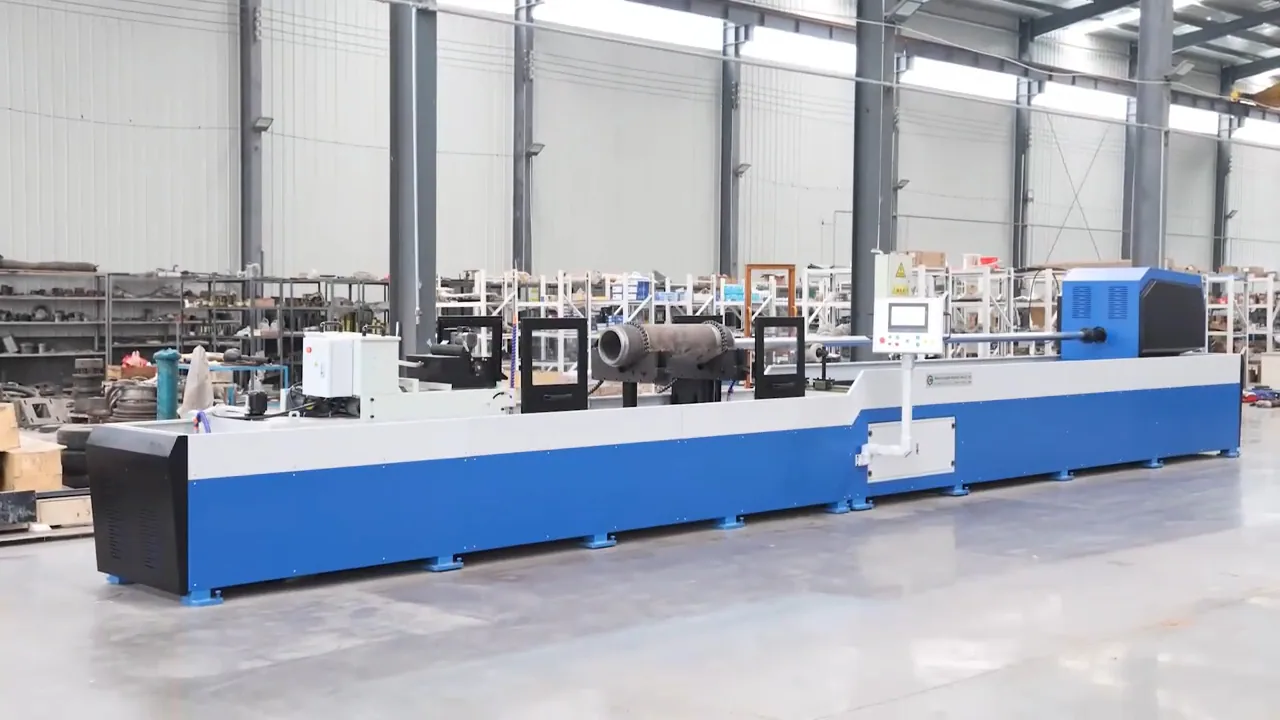
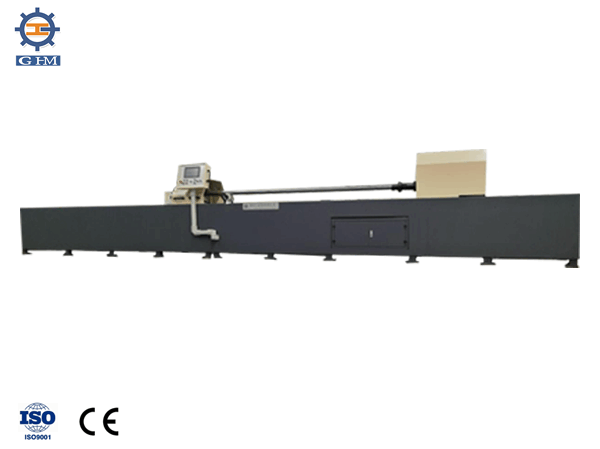
整机由高、矮机架、主轴箱及拖板、珩磨杆与珩磨头、珩磨杆支架、工件支撑装置、冷却过滤系统及电气控制系统组成。机架采用钢管焊接组合骨架,主轴箱与拖板采用 HT300 铸铁;直线导轨配合分节安装的齿条完成往复进给。
珩磨杆内设芯轴传递涨紧力,按加工孔径选择杆径和长度。方案设置两组珩磨杆支架,托辊高度可调,并随杆径匹配支撑套,使珩磨杆与主轴中心保持一致。工件托架通过升降丝杆找正孔轴线,随后锁紧工件。
支持手动与自动加工,可设置主轴转速、珩磨行程、顶紧扭矩及循环次数或时间。进给电机与减速箱联接处设扭矩限制器;异常扭矩触发信号后,拖板停止并显示故障。方案还配置行程限位、急停及防护装置,具体联锁与复位方式以设备实际程序和使用说明书为准。
冷却泵通过可调万向喷头将珩磨油送入加工区,用于连续冷却、润滑与清洗。防护罩、上护翼及回油槽收集冷却液和磨屑,经磁性分离器与纸带过滤机处理后循环使用。
需结合珩磨头、砂条与工件材料确认油品、实际供液量、过滤精度、油箱有效容积、系统存油和维护周期,不能仅以泵电机功率推断供液能力。
| 现场条件 | 本方案参考要求 |
|---|---|
| 供电 | 三相 380 V,允许偏差 ±10%;50 Hz,允许偏差 ±1 Hz。最终进线及配电要求按电气资料确认。 |
| 环境温度 | 5–40 ℃。 |
| 环境湿度 | 正常 10%–50%;短期、一个月以内最大 75%。 |
| 环境与布置 | 避免过多粉尘、腐蚀性气体、阳光直射及异常振动;基础、吊装、通道和维护空间按最终图纸确认。 |
运行前确认防护就位、工件可靠锁紧及油路正常;尺寸测量、行程调整、维护和卸件应停机并确认安全后进行。保持作业区无油水积聚与杂物,停用时按说明书进行防污、防锈和运动部件维护。
| 检测项目 | 方案参考目标或确认内容 |
|---|---|
| 孔径尺寸 | 尺寸精度参考 IT7–IT8;需结合珩前精度、材料、硬度、余量及效率要求确定,并明确测量工具、截面和温度条件。 |
| 表面粗糙度 | 参考 Ra0.2–Ra0.4 μm;需绑定材料、珩磨工具、加工条件与测量方法,不能理解为全部孔径及全长均达到同一数值。 |
| 形状与位置精度 | 圆度、锥度、直线度、同轴度或同心度,按确认的评定长度、工件基准、测量截面和方法分别确定,不以未定义的单个数值作保证。 |
| 功能与安全 | 核对主轴、往复进给、涨缩、供液过滤、工件锁紧、限位、急停和扭矩保护功能,并记录检查结果。 |
| 试加工记录 | 记录工件图号、材料硬度、珩前状态与余量、目标孔径、工艺参数、量具和实测结果;合格判定按确认的工件图与技术协议。 |
上述尺寸精度与粗糙度为方案参考范围,不构成对全部材料、全部孔径或 3 米全长的无条件保证。最终验收方法和适用标准需另行核对;珩磨头、砂条、珩磨杆与支撑套的规格、数量和接口,以确认的配置清单为准。
请准备材料与硬度、珩前孔径及余量、孔径与孔深、外形尺寸与重量、通孔或盲孔及孔底形状、尺寸公差、表面粗糙度、同轴度或同心度、直线度、圆度与锥度、批量节拍、测量基准和检测要求,以便核对机型、刀辅具、装夹与验收方案。
工件导向 · 方案咨询
先说明要加工的工件,再核对工艺、配置与检测验收要求。技术项可留空或填写“待确认”,无需为了提交而估填参数。
微信二维码
手机站
备案号:鲁ICP备13023525号-1 | 公安备案号:鲁公网安备 37140202001550号 | Copyright (©) 2012-2026 德州广合机床有限公司 版权所有