德州广合机床有限公司整理了一张数控刮削滚光设备的车间实拍图,供关注长筒类内孔加工的企业了解设备的局部结构与现场占位。照片能呈现机床一端的主机、管路和沿床身布置的部件,却不能替代设备布置图、配置清单或试件检测记录。讨论设备是否适合自己的工件,除了看孔径与孔长,还应在方案阶段核对基础、上下料、供液和验收边界,避免设备到场后才发现接口没有留足。
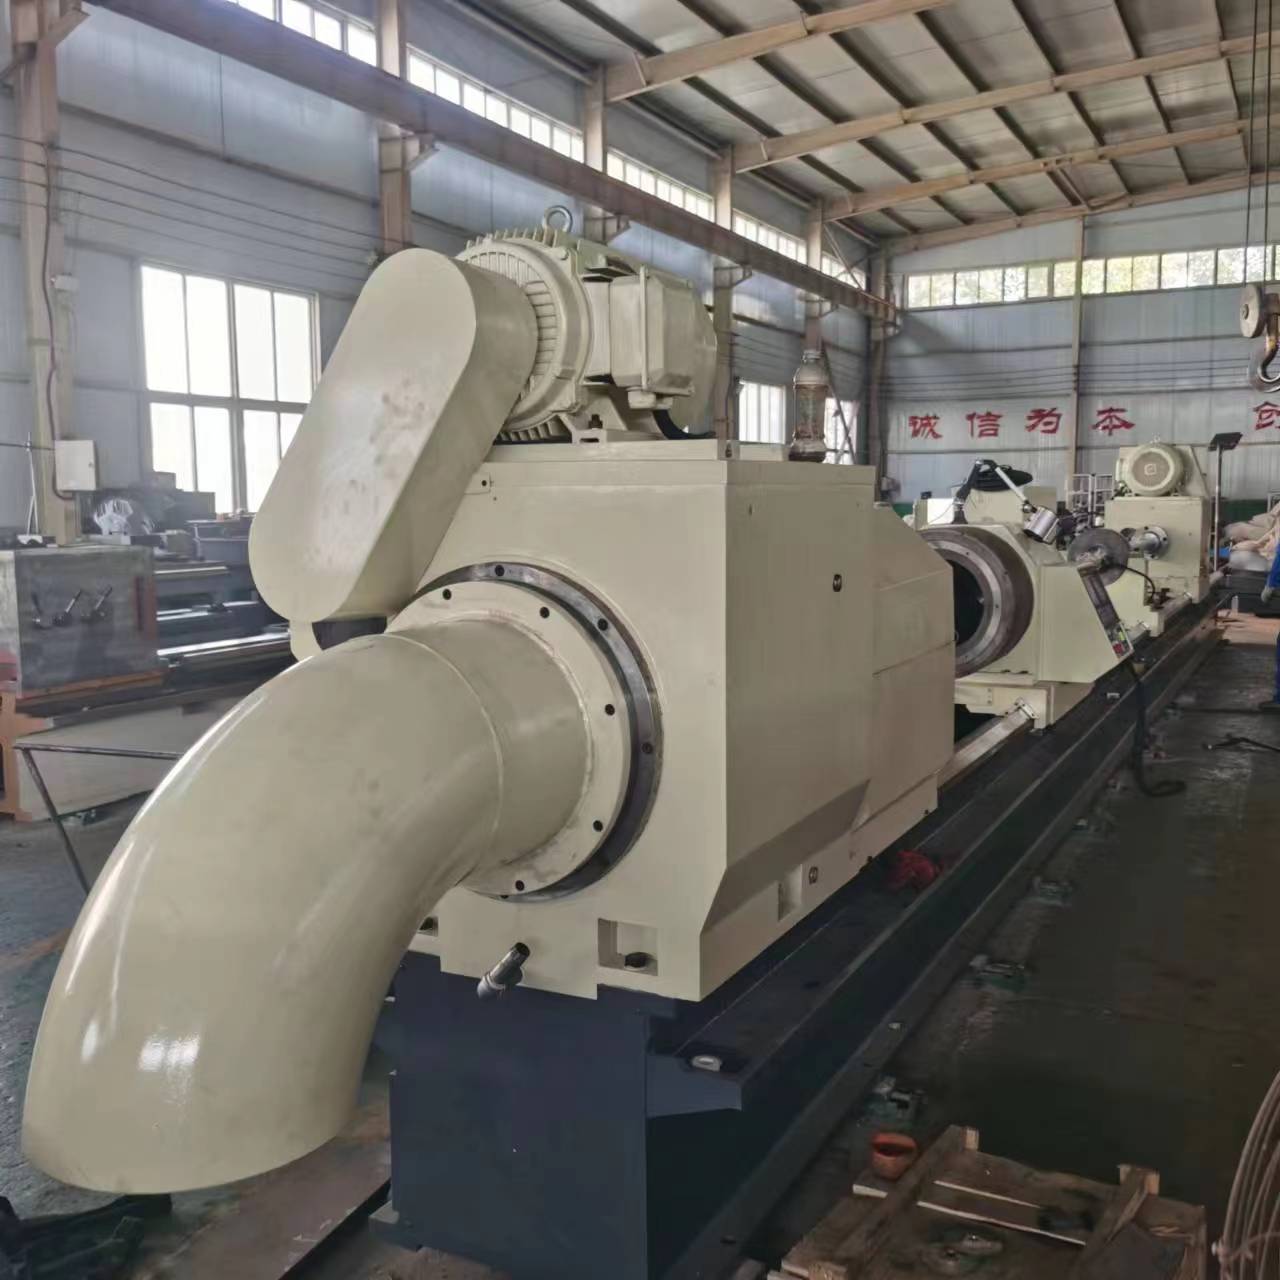
图示为广合机床存档的车间设备照片;具体型号与项目配置以对应技术资料为准。
一、工件条件要先于设备外形确认
刮削滚光用于缸筒等长孔的内表面精整,但相同的名义孔径并不意味着可以沿用同一套刀具与参数。选型资料至少应写明材料牌号和热处理状态、毛坯孔的形成方式、实际孔径范围、壁厚、总长、可加工孔长、通孔或盲孔,以及加工余量沿全长的变化。若前道孔形、直线度或余量波动较大,应先讨论是否需要镗削等前道工序,不能把滚光当作修正所有底孔缺陷的办法。工件重量、可支撑位置和装夹基准,也会影响支架与夹具的安排。
二、布置图要包含进退刀与维护空间
现场预留长度不能只按床身外形计算。装夹长工件时,要看工件从哪个方向进入、吊装路径是否越过设备、刀具和镗杆如何装卸,以及进刀、退刀时哪些区域必须保持畅通。设备侧面还要留出检修电控、液压和传动部件的通道;过滤装置、切屑收集位置和管路弯折半径也应进入平面布置。照片可以帮助讨论相对位置,但无法给出某个项目的基础尺寸、地脚位置和最终维护间距,这些内容应以确认后的布置图及设备版本为准。
三、把供液和排屑写成双方可核对的接口
刮削、滚光过程对冷却润滑和切屑排出有实际要求。现场沟通时,应分别标清谁提供冷却介质、油箱或过滤单元,谁负责进出液管线、电源与接地,以及切屑从机床到收集点的路径。还要核对刀具入口需要的流量与压力范围、过滤要求、密封材料的相容性和清理维护方式。不能只在清单里写“配冷却系统”几个字:设备供货范围与用户现场准备范围若不分开,调试时就难以判断缺少的是设备附件还是外部条件。具体数值应由工件、刀具和正式配置共同确定。
四、验收用代表性试件把要求落到记录上
在确认安装条件的同时,建议提前选好代表性试件,记录来料批次、孔径与余量、加工前状态和装夹方式。验收目标需要写成可测量的项目,例如孔径公差、表面粗糙度、圆度或直线度,并约定测量位置、量具、方法与环境条件。节拍若是采购判断的重要因素,也应说明从何时到何时计时,是否包含装卸、换刀、测量和排屑。试件数量及连续加工记录应由双方按项目约定;单张照片、空载试车或一次合格结果都不能代替完整验收。
广合机床在刮削滚光机产品页面列出了选型所需的工件信息与工艺边界,可供前期对照。准备项目资料时,建议把工件图、来料状态、目标质量、现场平面图和预期验收方式放在同一份清单中,再逐项确认设备、工装与外围接口。需要针对具体工件核对方案,可通过联系我们页面沟通;最终配置与加工结果以双方确认的技术文件和试件验证为准。