长筒类工件的深孔加工,设备能否容纳工件只是选型的第一步。主轴、卡盘、中心架和床身之间的相对位置,决定了工件如何放置、如何支承,以及刀具进入工件前是否有足够的运动空间。德州广合机床整理一组车间设备实拍,借现场可见的结构说明方案沟通时需要一起核对的条件。照片展示的是设备构造,不代表某一工件已经完成试切或达到特定精度;实际配置应以图纸、工艺与双方确认文件为准。
从工件图纸确定装夹基准
讨论长筒类工件时,先把孔径、孔深、外径、总长、重量、材质、端面状态及两端可夹持部位放在同一张资料表里。特别要分清加工前的毛坯外圆与最终定位基准:如果外圆本身存在较大跳动,直接把它当成稳定的支承面,后续判断孔轴线偏差就容易失去依据。端面能否贴合、夹持长度是否足够、工件内部是否已有预制孔,也会改变装夹和导向方式。只报一个孔深或设备行程,无法确定完整方案。
中心架位置要跟随工件和行程讨论
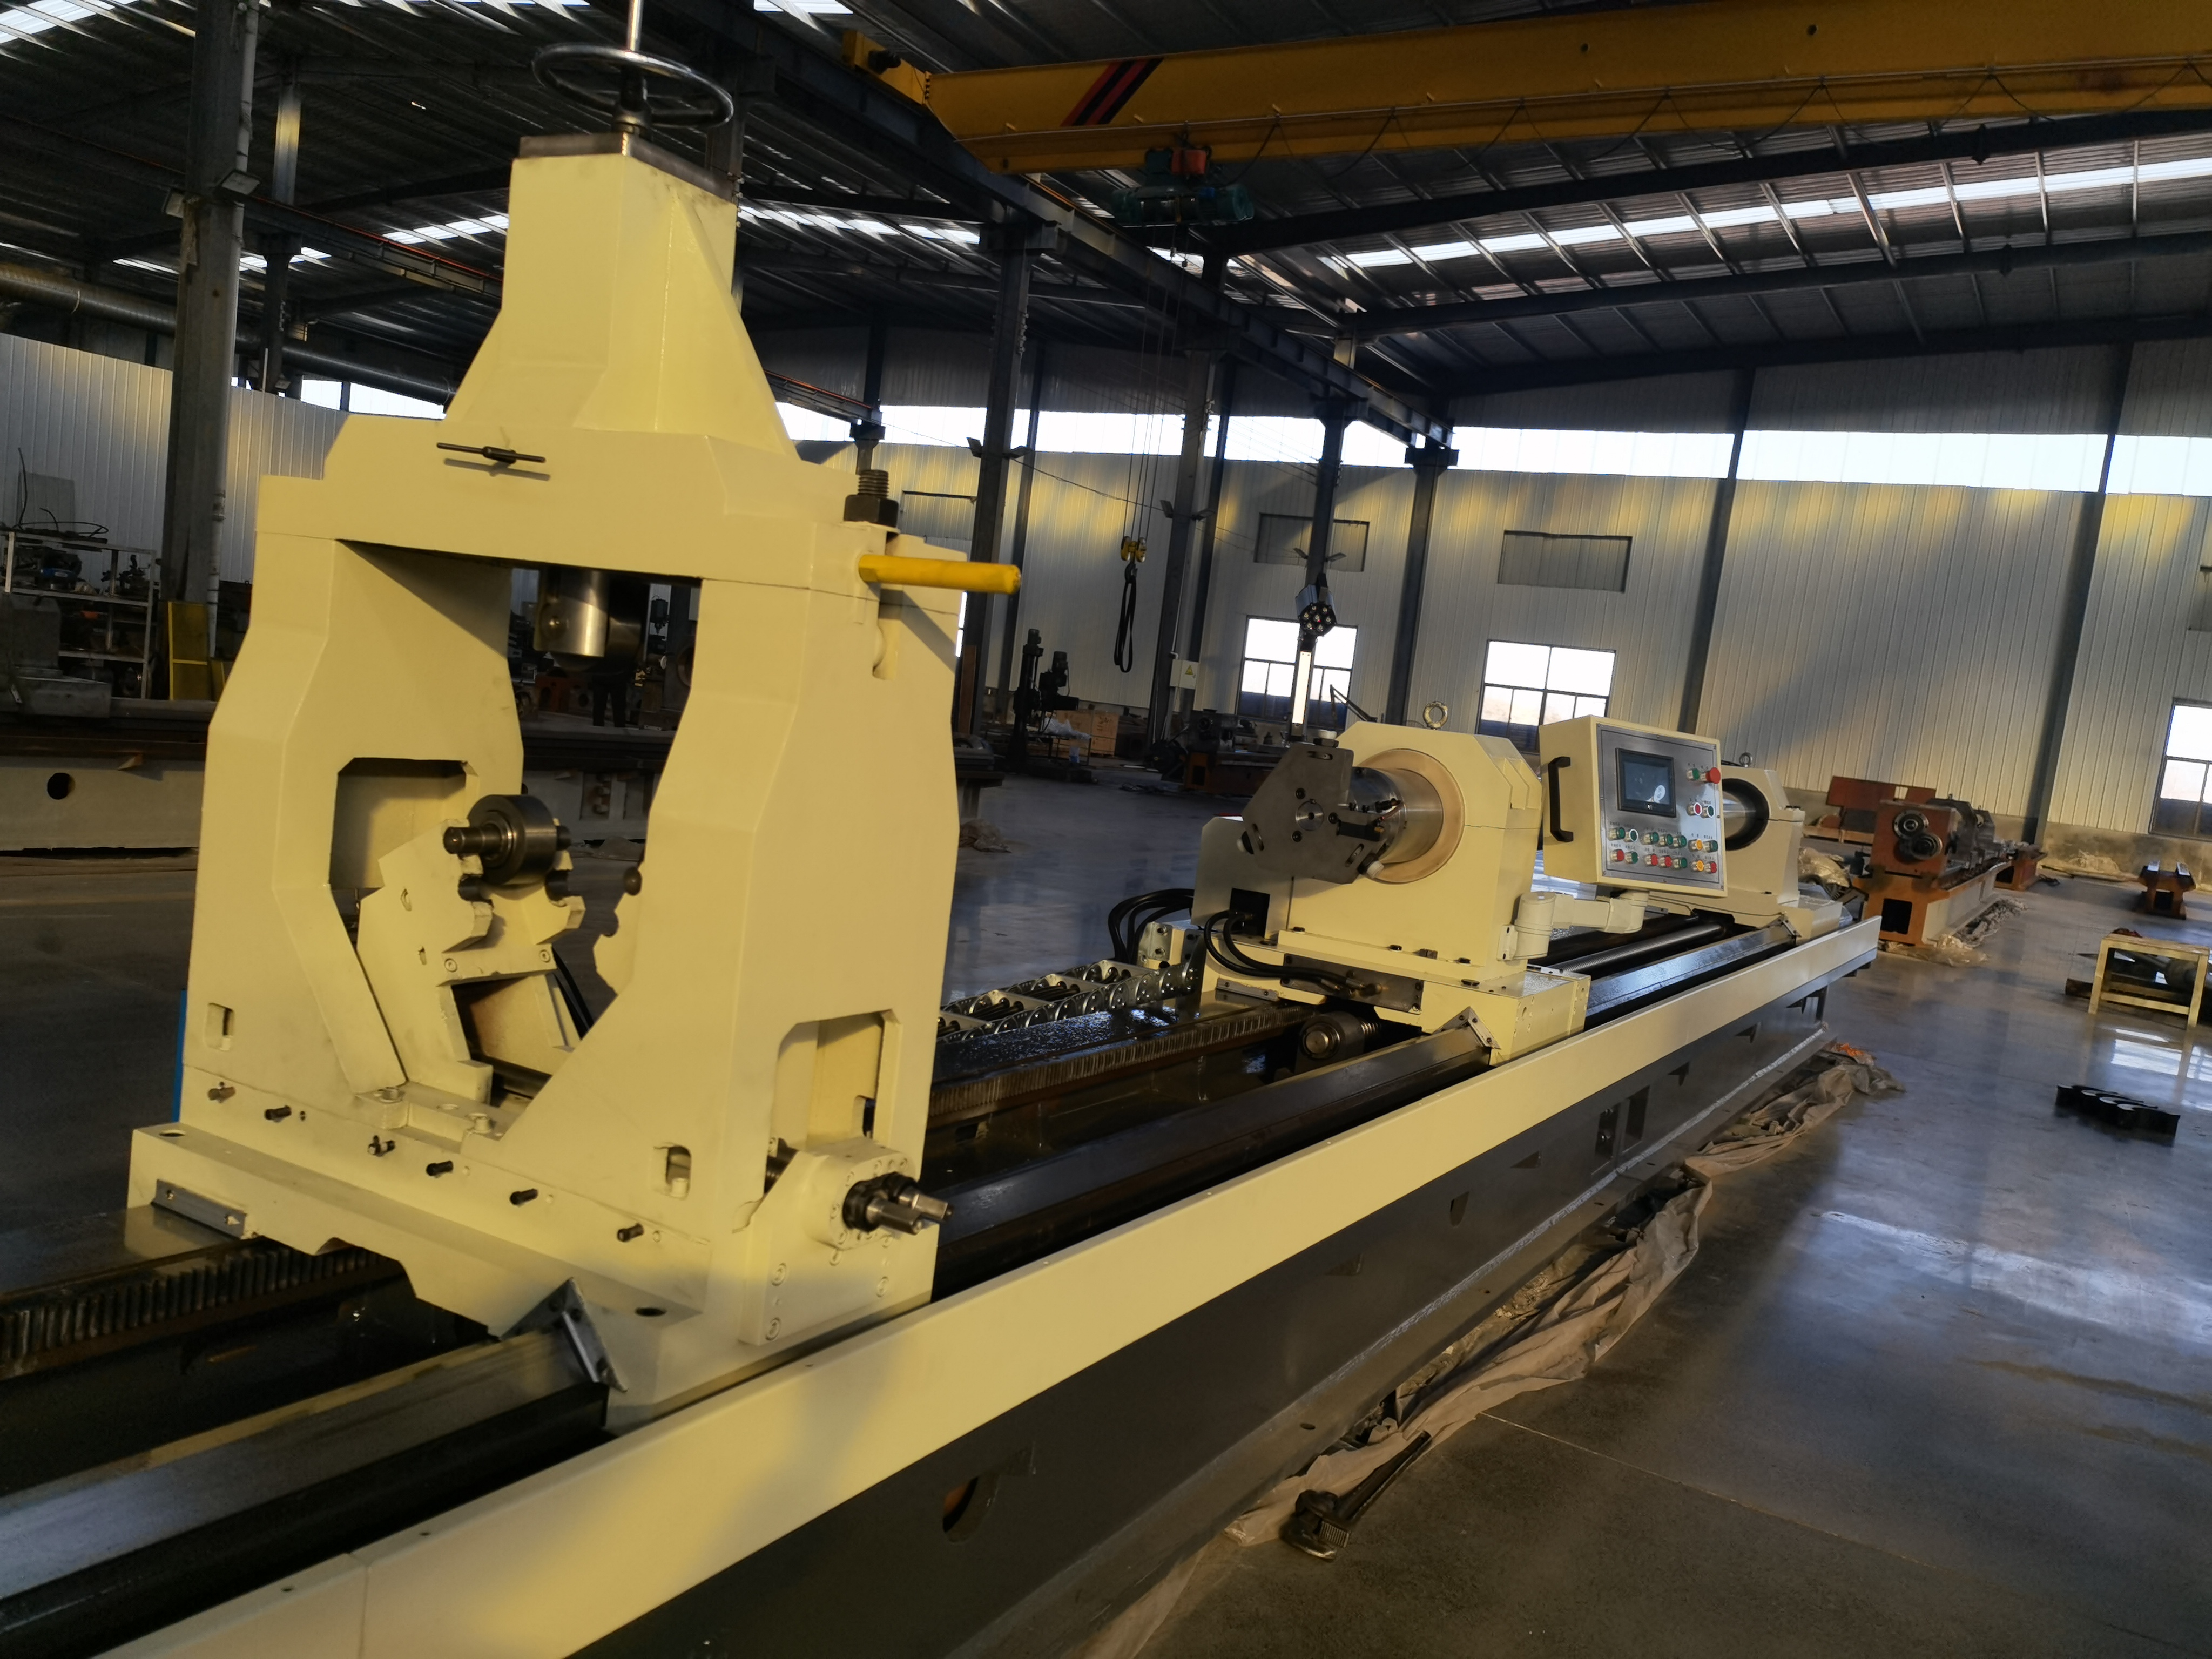
实拍图中可以看到床身上的支承构件与主轴位置。中心架的作用不是简单“托住工件”,它需要配合工件支承点、夹持点和加工方向,使工件在转动或进给过程中保持可控状态。支承点放在哪里,应结合工件刚性、外圆可接触区、刀具进退空间和机床有效行程确认。过近、过远或接触面不合适,都可能影响试转观察和后续试切判断。图中结构可用于理解布置关系,但不能据此套用固定的支承间距或预紧量。
先核对运动与干涉,再谈切削参数
方案初步确定后,要把卡盘夹爪、中心架、油器或导向装置、刀杆及排屑通道放在同一条运动链上检查。工件旋转时是否会碰到支承或防护件,刀具接近端面和退出时是否保留安全距离,冷却液与切屑的去向是否通畅,均应在正式切削前说明。条件允许时可先进行空运行与低速试转,记录实际接触、振动和回转状态,再决定是否进入试切。试转能帮助发现明显问题,但不能替代孔径、直线度或表面质量的实测。
把可复核条件写进沟通资料
同一台设备处理不同工件,夹持与支承安排可能完全不同。为避免口头沟通遗漏,建议把工件简图、定位基准、支承位置、装夹方式、刀具进入方向、冷却排屑路径及拟检验项目一并记录。试切时再补充工件批次、刀具与导向配置、操作条件和测量方法。若某项条件尚未确认,应明确标注“待核”,而不是用照片或同类项目经验代替结论。这样技术交流能够围绕实际工件展开,后续验收也有可追溯的基础。
结语:让设备布局服务于具体工件
长筒类工件的深孔加工方案,关键在于把“工件—夹持—支承—运动—检测”连成一条可核对的链。车间实拍有助于看清设备布局,最终选型仍须回到图纸和试切条件。可先浏览深孔钻镗床产品页面了解设备类别,再通过联系我们提交脱敏后的工件参数,由技术人员结合具体加工目标讨论配置边界。