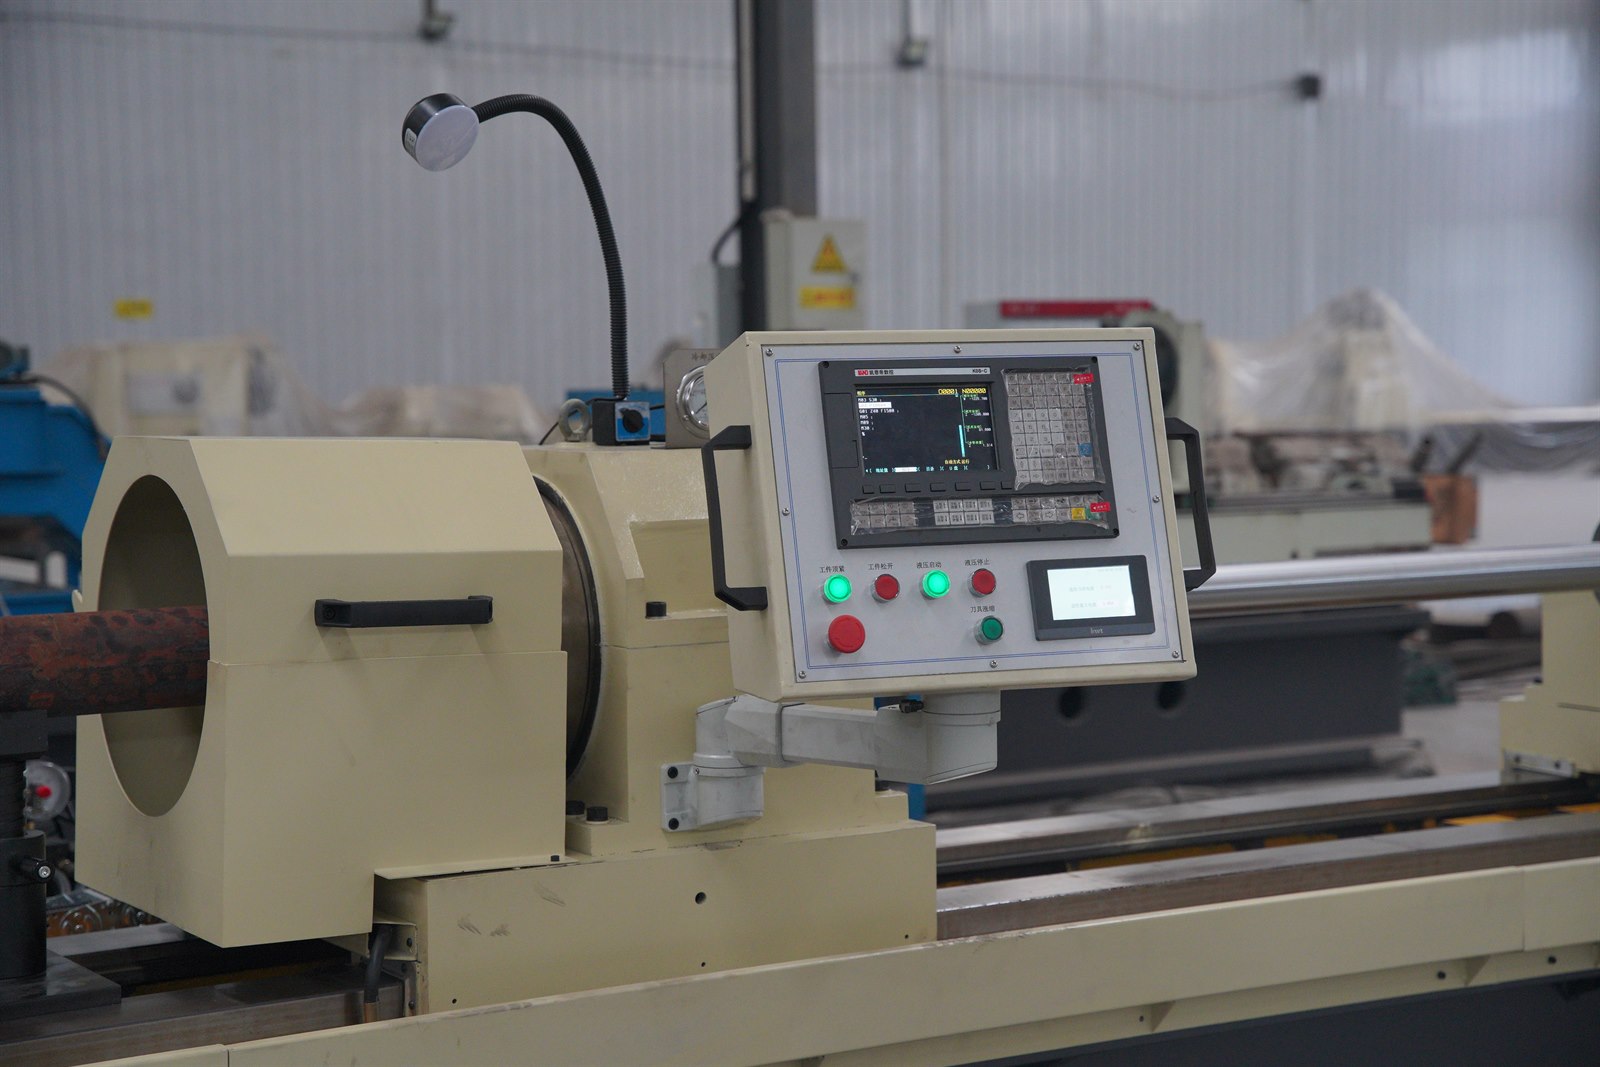
在深孔设备试车现场,操作人员首先接触到的是控制面板,但屏幕上的程序、坐标和报警信息,必须与机床上的工件、夹具、支承、液压和冷却状态逐项对应。德州广合机床本次选用车间真实试车照片,结合日常设备检查思路,梳理试车前容易被忽略的核对环节。本文不设定统一参数,具体条件仍应以工件图纸、刀具方案、设备配置和双方确认的工艺文件为准。
一、程序指令要与实际轴位和工件位置对应
试车前不能只看程序已经调用,还要确认当前坐标系、刀补或偏置、程序起始段、进给方向以及各运动轴的实际位置。尤其在更换工件、调整中心架或重新装夹后,原有零点和行程关系可能已经发生变化。操作人员应把屏幕显示的位置与刀具、导向装置、工件端面和机床行程逐一对照,确认不存在相互干涉。
在条件允许时,可先进行空运行、低速动作或短行程验证,观察指令与机械动作是否一致。试车步骤应由简到繁,每次调整尽量只改变一个变量,便于判断异常来自程序、装夹还是机械状态,而不是在多项参数同时变化后再反向猜测原因。
二、液压、夹紧与支承状态要逐项确认
深孔加工的工件通常具有一定长径比,夹紧和支承是否稳定会直接影响后续试切判断。检查时既要看液压或夹紧信号,也要到现场确认卡盘、夹具、中心架、托架等部位是否真正接触到位,工件旋转或移动时是否留有合理空间。仅凭一个指示灯,不能替代对实际受力和接触状态的确认。
支承位置还应与加工方式、工件刚性和行程安排相匹配。预紧不足可能导致状态不稳,预紧过大也可能带来不必要的变形或运动阻力。因此,夹紧与支承不能套用固定结论,应结合工件材质、结构、外圆状态和图纸要求进行核对,并在试切后根据实际表现复查。
三、冷却排屑系统应在正式切削前形成闭环
深孔加工中的冷却不仅承担降温作用,还关系到润滑和排屑。正式切削前,应确认泵组、管路、接头、过滤和回流通道处于可用状态,观察是否存在渗漏、堵塞、回液不畅或切屑堆积风险。控制面板显示“已启动”只是第一步,现场还要确认流动方向和回流状态与工艺安排相符。
冷却压力、流量及过滤要求会随孔径、孔深、材料、刀具和加工方法变化,不能脱离工件条件给出绝对数值。若发现切屑形态、回液或负载变化异常,应先停下来查明原因,再决定是否调整参数,避免把排屑问题简单归结为进给或转速问题。
四、试车记录要同时留下“指令”和“现场”
可复核的试车记录,应包含程序版本、主要刀具与导向配置、工件装夹和支承方式、关键动作顺序,以及出现报警、负载波动或异常声响时所在的加工阶段。记录控制面板数据的同时,也应保存必要的现场状态说明,使后续人员能够知道当时机床实际处于什么状态。
如需调整,应注明调整前后的项目和原因,并保持记录名称、日期和工件标识一致。这样既便于内部复盘,也方便与客户核对验收条件。对于需要进一步选型或工艺沟通的项目,可先查看深孔钻镗床产品页面,整理孔径、孔深、材质、工件外形和精度要求后再进行技术确认。
结论:操作界面只是入口,机械状态才是核对落点
深孔设备试车前的核心,不是把某个页面或某组参数看一遍,而是确认“指令—执行—反馈—记录”能够形成闭环。程序、夹紧、支承、冷却和机械动作相互关联,任何一项脱节,都可能影响对试切结果的判断。德州广合机床建议以图纸和实际工件为基础逐项核对,最终工艺条件以试切结果及双方确认文件为准。如需结合具体工件讨论设备配置,可通过联系我们提交基础参数。