导语:大直径、长筒类工件装到深孔钻镗床上以后,不能把“已经夹紧”直接等同于“可以切削”。工件自重大、支承点多,外圆状态、装夹受力和旋转惯量都会影响运行稳定性。正式加工前安排低速试转,目的不是赶进度,而是把装夹、支承、传动和安全防护放到同一工作状态下核对,尽早发现静态检查难以暴露的问题。
一、低速试转主要检查什么?
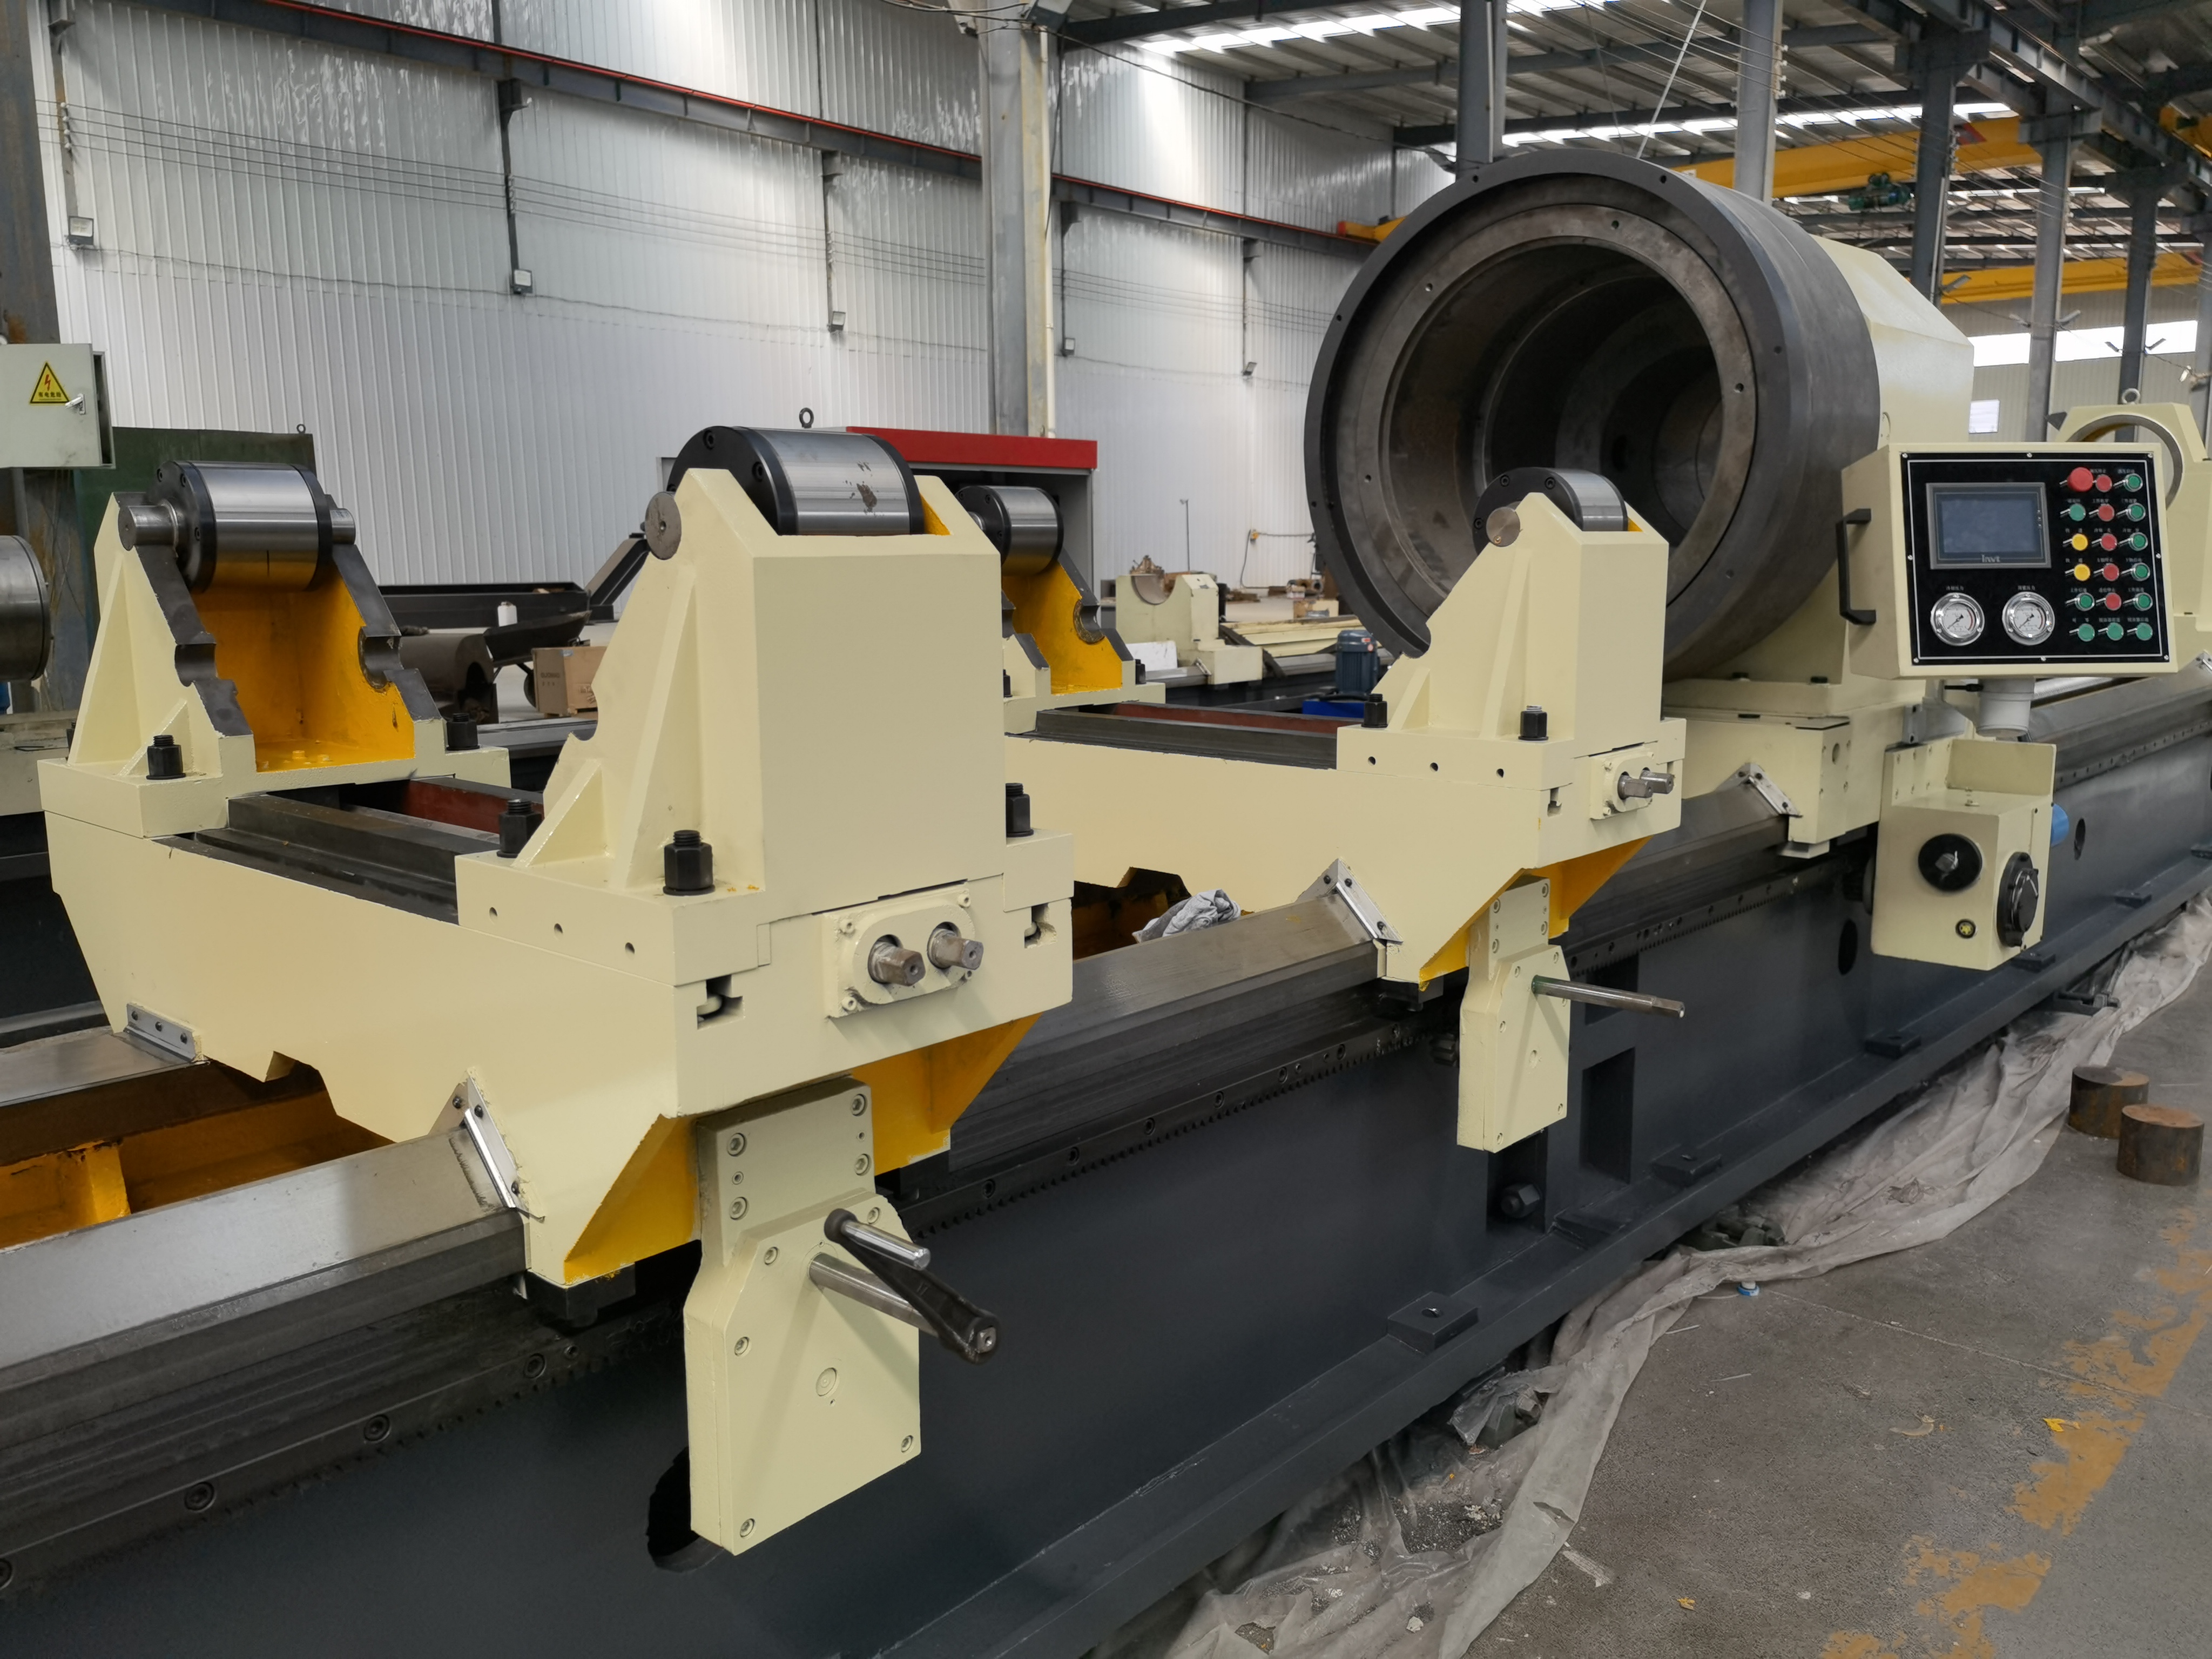
试转观察的不是单一部件,而是从主轴、卡盘或拨盘、工件、中心架和托架到床身导轨的整条装夹链。工件在静止状态下看似贴合,旋转后仍可能出现局部跳动、支承轮受力不均、夹紧位置松动或防护件干涉。低速状态便于操作人员观察声音、振动和运动轨迹,并在异常尚未扩大前停机处理。
尤其是外圆并非最终精加工基准的毛坯件,不能只凭目测判断旋转是否平稳。应结合图纸要求、工件实际状态和设备允许范围确定检查方法;同一台设备更换工件直径、长度或支承位置后,也应重新核对,不能照搬上一次的调整结果。
二、试转前先完成静态核对
- 确认工件材质、外形尺寸、重量分布和毛坯余量与工艺资料一致;
- 检查卡爪、拨盘、顶紧或辅助夹紧位置,确认紧固件和限位件状态;
- 核对各支承点高度、间距和接触位置,避免只让某一个支承点承担主要载荷;
- 确认刀具、镗杆、导向装置处于安全退让位置,旋转范围内没有工具、量具和杂物;
- 检查润滑、液压、冷却及防护装置是否具备试转条件。
如果工件表面存在铸造凸起、焊缝、孔口附件或不规则外形,还要单独检查其与支承、防护和床身部件的间隙。静态核对没有完成,不宜通过提高转速来“试试看”。
三、试转时应按什么顺序观察?
先采用与工件状态相匹配的低速、短时间试转,在安全位置观察旋转是否连续,是否出现周期性摆动、摩擦声、冲击声或支承轮忽紧忽松。具体试转速度和时间不能脱离工件重量、直径、平衡状态以及设备说明单独给出,应由现场技术人员按工艺和设备限制确定。
随后停机复查夹紧点和支承接触情况,必要时重新测量关键位置的跳动或同轴状态。调整后再次试转,并把调整前后现象记录下来。若设备需要工件旋转与刀具进给配合,还应在空载状态确认运动方向、极限位置和互锁逻辑,避免正式加工时才发现方向或行程设置不一致。
四、出现异常时怎样处理?
发现明显摆动、异常声响、支承窜动、紧固件位移或驱动负载变化时,应先停机,待工件完全停止后再检查。不要在工件旋转时靠近测量、手扶判断或直接调整支承。排查时可按“工件基准—夹紧位置—支承接触—传动连接—防护间隙”的顺序逐项确认,避免同时改动多处而失去问题来源。
如果调整后异常重复出现,需要重新评估毛坯外圆、质量分布、装夹方案和支承数量是否适合当前工件。低速试转只能帮助暴露风险,不能替代结构计算、设备承载核对或有资质人员的现场判断。
五、试转通过也不等于加工合格
试转通过说明装夹系统具备进入下一步核对的基础,不代表孔径、直线度、表面质量等加工结果已经满足要求。正式切削前仍应确认刀具与导向、冷却排屑、进给参数、测量方法及验收口径;首件加工后按约定位置检测,并保留工件、刀具和参数记录,便于后续复核。
需要了解设备结构,可查看深孔钻镗床产品页面。如果您正准备大直径或长筒类工件的加工方案,建议先整理图纸、材质、毛坯尺寸、重量、孔径孔深和验收要求,再通过联系我们提交资料,由技术人员结合实际工件核对装夹与试转条件。
结论:低速试转的价值,在于把大直径工件的装夹、支承和传动状态变成可观察、可记录、可复核的过程。先静态核对,再低速观察,停机复查后才进入正式加工,有助于减少因基准不清或受力变化带来的返工风险。